 芯耀
 与非AI




 30

一、应用场景
电子组装是3C产品制造的后道核心工序,组装车间通常由多个工段组成,不同工段可能采用不同品牌的PLC控制系统。某电子制造服务(EMS)企业在江苏昆山的组装工厂中,其主板组装线采用了三菱(Mitsubishi)FX5U系列PLC作为主控制器,通过FX5-CCL-MS CC-Link主站模块构建CC-Link现场总线网络,负责贴片机、焊接机器人、测试工位、输送线等核心设备的协调控制。
然而,该组装车间的上层监控和数据管理系统由罗克韦尔(Rockwell)Micro800系列PLC承担,负责全厂生产调度、物料呼叫、质量数据采集等功能。Micro800支持Modbus TCP协议,通过工业以太网与现场设备进行数据交互。三菱FX5U PLC运行在CC-Link网络,罗克韦尔Micro800运行在Modbus TCP网络,两套系统之间无法直接通讯,导致组装线的生产数据无法上传至Micro800进行全厂调度和管理。
在电子制造向柔性生产和智能制造转型的背景下,组装车间需要实现主线生产数据与上层调度系统的实时交互,包括产量统计、设备状态、故障报警、物料需求等。如何实现三菱FX5-CCL-MS的CC-Link网络与罗克韦尔Micro800的Modbus TCP网络之间的可靠数据互通,成为该组装车间跨品牌系统集成的关键需求。
二、协议转换网关功能简介
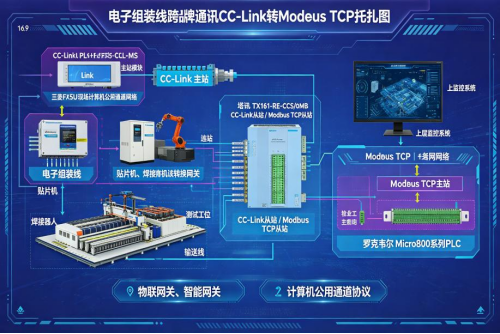
塔讯TX131-RE-CCS/OMB配置为CC-Link从站 + Modbus TCP从站双从站模式。FX5U(CC-Link主站)将数据写入网关,Micro800(Modbus TCP主站/客户端)主动连接网关读取数据,同时可反向写入控制指令。
核心功能:CC-Link从站兼容(GSD文件导入)、Modbus TCP从站(支持8个客户端同时连接)、大容量数据映射、双向透明数据传输、工业级可靠性。
三、系统结构拓扑图
四、项目痛点
跨品牌系统数据孤岛:三菱FX5U与罗克韦尔Micro800协议不兼容,组装线数据无法上传上层调度系统,全厂生产协同困难。
产量统计依赖人工:产量、设备状态等数据人工抄录后录入Micro800系统,数据滞后且易出错。
故障报警无法联动:主线设备故障只能在三菱系统本地报警,Micro800无法获取,故障响应和调度调整滞后。
物料呼叫不及时:工位物料消耗信息无法实时传递至Micro800系统,物料配送延迟,偶尔停线待料。
系统集成成本高:硬接线方式需大量IO模块和接线,成本高且灵活性差;更换统一品牌PLC成本超过30万元。
五、解决方案
针对本次电子组装线三菱与罗克韦尔跨品牌通讯壁垒、数据孤岛、人工统计低效、物料调度滞后等核心问题,项目摒弃传统硬接线对接、整机更换PLC的高成本改造方案,采用塔讯TX131-RE-CCS/OMB双从站协议转换网关,搭建CC-Link与Modbus TCP双向异构通讯架构。网关独创双从站工作模式,同时适配两侧主站系统,无需修改原有生产线PLC程序核心逻辑、无需新增IO硬件,实现两套不同品牌控制系统的无损对接、双向数据互通,兼顾改造成本、系统稳定性与拓展性。具体实施方案如下:
1. 整体架构搭建
构建「三菱FX5U主站(CC-Link)—TX131双从站网关—罗克韦尔Micro800主站(Modbus TCP)」的三级通讯架构。网关作为中间唯一数据交互节点,CC-Link侧为从站适配FX5U主站,Modbus TCP侧为从站适配Micro800主站,两侧系统独立运行、互不干扰,网关自主完成两种协议的解析、转换、映射与转发,实现双向数据透明传输。
2. 硬件部署与参数固化
将TX131-RE-CCS/OMB网关安装于组装线电气柜标准DIN导轨,适配车间工业安装规范,满足防尘、抗电磁干扰生产环境要求。完成硬件接线与参数固化配置:网关CC-Link从站地址固定设为07,规避现场原有设备站号冲突;以太网IP地址设置为192.168.7.20,子网掩码255.255.255.0,网关端口默认502,匹配Micro800 PLC的Modbus TCP通讯端口,保障以太网链路稳定对接。接线区分CC-Link总线端口与以太网端口,严格按照工业总线接线规范屏蔽接地,杜绝信号干扰。
3. 精细化双向数据映射规划
结合生产线工艺需求,全程梳理、定义64个核心交互点位,实现现场生产数据向上汇总、上层调度指令向下下发的双向闭环,所有点位通过网关配置软件一对一绑定寄存器,映射关系固定、无数据丢失、无交叉干扰。
(1)下位机上传数据(FX5U→Micro800,共48点位):涵盖生产线实时产量、工位运行状态、设备启停信号、故障代码、故障类型、物料剩余量、物料消耗速率、工位报警状态、生产节拍、设备运行时长等核心数据,全部映射至Modbus TCP保持寄存器,供Micro800主站周期性读取,作为全厂生产调度、质量统计、设备运维的数据依据。
(2)上位机下发指令(Micro800→FX5U,共16点位):涵盖每日生产计划、批次生产参数、物料配送确认信号、生产启停调度指令、故障复位指令、工位优先级调整指令等控制数据,映射至CC-Link远程输入寄存器,供FX5U实时读取执行,实现上层系统对生产线的远程管控。
4. 双侧PLC系统参数配置
(1)三菱FX5U侧:通过GX Works3组态软件,导入网关配套GSD配置文件,扫描新增CC-Link从站设备,绑定网关站号07,配置总线通讯速率、刷新周期,完成从站设备注册与参数下载,确保FX5U可实时识别、读写网关映射数据,无需改动原有生产线设备控制逻辑。
(2)罗克韦尔Micro800侧:在Connected Components Workbench软件中配置Modbus TCP客户端参数,填写网关固定IP与502端口,设置周期性轮询机制,配置数据读写超时、重连机制,保障Micro800可稳定、持续读取生产线数据、下发调度指令。
5. 闭环应用控制逻辑
生产线运行期间,FX5U PLC实时采集贴片机、焊接机器人、测试工位等设备数据,周期性写入TX131网关;网关自动完成CC-Link协议解析,转换为标准Modbus TCP数据格式,供Micro800主动轮询读取,实现生产数据实时上传、自动统计、故障实时上报。同时,Micro800根据全厂生产排程、物料库存状态,下发生产调度与物料配送指令,经网关协议转换后传输至FX5U,驱动生产线调整生产状态、响应物料呼叫,形成「现场采集-网关转换-上层调度-现场执行」的全自动闭环管控。
六、实施过程
本项目严格遵循「勘查梳理-实验室预调试-现场安装-在线联调-试运行优化」的标准化工业改造流程,利用车间生产空档分期施工,全程不影响正常生产,5个工作日完成全部改造调试,10天完成稳定试运行验收,具体实施步骤如下:
第一阶段:现场勘查与点位梳理
技术团队进驻昆山组装工厂,对接设备工程师、工艺工程师与运维人员,全面勘查现场控制系统架构:确认三菱FX5U+FX5-CCL-MS的CC-Link总线参数、设备站点分布、原有控制程序逻辑;核实罗克韦尔Micro800的Modbus TCP通讯参数、上层调度系统数据需求。结合生产工艺痛点,逐条梳理生产统计、设备监控、故障报警、物料调度、远程控制五大类数据,最终敲定64个双向交互点位,明确每个点位的功能、数据类型、读写方向、寄存器地址,形成标准化点位映射表,为后续配置调试提供依据,同时确认现场安装空间、接线条件与安全规范。
第二阶段:实验室模拟联调
为规避现场调试风险,提前搭建一比一实验室模拟平台,搭载同款FX5U PLC、Micro800 PLC与TX131网关。根据确定的点位映射表,完成网关双从站模式配置、CC-Link参数绑定、Modbus TCP寄存器映射配置,导入GSD文件完成三菱系统组态,配置罗克韦尔系统轮询参数。全程测试64个点位的双向数据传输稳定性,验证数据读写准确性、通讯延迟、故障重连功能,优化数据刷新周期,最终实现双向数据传输无丢失、无错位,通讯延迟稳定可控,提前解决协议适配、寄存器匹配、数据解析等潜在问题,形成成熟的配置方案。
第三阶段:现场硬件安装与接线
利用车间周末停产空档开展现场施工,规避生产停机损失。将TX131网关固定安装于电气柜空余DIN导轨,完成设备接地处理,保障工业抗干扰性能。严格按照总线规范接入CC-Link总线,对接FX5-CCL-MS主站模块;同时接入车间工业以太网交换机,完成以太网线路铺设与接线。接线完成后进行通断检测、绝缘检测,通电完成网关自检,确认CC-Link通讯指示灯、以太网通讯指示灯正常亮起,硬件链路无故障,为在线调试做好准备。
第四阶段:现场在线联调与点位验证
在GX Works3软件中下载最终CC-Link从站配置与适配程序,完成FX5U系统参数固化;在罗克韦尔组态软件中激活Modbus TCP客户端连接,建立与网关的通讯链路。逐一对64个数据点位进行全覆盖测试:依次验证生产线产量数据上传、设备状态采集、故障代码上报、物料需求推送等上传功能,同时测试生产计划下发、调度指令执行、参数复位等下行控制功能。调试过程中核对点位映射准确性、数据实时性,修正细微寄存器匹配偏差,最终所有点位通讯正常、数据精准、响应及时,双向通讯链路完全打通。
第五阶段:全线试运行与优化验收
系统正式投入生产线连续试运行,全程实时监测通讯状态、数据准确率、链路稳定性、故障响应速度。试运行期间,系统通讯成功率稳定达到99.95%,双向数据传输延迟≤500ms,完全满足电子组装线柔性生产、实时调度的工艺要求。技术团队持续跟踪运行数据,优化物料呼叫阈值、故障报警逻辑、数据刷新频次,杜绝数据卡顿、延迟、误报等问题。试运行周期内无通讯故障、无生产异常,生产协同效率、物料配送效率、故障处理效率大幅提升,各项指标达标,项目顺利通过客户验收。
七、应用效果
跨品牌数据贯通:组装线数据实时上传Micro800调度系统,全厂生产协同能力大幅提升。
产量自动统计:产量数据自动采集,从人工抄录变为实时统计,数据准确率从95%提升至100%。
故障联动响应:主线故障实时上传Micro800,自动触发调度调整和维修派工,故障响应时间从20分钟缩短至3分钟。
物料及时配送:物料需求实时传递,停线待料次数减少80%,线边库存降低20%。
改造投资经济:网关方案约1.5万元,远低于硬接线方案(约6万元)或更换PLC方案(30万元+),回报约2个月。
八、项目实施前后效果对比
| 对比维度 | 实施前 | 实施后 | 改善幅度 |
| 数据交互方式 | 人工抄录 | 自动实时传输 | 从人工到自动 |
| 产量数据准确率 | 95% | 100% | 提升5个百分点 |
| 故障响应时间 | 平均20分钟 | 平均3分钟 | 缩短85% |
| 停线待料次数 | 月均4-5次 | 月均≤1次 | 减少80% |
| 线边库存 | 基准值 | 降低20% | 显著 |
| 改造成本 | 硬接线约6万元 | 网关约1.5万元 | 节省75% |
| 数据延迟 | 人工≥1班次 | ≤500ms | 实时性提升 |
| 通讯成功率 | 无互联 | 99.95% | 从无到有 |
| 投资回报周期 | — | 约2个月 | — |
九、总结
本案例通过塔讯TX131-RE-CCS/OMB协议转换网关,成功实现了三菱FX5-CCL-MS(CC-Link主站)与罗克韦尔Micro800 PLC(Modbus TCP主站)之间的跨品牌异构总线协议互联。网关以双从站模式同时接入两侧网络,实现了组装线数据的实时上传和调度指令的反向下发。TX131-RE-CCS/OMB作为一款专业的智能网关和物联网关,为电子制造等多品牌共存场景的系统集成提供了经济高效的互联解决方案。



