 芯耀
 与非AI




 169

一、项目背景与通讯痛点
某精细化工生产装置现场大量采用HART协议压力、液位、温度智能仪表,仪表回路为传统4‑20mA模拟量信号接入现有PLC系统。现有PLC模拟量模块仅能够读取回路4‑20mA对应的主测量值,HART仪表内部存储的第二变量、设备诊断信息、量程、设备序列号、故障报警等多变量数据无法上传至PLC及上位SCADA系统。
如果选用带HART采集卡的进口PLC模块,硬件采购成本高,原有PLC机架需要扩容改造,停机改造时间长;直接更换带Modbus RTU输出的智能仪表,整套现场仪表替换投入巨大。现场运维人员只能到仪表现场就地查看仪表次级参数、故障代码,无法在中控室远程获取仪表诊断信息,仪表故障不能提前预警,设备维护效率低。
项目需求:保留原有4‑20mA模拟回路不变,不更换现场HART仪表,不改动现有PLC主体硬件,实现HART多变量、设备诊断信息转换为Modbus RTU上传PLC与SCADA平台。
二、现场应用工况与改造需求
- 现场为二线制HART智能仪表,原有4‑20mA信号继续给到PLC模拟量模块,保障基础工艺控制不受改造影响;
- 读取HART仪表全部4路动态变量、仪表设备信息、故障诊断状态,转换为Modbus‑RTU输出;
- 适配化工控制柜DIN导轨安装,适应车间‑20℃~65℃工业环境;
- 无需更换现场仪表,尽量减少停机时间,利旧现有回路布线;
- 断电记忆参数,模块故障不影响原有4‑20mA工艺控制回路。
三、系统整体解决方案
项目采用捷米特JMT‑H24‑H202 HART 多变量转换器。转换器串接在原有HART仪表4‑20mA回路中,不破坏原有模拟信号通路,原有4‑20mA继续送给PLC模拟量模块用于工艺控制。 转换器HART回路采集仪表内部全部多变量数据,内部完成协议解析转换,通过自带RS485接口输出标准Modbus‑RTU协议;PLC新增一块RS485通讯模块,作为Modbus主站读取转换器寄存器内的HART次级变量、设备诊断、状态信息,数据再上传SCADA监控平台。
系统架构:
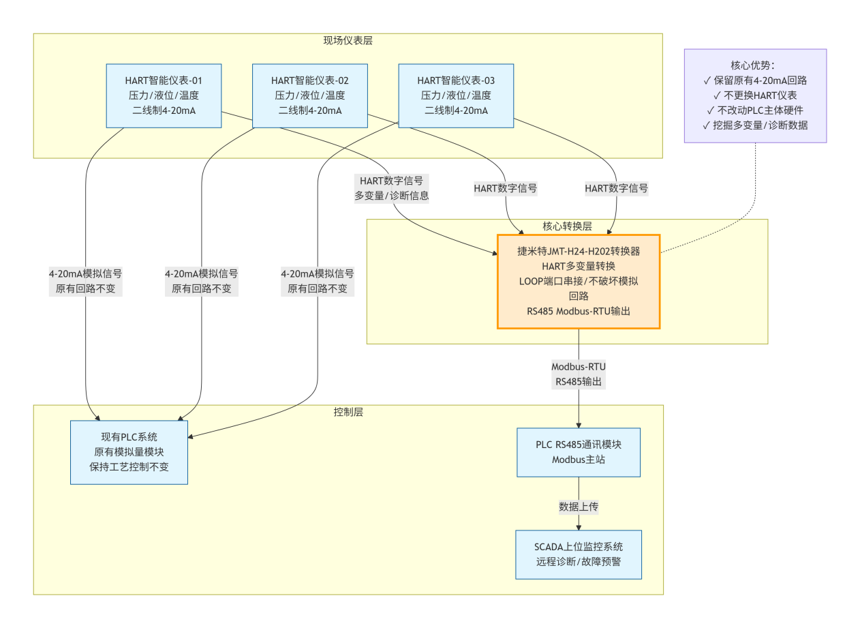
转换器设置为【MODBUS单台仪表工作方式】,通过配套配置软件设置HART地址、通讯周期、变量转换系数;参数自动断电保存,掉电无需重复配置。
四、现场调试与功能实现
- 按手册完成二线制仪表接线,确认原有4‑20mA回路工艺信号不受干扰;
- PC通过RS485连接转换器,打开配置软件,选择MODBUS单台仪表工作模式,设置HART仪表地址、采集间隔、变量换算系数;
- 使用ModScan32工具测试读取转换器寄存器,校验4路动态变量、仪表ID、故障状态读取正常;
- PLC编写Modbus轮询程序读取转换器寄存器点位,将HART次级数据、诊断信息上传SCADA画面。
投运达成效果:
- 原有4‑20mA模拟回路完全保留,生产工艺控制逻辑无改动,不影响装置连续生产;
- 中控SCADA可远程读取HART仪表第二、三、四变量,同时获取仪表序列号、量程、故障诊断报警;
- 不用更换现场HART仪表,不用更换PLC硬件,改造工作量小,停机时间短;
- 模块具备断电记忆,现场断电重启后参数自动生效,长期稳定运行。
五、项目应用成效与价值总结
借助HART多变量转换器,在不废除原有4‑20mA模拟回路前提下,挖掘现有HART智能仪表的多变量与诊断数据,实现仪表数字化。运维人员在中控室即可完成仪表状态查看、故障预警,减少现场巡检工作量,避免因仪表隐性故障带来工艺风险。方案适合化工、石化、炼油等大量存量HART仪表的数字化升级改造。



