 芯耀
 与非AI




 20

一、应用场景
汽车白车身焊装是整车制造四大工艺中最具自动化密度与数据价值的环节,直接决定车身精度与焊接质量。本案例位于中部某合资乘用车工厂的焊装二车间,主要承担侧围、地板、门盖等分总成的机器人焊接与车身主拼任务,车间内配置焊接机器人120余台、焊钳及夹具伺服单元上百套,年设计产能30万辆份。
车间采用"工控机总控+分总成专机控制"的混合架构:车间级总控与质量管理系统运行于工控机平台,工控机通过ProfiNet主站卡组建ProfiNet网络,负责整线调度、车型切换与质量数据汇聚;而分总成焊装工位则采用了欧姆龙NJ501-1500运动控制器作为CANopen主站,管理焊钳伺服、夹具定位与焊接防错I/O。随着数字化车间建设推进,车间要求将每个焊点、每个工位的实时数据与质量结果统一汇入总控系统,但ProfiNet与CANopen两套网络彼此隔离,成为数据贯通的直接障碍。焊装车间现场电磁干扰强、焊机起弧频繁、设备振动大,对工业网关的可靠性与抗干扰能力提出了很高要求;同时白车身焊装数据量大、实时性要求高,质量追溯需精确到每个焊点,这决定了数据链路必须稳定、低延迟且可审计。
二、协议转换网关功能简介
要实现工控机ProfiNet网络与欧姆龙NJ501-1500 CANopen网络之间的双向数据互通,需要一台性能稳定、组态便捷的总线协议转换网关。塔讯TX131-RE-COS/PNS正是面向这类跨总线互联需求设计的工业网关:网关在ProfiNet侧作为从站接入工控机ProfiNet主站,在CANopen侧同样以从站身份接入欧姆龙NJ501-1500主站,实现ProfiNet与CANopen协议的双向转换与数据透明传输。
该智能网关的突出优势体现在四个方面:
其一,免编程组态,通过图形化配置界面即可完成数据点映射,大幅降低实施门槛与出错概率;
其二,数据吞吐能力强,支持大容量数据块的周期刷新与事件触发,满足焊装车间高频数据交换需求;
其三,具备工业级可靠性与抗干扰设计,内置看门狗、断线自动重连与诊断统计,适应焊装车间强电磁干扰环境;
其四,兼具数据采集器功能,可把两侧关键运行数据统一汇聚,作为工业物联网的数据采集节点,为车间数字化看板、质量追溯系统提供标准化数据源,真正实现"一机多能"。
三、项目痛点
白车身焊装车间改造前存在以下突出痛点,制约了车间数字化质量管控的落地。
第一,焊点质量数据断链。欧姆龙NJ501-1500控制的焊装工位,其焊接电流、压力、焊点计数等关键质量数据仅保存在本地,无法上传至工控机总控的质量管理系统,质量追溯只能依赖纸质记录与抽检,无法做到焊点级全量追溯。
第二,车型切换效率低。焊装车间车型多、切换频繁,不同车型对应的夹具定位与焊钳参数存在差异,改造前参数切换需人工在专机HMI上逐项调整,单次车型切换平均耗时约50分钟,影响产线稼动率。
第三,防错信息不同步。工装夹具的到位检测、焊钳磨损报警等防错信息无法实时同步至总控,操作工与班组长难以第一时间掌握全工位状态,存在质量与安全隐患。
第四,数据可视化不足。车间级数字化看板需要汇聚各工位产量、节拍、能耗与质量数据,但因两网隔离,CANopen侧数据长期缺失,看板只能展示部分数据,数字化建设成效大打折扣。
四、解决方案
项目采用塔讯TX131-RE-COS/PNS协议转换网关打通工控机与欧姆龙NJ501-1500两套网络。总体架构为:工控机作为ProfiNet主站,通过ProfiNet主站卡连接网关的ProfiNet从站接口;网关的CANopen从站接口接入NJ501-1500所在CANopen网络;NJ501-1500作为CANopen主站继续管理焊钳伺服、夹具与防错I/O。由此形成"工控机 ⇄ TX131网关 ⇄ NJ501-1500 ⇄ 焊装执行机构"的完整链路,车间总控可透明读写各焊装工位的实时数据与质量数据,系统拓扑如图所示。
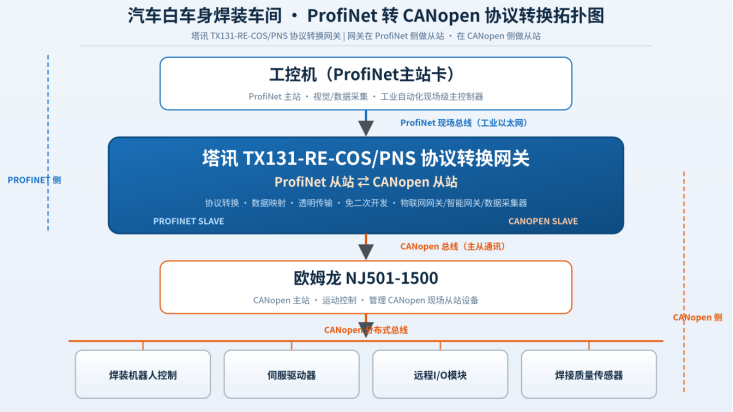
汽车白车身焊装车间ProfiNet转CANopen协议转换拓扑图
方案要点:
一是将焊接电流、压力、焊点计数、防错状态、报警信息等约150个数据点纳入双向映射,采用周期刷新保障实时性;
二是打通车型参数下发通道,实现夹具定位与焊钳参数的一键切换;
三是借助网关的数据采集器能力,将CANopen侧质量数据统一汇聚到工控机质量管理系统,与车型、工位、焊点编码关联,形成完整的焊点级质量追溯档案。
五、实施过程
项目实施充分结合车间周末停产窗口分阶段推进,未影响正常生产节拍。
第一阶段:数据梳理与网络勘察。逐台核对欧姆龙NJ501-1500的CANopen节点配置与数据对象字典,与质量工程师共同确认需要上传的焊点质量参数,共梳理数据点150个;同时勘察工控机ProfiNet主站卡配置与网络拓扑,确定网关安装位置。
第二阶段:网关组态与参数映射。在塔讯配置软件中完成ProfiNet从站与CANopen从站参数配置,建立150个数据点的双向映射,重点处理焊接电流、压力等高频数据的刷新策略;在欧姆龙Sysmac Studio中将网关配置为CANopen从站,同步在工控机侧完成ProfiNet组态。
第三阶段:联调与防错验证。分侧联调通过后打通双向链路,重点验证三类场景:实时数据上行的连续性与准确性、车型切换参数下发的可靠性、防错报警信息上行的实时性。联调中发现并优化了部分数据点的刷新周期,确保焊接过程数据不丢帧。
第四阶段:稳定性验证与培训。进行96小时连续运行测试,统计通讯中断与恢复情况,验证通过后正式投用;同步完成车间工程师的操作培训与运维文档移交,建立点表变更管理规范。此外,项目组还配合车间完成了焊接质量数据与工位编码、车型编码的关联规则配置,使上传数据自带"身份信息",为后续焊点级质量追溯系统的上线打好了数据基础。
六、应用效果
网关投运后,白车身焊装车间的数据贯通与质量管理能力实现了质的跃升。
一是焊点级全量追溯落地。焊接电流、压力、焊点计数等质量数据实时上传工控机质量管理系统,实现焊点级全量追溯,质量问题定位时间由原来的按批次排查缩短至按焊点精准定位,焊接不良率由改造前的0.8%下降至0.5%,年减少返修与报废损失约260万元。
二是车型切换效率大幅提升。夹具定位与焊钳参数一键下发后,单次车型切换耗时由50分钟缩短至8分钟以内,按每月切换20次计算,年节省切换工时约1700小时,显著提升产线稼动率。快速换型能力也增强了车间应对多品种小批量订单的柔性,为承接更多车型生产提供了条件。
三是防错与安全管控增强。防错信息实时同步总控后,异常工位能在第一时间被识别并停机,防错漏检导致的批量缺陷风险基本消除。
四是数字化看板数据完整。CANopen侧数据全部上送后,车间级看板实现了全工位数据可视化,数字化建设从"部分数据"走向"全量数据",为车间进一步开展工艺大数据分析奠定了基础。网关与配套投入约5.6万元,综合收益显著,投资回收期不足2个月。更关键的是,本次改造形成了车间统一的焊装数据底座,未来无论新增何种总线制式的设备,都可以借助同类智能网关快速并入,数字化架构的扩展成本大幅降低。
七、项目实施前后效果对比
| 对比项 | 改造前 | 改造后 |
| 焊点质量数据上传 | 无,仅本地保存 | 电流/压力/焊点计数实时上送 |
| 质量追溯粒度 | 按批次抽检 | 焊点级全量追溯 |
| 焊接不良率 | 0.8% | 0.5% |
| 单次车型切换耗时 | 约50分钟 | ≤8分钟 |
| 防错信息同步 | 不同步 | 实时同步至总控 |
| 年返修/报废损失 | 基准 | 减少约260万元 |
| 网关投入/回收期 | — | 约5.6万元,回收期<2个月 |
八、总结
本案例以塔讯TX131-RE-COS/PNS协议转换网关为桥梁,成功将欧姆龙NJ501-1500所在的CANopen焊装专机网络融入工控机主导的ProfiNet车间总控网络,实现了焊点级质量数据的全量采集与追溯、车型参数的快速切换与防错信息的实时同步,是工业自动化与工业物联网在汽车焊装领域深度融合的典型实践。方案在尊重存量设备投资的前提下,用一台智能网关打通总线协议壁垒,充分展现了协议转换、数据采集与智能网关在离散制造场景中的综合价值,对整车及零部件企业在焊装、冲压、总装等车间的数字化升级具有广泛的借鉴意义。



