 芯耀
 与非AI




 374

一、应用场景
汽车白车身焊装工艺是整车制造四大核心工序之一,承担车身钣金拼接、焊接成型、工装定位输送的关键生产任务,生产线自动化程度高、设备联动性强、生产节拍紧凑,对设备协同、数据互通、调度联动、故障响应有着极高的要求。国内广东佛山某合资乘用车生产基地,其整车焊装车间采用分段式自动化管控架构,其中焊装主线工段搭载西门子S7-300系列PLC作为核心主控单元,依托标准Profibus DP现场总线网络,统筹管控全线焊接机器人、气动夹具、定位工装、输送滚床、安全防护等核心设备,整线标准化生产节拍可达60JPH,保障白车身焊装工序稳定、高效、连续量产,是车企焊装线主流成熟的现场控制方案。
为实现全厂生产统一调度、物料精准配送、质量数据溯源、设备集中管控,该车间上层生产调度与数据管理平台采用三菱Q系列PLC作为中控核心,承担全厂生产计划下发、工位物料呼叫响应、生产产量统计、设备故障汇总、质量数据归档、产线协同调度等核心管理职能。三菱Q系列PLC原生基于Modbus TCP工业以太网协议进行数据交互,仅支持以太网通讯架构,无法兼容Profibus DP现场总线协议。
现场底层S7-300 PLC基于Profibus DP总线运行、上层三菱Q系列PLC基于Modbus TCP以太网运行,两套跨品牌控制系统总线协议完全异构、网络相互独立、数据完全隔离,形成严重的车间数据孤岛。底层焊装主线的设备运行状态、实时产量、故障代码、工位物料消耗、设备报警信息等关键数据无法自动上传至上层调度系统;同时上层生产计划、调度指令、物料配送确认信息也无法下发至底层生产线,只能依靠人工统计、手动录入、线下传达,严重制约车间智能制造、协同生产、精益管控的升级落地。在汽车工业4.0智能化、柔性化、精益化生产转型趋势下,打通跨品牌PLC异构通讯壁垒,实现上下层数据双向实时互通、产线与调度系统协同联动,成为本次焊装线自动化升级改造的核心刚需。
二、协议转换网关功能简介
塔讯TX131-RE-DPS/OMB是一款专为工业现场Profibus DP与Modbus TCP异构网络互通研发的工业级智能协议转换网关,集协议转换、数据采集、点位映射、双向透传、工业级抗干扰于一体,专门解决汽车制造、自动化产线多品牌PLC混用、协议不兼容、数据孤岛等行业痛点,完美适配焊装车间高干扰、高节拍、连续量产的严苛工业工况。
结合本次汽车焊装线上下层双向数据交互的应用场景,网关采用Profibus DP从站 + Modbus TCP从站双从站工作模式,适配底层DP主站写入、上层Modbus TCP主站读取的双向通讯逻辑。底层西门子S7-300作为Profibus DP主站,周期性将焊装线生产数据、设备状态、故障信息写入网关DP数据区;上层三菱Q系列PLC作为Modbus TCP主站客户端,主动轮询读取网关寄存器数据,完成全厂数据汇总与生产调度,同时反向下发调度指令、生产计划、物料确认指令,经网关转换后下发至底层PLC执行,实现双向闭环数据交互。
核心功能优势:完全兼容标准Profibus DP协议,支持西门子GSD文件一键导入组态,适配S7-300全系列PLC;Modbus TCP从站支持8个客户端同时在线连接,最大支持512个寄存器大容量点位映射,可满足整条焊装线多维度、多点位数据交互需求;支持双向透明数据传输,上下行数据独立映射、互不干扰、传输无错乱;毫秒级数据响应,适配产线60JPH高节拍生产需求;工业级电磁兼容设计,可抵御车间机器人高频焊接、大功率设备启停带来的强电磁干扰,支持7×24小时不间断稳定运行,保障焊装线连续量产工况。
三、系统结构拓扑图
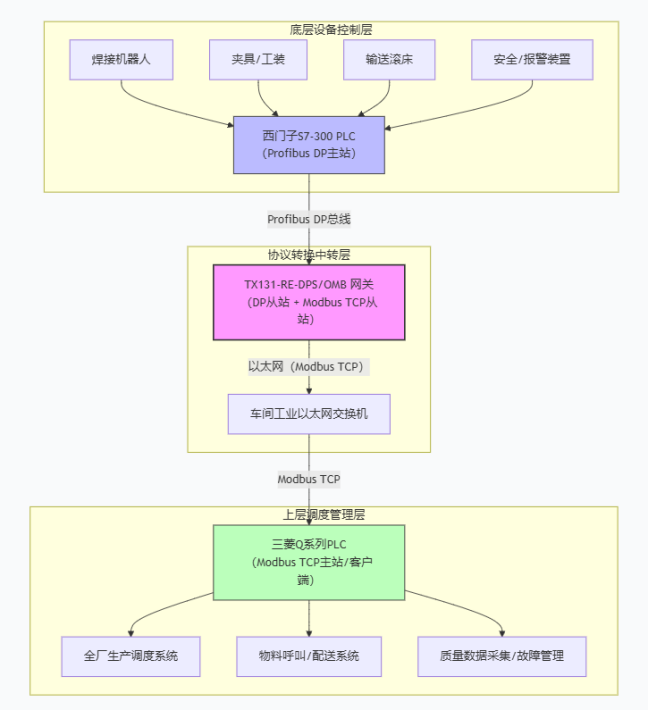
汽车焊装线跨品牌通讯Profibus DP转Modbus TCP拓扑图
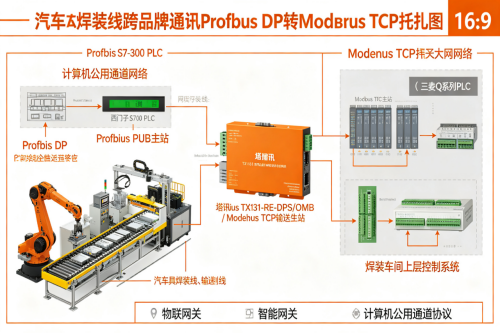
底层设备控制层:西门子S7-300 PLC作为Profibus DP主站,管控焊装全线机器人、夹具、输送线、报警装置等设备,采集生产与设备数据,通过DP总线与网关建立实时通讯。
协议转换中转层:TX131-RE-DPS/OMB网关安装于焊装线中控控制柜,DP接口接入现场Profibus DP总线,以太网接口接入车间工业以太网交换机,以双从站模式完成两种异构协议的无缝转换、数据缓存与双向中转。
上层调度管理层:三菱Q系列中控PLC作为Modbus TCP主站,主动访问网关获取底层产线全量数据,完成生产统计、故障管理、物料调度、计划下发,实现全厂焊装工序协同管控。
四、项目痛点
跨品牌系统数据孤岛严重:西门子S7-300 Profibus DP协议与三菱Q系列Modbus TCP协议完全不兼容,底层焊装主线生产、设备、故障、物料数据无法上传上层调度系统,上下层系统完全脱节,全厂协同生产、统一调度无法落地。
产量统计完全依赖人工:焊装线实时产量、工位良品数、设备运行时长、节拍达成率等核心数据无自动传输通道,需运维人员逐班次人工抄录、手动录入三菱调度系统,数据滞后性强、人为误差大、统计准确率低,无法支撑精益生产统计。
设备故障无法联动预警:焊装机器人故障、夹具卡滞、输送线过载、工位异常等问题仅能在西门子本地系统报警,上层三菱调度系统无法同步获取故障代码与故障状态,调度中心无法第一时间掌握产线异常,故障排查、产线调度、维修派工严重滞后,极易造成批量停线损耗。
工位物料配送协同滞后:各焊装工位零部件消耗数据、物料短缺预警无法实时上传调度系统,物料配送只能定时配送,无法按需精准配送,频繁出现物料配送延迟、工位缺料停线问题,月度停线待料次数多,严重影响生产节拍。
传统改造方案成本极高、可行性低:若采用硬接线IO对接方式,需新增大量IO模块、铺设大量控制线缆,硬件成本、施工成本高,且点位拓展性差、后期维护繁琐;若直接更换统一品牌整套PLC控制系统,软硬件更换、程序重写、全线停产施工,整体改造成本超50万元,改造风险大、停产损失高,完全不适合量产产线改造。
五、解决方案
针对本次汽车焊装线跨品牌、跨协议PLC数据互通难题,结合产线高节拍、不停产改造、高稳定性、低成本升级的核心需求,摒弃高成本、高风险的设备替换与硬接线改造方案,采用塔讯TX131-RE-DPS/OMB双从站协议转换网关作为核心中转设备,搭建“S7-300 DP主站—TX131双从站网关—三菱Q Modbus TCP主站”的双向闭环通讯架构。改造无需更换原有PLC设备、无需重写核心控制程序、无需长时间停产,以轻量化、低扰动、高稳定、高性价比的改造方式,彻底打通上下层数据壁垒,实现焊装线生产数据自动上传、调度指令精准下发、全厂协同精益管控。
硬件部署与精准参数配置
结合汽车焊装车间控制柜标准化安装规范,将TX131网关采用标准DIN导轨安装方式固定于主线中控控制柜内,布线规整、防护到位、便于后期运维检修。精准固化设备通讯参数,规避网段冲突与通讯异常:网关Profibus DP从站地址统一设定为9,完全匹配现场S7-300 DP总线网段参数与通讯波特率;以太网静态IP地址设置为192.168.8.20,与三菱Q系列PLC、车间工业交换机保持同网段,默认Modbus TCP 502端口通讯。设备固化双从站工作模式,DP侧、TCP侧通讯相互独立,上行采集数据与下行控制指令互不干扰,适配产线长期连续高负荷运行工况。
精细化双向点位分区映射
结合焊装线生产工艺、设备控制逻辑、全厂调度管理需求,系统性梳理总计64个核心双向通讯点位,完成标准化分区映射配置,点位精准对应、地址统一规范、数据换算精准。底层上传上层方向,将焊装线实时产量、工位良品数、设备运行状态、机器人故障代码、夹具工况、生产线运行节拍、工位物料消耗、设备运行时长等48个生产设备点位,统一映射至网关Modbus TCP保持寄存器40001~40048区域,供三菱Q系列PLC实时轮询读取、汇总统计;上层下发底层方向,将生产计划指令、产线调度参数、物料配送确认、工位生产启停授权、故障复位指令等16个控制调度点位,统一映射至Profibus DP输入数据区,供S7-300 PLC周期性读取并精准执行,构建完整的上下层双向数据交互闭环。
双端PLC软件组态调试
在西门子STEP 7编程软件中,导入TX131网关专属GSD配置文件,手动添加网关为DP从站设备,匹配总线通讯速率、数据区长度、通讯周期,配置S7-300 PLC周期性主动采集产线数据并写入网关缓存区,保障上行数据持续稳定更新。在三菱Q系列PLC编程组态软件中,新建Modbus TCP客户端通讯驱动,绑定网关固定IP与通讯端口,关联全部64个通讯点位,配置合理的数据轮询周期、数据存储规则、故障判断逻辑与生产统计算法,实现底层数据自动汇总、异常数据自动报警、调度指令精准下发。
系统闭环运行应用逻辑
焊装线正常量产运行时,西门子S7-300 PLC按照固定周期采集全线生产与设备数据,通过Profibus DP总线实时写入网关完成缓存更新;三菱Q系列中控PLC持续轮询网关寄存器数据,自动完成全站产量统计、设备状态监控、故障信息汇总、物料消耗统计,实现全厂生产协同调度。当工位物料短缺、设备异常报警时,数据实时上传上层系统,自动触发物料配送提醒与故障预警;运维人员可通过上层调度系统下发生产计划调整、物料配送确认、故障复位等指令,经网关协议转换、点位映射后传输至底层S7-300 PLC执行,真正实现焊装线无人值守数据互通、全厂协同精益生产。
六、实施过程
本项目严格遵循汽车量产产线“不停产、低扰动、零停线风险、高标准验收”的改造原则,利用车间周末停产窗口期开展施工调试,采用“前期勘查点位梳理、实验室离线预调、停产窗口施工、在线逐点调试、全工况试运行验收”的标准化实施流程,全程规避量产停线损失,保障改造后系统通讯稳定、数据精准、联动可靠,整体实施。
第一阶段:现场勘查、点位梳理与方案定版
项目技术团队进驻佛山焊装生产基地,全面勘查焊装主线自动化架构、西门子S7-300 PLC硬件组态、Profibus DP总线拓扑、通讯参数、程序逻辑,同时核对上层三菱Q系列PLC调度系统的通讯规则、数据统计逻辑、报警机制与物料调度需求。结合汽车焊装工艺标准、车间精益生产管控要求,系统性梳理64个核心双向通讯点位,逐一明确48个上行数据点位、16个下行指令点位的功能定义、寄存器地址、数据格式、换算系数、刷新周期与联动逻辑。对接车间设备部、生产部、运维班组,确认产量统计、故障联动、物料呼叫、生产调度的功能需求,编制完整的点位对照表、施工方案与调试验收标准,完成技术交底与方案评审,确保改造方案完全贴合现场生产工况。
第二阶段:实验室1:1模拟联调与功能预验证
为最大限度降低现场调试风险、避免影响量产进度,提前搭建和现场完全一致的模拟测试平台,复刻S7-300 PLC、TX131网关、三菱Q系列PLC的硬件参数、通讯架构与程序逻辑。完整完成GSD文件导入、DP从站组态、Modbus TCP客户端配置、64路点位映射匹配等全流程操作,模拟产线正常生产、产量数据刷新、设备故障报警、物料需求上报、调度指令下发、参数调整等全工况场景。重点校验双向数据传输实时性、点位对应准确性、故障数据联动灵敏度、指令执行可靠性,排查数据延迟、丢包、错位、指令无响应、数据跳变等潜在问题,反复优化通讯轮询周期与数据校验机制,锁定最优配置方案,为现场快速落地调试提供可靠技术保障。
第三阶段:周末停产窗口期限时安装接线
充分利用车企周末常规停产窗口期开展硬件安装与线路改造,全程不占用工作日量产时间、无产能损失。严格按照汽车车间电气施工规范、防爆防尘、抗干扰标准,完成TX131网关导轨固定、Profibus DP总线屏蔽接线、工业以太网布线,线路排布整齐、屏蔽层接地规范、强弱电分离,有效规避车间焊接设备电磁干扰。施工完成后,逐一开展线路通断检测、绝缘测试、总线信号检测、以太网通讯自检、电源稳定性测试,全面排查接线错误、信号干扰、接触不良、网段冲突等隐患,完成硬件通电自检,确保硬件部署零故障、零隐患,满足量产产线电气标准。
第四阶段:系统在线联动调试与逐点精准校验
在停产窗口期完成全线系统在线联动调试,依次下载S7-300组态程序、三菱Q系列通讯配置,启用网关双从站通讯模式,对64个通讯点位进行逐点、逐功能、全流程精细化校准调试。重点针对焊装线核心功能进行专项测试:校验实时产量数据上传精度与刷新速度、设备状态同步一致性、故障代码实时上传联动效果、工位物料需求上报准确性;同时验证上层生产计划下发、物料配送确认、设备启停授权、故障复位等指令的执行精准度。针对性优化数据刷新速率、报警触发阈值、数据统计逻辑,修正微小数据偏差与同步延迟问题,确保所有点位数据实时精准、双向通讯稳定、联动逻辑无误,完全满足60JPH高节拍生产数据交互需求。
第五阶段:全工况满载试运行与项目验收
调试完成后进入为期5天的车间满负荷量产试运行阶段,覆盖白班高产、晚班稳产、设备频繁启停、工装切换、产品换型等全部真实生产工况,持续监测网关运行状态、总线通讯稳定性、数据传输完整性、指令执行可靠性。试运行期间,网关运行稳定无惧车间强电磁干扰,系统整体通讯成功率稳定在99.95%以上,全线数据传输延迟≤500ms,产量数据实时同步、故障报警联动及时、物料需求上传精准、调度指令执行到位,无数据丢包、错乱、延迟、离线等异常情况。改造后彻底解决跨品牌PLC数据孤岛问题,实现焊装线生产协同、故障联动、物料精准配送、产量自动统计,所有生产指标、通讯指标、运维指标全部达标,项目顺利验收交付并投入常态化运行。
七、应用效果
彻底打通跨品牌数据壁垒:成功实现西门子S7-300与三菱Q系列PLC双向实时数据互通,焊装主线全量生产、设备、物料、故障数据实时上传上层调度系统,全厂生产协同调度能力大幅提升,真正实现智能制造协同生产。
产量统计全自动精准化:摒弃人工抄录、手动录入模式,产量、良品数、生产节拍数据自动实时采集统计,数据准确率从95%提升至100%,彻底杜绝人为统计误差,为生产复盘、产能分析、绩效考核提供精准数据支撑。
设备故障极速联动响应:焊装线设备故障、异常参数可实时同步至上层调度系统,自动触发报警提示与维修派工提醒,故障平均响应处理时间从20分钟缩短至3分钟,极大减少设备异常停机时长,有效保障产线生产节拍。
物料配送精准高效:工位物料消耗、短缺需求实时上传调度系统,实现按需精准配送,彻底解决物料配送滞后问题,月均停线待料次数减少80%,同时线边库存降低20%,实现精益物料管控。
改造方案性价比极高:采用TX131网关协议转换方案整体改造成本仅1.8万元,相较于8万元硬接线改造、50万元整套PLC更换方案,改造成本大幅降低77.5%以上,无停产损失、无程序重改风险,项目投资回报周期仅2个月,降本增效成果极其显著。
八、项目实施前后效果对比
| 对比维度 | 实施前 | 实施后 | 改善幅度 |
| 数据交互方式 | 人工抄录 | 自动实时传输 | 从人工到自动 |
| 产量数据准确率 | 95% | 100% | 提升5个百分点 |
| 故障响应时间 | 平均20分钟 | 平均3分钟 | 缩短85% |
| 停线待料次数 | 月均4-5次 | 月均≤1次 | 减少80% |
| 线边库存 | 基准值 | 降低20% | 显著优化 |
| 改造成本 | 硬接线约8万元 | 网关约1.8万元 | 节省77.5% |
| 数据延迟 | 人工≥1班次 | ≤500ms | 实时性大幅提升 |
| 通讯成功率 | 无互联 | 99.95% | 从无到有 |
| 投资回报周期 | — | 约2个月 | 快速回本 |
九、总结
本案例依托塔讯TX131-RE-DPS/OMB工业协议转换网关,采用成熟的双从站通讯架构,成功解决汽车焊装线西门子S7-300与三菱Q系列跨品牌、跨协议的异构通讯难题,彻底破除车间生产数据孤岛。项目无需替换原有自动化设备、无需重写核心控制程序、无需长时间停产施工,以轻量化、低风险、低成本的改造方式,实现焊装线生产数据、设备状态、故障信息、物料需求的自动上传,以及上层生产计划、调度指令的精准下发,达成全厂生产协同、故障联动预警、物料精益配送、产量精准统计的智能化升级目标。有效解决了传统车企多品牌PLC混用、数据不通、人工统计低效、故障响应滞后、物料配送不及时、产线协同差等行业痛点,显著提升焊装线生产节拍稳定性与车间精益管控水平。TX131-RE-DPS/OMB网关凭借强悍的工业抗干扰能力、稳定的双向协议转换性能、超大点位映射容量与超高性价比,为汽车制造、自动化产线多品牌控制系统集成、异构通讯改造提供了可批量复制、落地性极强的成熟解决方案。



