 芯耀
 与非AI




 234

一、应用场景
钢铁行业带钢连续热镀锌与连续退火是冷轧板材后处理的核心工序。随着下游汽车、家电与建筑市场对镀锌板板形、镀层附着力与表面质量要求的持续提高,带钢生产线正朝着高速度、高均匀性与精细化炉温控制的方向升级。本项目为某冷轧薄板厂新建的一条连续热镀锌/连续退火机组,机组入口段开卷焊接后,带钢依次经过预热、升温加热、还原保温、缓冷与快速冷却段,最终进入锌锅完成热镀锌,再经光整与张力卷取成卷。整条机组按升温—保温—缓冷—快冷的工艺曲线运行,炉内各区温度的均匀性,以及炉辊、光整机与张力辊之间的速度和张力配合,直接决定带钢板形稳定与镀锌层厚度、附着力质量。
产线主控制系统采用倍福CX系列PLC与EtherCAT现场总线构成上位控制框架,炉区传动与过程监控通过一条独立的DeviceNet现场总线接入,主站选用倍福EL6752 DeviceNet主站端子模块,挂接在主控制柜的EtherCAT耦合器上,由主PLC经过程映像周期性访问。现场需要纳入监控的过程设备沿长达上百米的炉体两侧分散布置:炉区多段温控由8台欧姆龙E5CC-RX2ASM-800温控器构成闭环,炉辊、光整机与张力辊传动由多台汇川MD380变频器驱动,另有2台宇电AI-7084多路巡检仪表负责炉温多点巡回与冷却水温度监测。这些检测与传动设备出厂接口均为Modbus RTU/RS-485,分布在炉头、炉中、炉尾各段,距主控柜较远,运行环境高温、多尘且电气干扰较强。
带钢进入炉体后先在预热段吸收余热升温,再进入辐射管加热段达到再结晶退火温度,随后在还原保温段停留完成再结晶与表面还原,之后经缓冷段均匀降温,最后在快速冷却段以受控冷却速率降至锌锅浸镀温度,再经气刀吹扫完成热镀锌。炉辊与张力辊的线速度须与带钢张力曲线严格同步,光整机在卷取前对带钢表面进行小压下量光整,以改善板形与表面粗糙度;任何一区温度偏差或任一辊速波动都会沿带钢纵向传递,造成板形浪形或锌层厚薄不均,因此炉温闭环与传动反馈必须在同一控制周期内被主站掌握。
二、协议转换网关功能简介
塔讯TX60-DN-RS/DNS是一款面向工业自动化现场的DeviceNet从站转Modbus RTU主站协议转换网关,属于工业级工业网关/智能网关类产品。网关采用35mm标准导轨式安装、金属外壳、宽范围直流电源供电,DeviceNet口与RS-485口电气隔离,具备端口浪涌与静电防护和较强的工业电磁兼容抗干扰能力,可直接安装于控制柜内长期运行。在DeviceNet侧,网关作为标准 DeviceNet从站设备工作,随产品提供EDS设备描述文件,DeviceNet主站(PLC扫描器模块)导入EDS后,在网络配置软件中将网关登记进扫描器扫描列表,定义其输入/输出I/O数据长度,此后主站即按轮询或状态改变方式周期性与网关交换过程数据,通信速率 125/250/500kbps可与现场网络一致;在Modbus RTU侧,网关作为Modbus RTU主站,通过RS-485接口按照用户配置的站号、波特率、校验方式和轮询周期,依次轮询下挂的多台RTU从站,支持01H、02H、03H、04H、05H、06H、0FH、10H等标准 Modbus功能码,波特率1200~115200bps可设,支持一条总线多类从站混挂。配套图形化配置软件以表格方式完成 DeviceNet 输入/输出数据区与Modbus线圈/离散量/输入寄存器/保持寄存器区之间的双向数据映射,可设置数据类型、字节序与工程量缩放,全程无需修改PLC程序、无需编写定制代码、免二次开发。该网关同时充当现场总线协议之间的桥梁与边缘数据采集器:下行把分散的 RTU仪表、传动设备纳入统一总线协议网络,上行把过程数据透明送入DeviceNet主站乃至SCADA、MES与工业物联网平台,是老旧产线改造与新产线设备互联中高性价比的物联网网关选型。
三、系统结构拓扑图
本项目以一台塔讯TX60-DN-RS/DNS网关作为协议转换核心,把炉区分散的Modbus RTU检测与传动设备统一接入EL6752所在的DeviceNet网络,系统结构如图1所示。
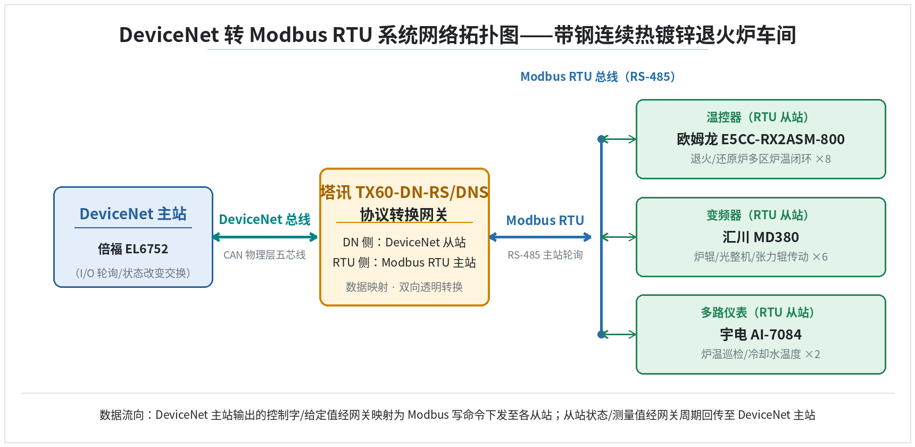
图1 带钢连续热镀锌退火炉车间DeviceNet转Modbus RTU网络拓扑结构图
四、项目痛点
在改造前,业主沿用的是炉区仪表与传动各自独立、关键点少量硬接线进PLC的做法,随着新机组对工艺一致性与数据可追溯要求提高,原有方式暴露出一系列现场问题。
其一,协议异构。EL6752扫描的是DeviceNet现场总线,而炉区温控器、变频器与巡检仪表出厂全部是Modbus RTU/RS-485接口,两种总线协议无法直接对话,主站扫描列表里根本找不到对应节点,工艺参数与传动反馈无法进入统一控制框架。
其二,扫描资源与扩展受限。炉区温控器、变频器数量多,若逐台为每类设备另配DeviceNet接口模块或独立网关,EL6752扫描列表的节点数与I/O预算很快吃紧,扩展还要停机动主干线。
其三,RS-485设备分散、布线量大。8台温控器、多台变频器与2台巡检表沿炉体横向分布,信号线长、环境温度高,变频器本身又是强干扰源,原方案拟把每台设备的信号单独拉硬线到PLC远程站,布线工程量与故障点都成倍增加。
其四,数据孤岛。温控器、变频器、巡检表此前各自独立运行,工艺人员无法在主站集中看到炉温曲线与传动反馈,能耗与工艺数据无法上传MES,只能靠人工导出。
其五,人工抄表巡检负担重、滞后大,炉温多点靠现场人员手持记录仪逐点抄录,难以及时发现温区偏差。
其六,故障定位慢,某一温区掉温或张力波动时,必须逐台到仪表本地面板查参数,定位耗时,直接影响成材率。
此外,炉区环境温度高、变频器启停频繁、电磁干扰复杂,若用普通串行转换器或临时协议解析,长期连续运行的稳定性与可维护性也难以得到保证。
五、解决方案
总体架构上,本项目以一台塔讯TX60-DN-RS/DNS网关作为DeviceNet从站挂入EL6752的扫描列表,网关的RS-485口作为 Modbus RTU主站,用一条屏蔽双绞线把炉区温控、传动与巡检表全部串接在同一条总线上。DeviceNet侧,工程师在倍福网络配置软件中导入网关随机附带的EDS文件,将网关登记进EL6752扫描列表并定义其输入/输出I/O长度,速率设为500kbps;RTU侧,网关按各设备站号、9600bps、8N1的串口参数依次轮询,一条总线混挂温控器、变频器与巡检表三类从站。
在数据映射上,网关DeviceNet输入区(现场上传主站)共72字节、输出区(主站下发现场)共56字节,均在配套图形化软件中以表格方式配置,典型映射关系如下表所示。
| 数据方向 | 现场设备/信号 | RTU站号 | Modbus地址·功能码 | 网关I/O偏移 | 数据类型/缩放 |
| 上传IN | E5CC PV炉温测量值 | 1–8 | 保持寄存器40001 / 03H | IN 0–31 | Int16,×0.1℃ |
| 上传IN | MD380 运行状态/输出频率 | 11–16 | 保持寄存器40961/40962 / 03H | IN 32–55 | Int16,频率×0.01Hz |
| 上传IN | AI-7084 多路温度 | 21–22 | 保持寄存器4097–4100 / 03H | IN 56–71 | Int16,×0.1℃ |
| 下发OUT | E5CC SV温度给定 | 1–8 | 保持寄存器40002 / 06H | OUT 0–31 | Int16,×0.1℃ |
| 下发OUT | MD380 频率给定/启停控制 | 11–16 | 保持寄存器40961/40960 / 06H | OUT 32–55 | Int16,0.01Hz |
控制下发链路为:EL6752把工艺给定与启停字写入网关输出I/O,网关按站号解析后转换为06H单寄存器写命令下发到对应温控器与变频器;数据回传链路为:网关以200ms轮询周期经03H功能码读回各从站测量值与状态字,按小端字节序、乘0.1或0.01的工程量缩放后填入输入I/O区,由EL6752以100ms周期读入主站过程映像,再上行送入SCADA与MES。全程无需修改既有PLC程序,也无需为每类设备编写定制驱动代码。
六、实施过程
硬件检查与导轨安装阶段,先核对网关、EDS文件与接线端子齐全,将网关安装在炉区主控柜内靠近EL6752的35mm标准导轨上,接入24V直流电源并确认电源指示正常。随后进行接线:DeviceNet侧按五芯电缆规范接入红V+、黑V−、白CAN_H、蓝CAN_L与屏蔽层,干线两端保留终端电阻;RS-485侧以手拉手方式串接8台温控器、6台变频器与2台巡检表,总线末端加装120Ω终端电阻,并按规划拨定各从站站号。
主站组态阶段,在倍福网络配置软件中导入网关EDS,将网关作为标准DeviceNet从站加入EL6752扫描列表,定义其72字节输入、56字节输出的I/O长度。网关配置软件侧设置RTU串口为9600bps、8数据位、无校验、1停止位,并按上表逐条建立DeviceNet数据区与 Modbus 保持寄存器之间的双向映射,设定数据类型、小端字节序与工程量缩放后下装。
调试先单机后联机:先核对各从站站号、波特率与网关轮询表一致,确认单台温控器、变频器可被网关正常读写;再联调EL6752,核对输入区PV、输出频率与现场实际一致,输出区SV给定下发后现场设定值随之变化。数据核对通过后进入带载试运行,随炉升温曲线连续观察各区温差与张力反馈,确认无丢包、无误码后正式投运,并对工艺与维护人员就网关状态灯、轮询表查看与故障排查要点完成培训。
七、应用效果
投运后效果集中体现在工艺一致性、数据贯通与运维效率三个方面。炉区8个温区的实际温度全部以200ms周期自动上传,工艺人员在主站与SCADA上即可实时绘制升温—保温—缓冷—快冷曲线,炉区横向温差由改造前的±12℃收敛到±5℃以内,带钢板形与镀锌层厚度、附着力的批次一致性明显改善。改造前因炉温波动,升速后工艺曲线往往要经半小时以上才收敛;改造后各区温度以同一周期跟踪主站给定,升速后曲线约十分钟内即进入稳态,带钢头尾温差进一步缩小。
炉辊、光整机与张力辊的频率、状态一并纳入统一监控,张力波动可在线观察并及时干预,因温区偏差与张力波动造成的废卷、降级率下降约一个百分点。工艺与能耗数据自动上行MES,省去了每班两人次的现场抄表,人工成本与数据滞后同步下降。故障定位由逐台到现场查面板,变为在主站侧根据上传状态字远程判断某一温区或某一传动节点,典型故障排查时间由原来的半小时以上缩短到数分钟。整体改造未改动既有PLC程序,停机施工窗口短,投资回收快。
八、项目实施前后效果对比
| 对比维度 | 实施前 | 实施后 |
| 通讯方式 | DeviceNet与RS-485各自孤立,关键点硬线直拉 | DeviceNet统一总线经网关透明转换上送 |
| 设备接入 | 温控器、变频器无法入网,逐点硬接线 | 一台网关混挂温控/变频/巡检表多类从站 |
| 布线工作量 | 数百点信号分别拉至PLC远程站 | 一条屏蔽RS-485总线手拉手串接 |
| 调试周期 | 逐台编程、重复调试约3周 | 表格化映射组态约3天 |
| 采集周期 | 人工抄表,数据周期以分钟计 | 过程数据200ms周期自动采集 |
| 上位/MES 贯通 | 数据孤岛,靠人工导出报表 | 过程数据自动上送SCADA、MES |
| 故障诊断 | 到每台仪表本地面板逐台查 | 主站侧按状态字远程定位节点 |
| 岗位人工 | 每班约 2 人专职巡检抄表 | 巡检兼岗,人工显著下降 |
| 能耗管理 | 炉区电耗温耗无在线分项 | 电耗、炉温数据在线统计可追溯 |
| 可扩展性 | 增点需动主干、改动PLC程序 | 总线末端追加从站即可扩展 |
由上表可见,改造的核心收益并不只是把两种总线协议接通,而是用一台网关把原本分散、孤立、靠人工维护的炉区过程设备,纳入了与主控制系统同一套实时、可追溯的总线体系,工艺、能耗与运维数据因此真正流动起来。
九、总结
本案例表明,对于已有DeviceNet主站、现场却大量使用Modbus RTU仪表与传动设备的冶金后处理产线,塔讯TX60-DN-RS/DNS以网关式协议转换替代逐点硬接线与逐设备改型,是一条改造量小、不停主干、可平滑扩展的路径。网关把炉温闭环、传动反馈与多点巡检数据统一映射进EL6752的过程映像,既稳定了镀锌炉温与张力工艺,又为能耗与质量数据上MES提供了实时数据源,对同类带钢连续退火与热镀锌机组的设备互联改造具有直接借鉴意义。



