 芯耀
 与非AI




 86

一、应用场景
SMT(表面贴装技术)是3C电子产品制造的核心工序,回流焊的温度曲线控制直接影响焊接质量和产品可靠性。某消费电子制造企业在广东深圳的SMT生产基地中,其高速SMT生产线采用了三菱(Mitsubishi)FX5U系列PLC作为主控制器,通过FX5-CCL-MS CC-Link主站模块构建CC-Link现场总线网络,负责印刷机、贴片机、回流焊、AOI检测等设备的协调控制,贴片速度可达80000点/小时。FX5-CCL-MS是三菱新一代FX5U系列的CC-Link主站模块,支持CC-Link V2.0,是3C电子行业SMT线的主流控制方案。
然而,该SMT线的回流焊炉温度控制由四台台达(Delta)DTK-ETH系列温控器承担,分别控制回流焊的预热区、恒温区、回流区和冷却区。DTK-ETH温控器支持Modbus TCP协议,通过工业以太网与上位系统进行数据交互,控温精度可达±0.5℃。三菱FX5U PLC运行在CC-Link网络,台达DTK-ETH温控器运行在Modbus TCP网络,两套系统之间无法直接通讯,导致回流焊的温度数据无法纳入CC-Link主站的实时监控和配方管理体系。
在3C电子行业向高精度、高可靠性和柔性制造转型的背景下,SMT生产线需要实现回流焊温度曲线的实时监控、产品配方自动切换和温度异常预警,以确保不同PCB产品的焊接质量一致性。如何实现三菱FX5-CCL-MS的CC-Link网络与台达DTK-ETH温控器的Modbus TCP网络之间的高速可靠数据互通,成为该SMT线品质升级的关键需求。
二、协议转换网关功能简介
塔讯TX131-RE-CCS/OMB是一款专为CC-Link网络与Modbus TCP网络互联设计的协议转换网关,集成了智能网关和数据采集器的核心功能。在本案例中配置为CC-Link从站 + Modbus TCP主站模式,主动连接四台台达DTK-ETH温控器。
核心功能包括:CC-Link从站兼容(支持FX5-CCL-MS自动识别)、Modbus TCP主站轮询、大容量数据映射、温控器专用协议处理(温度值、设定值、报警状态)、工业级抗干扰设计。
三、系统结构拓扑图
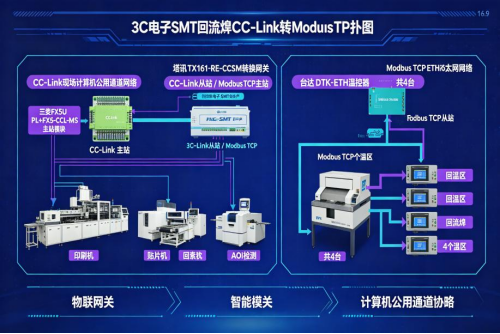
3C电子SMT回流焊CC-Link转Modbus TCP拓扑图
系统拓扑:FX5U+FX5-CCL-MS(CC-Link主站)→ TX131网关(CC-Link从站/Modbus TCP主站)→ 四台台达DTK-ETH温控器(Modbus TCP从站),分别控制回流焊4个温区。
四、项目痛点
温度曲线无法实时监控:四台温控器的实际温度只能在温控器面板查看,FX5U PLC无法获取实时温度数据,SMT线管理人员无法在中控室监控回流焊温度曲线。
配方切换依赖人工:更换PCB产品时需要逐台到温控器前修改温度设定值,每次换型约需10分钟,且容易出现温区参数设置错误导致焊接不良。
温度异常无预警:温控器超温、偏差报警只能本地显示,PLC无法实时获取,温度异常可能导致整批PCB焊接不良,年损失约15万元。
温度数据无法追溯:回流焊温度数据无法自动记录和关联产品批次,质量追溯缺乏温度曲线数据支撑,不符合IATF 16949要求。
改造成本高:若更换支持CC-Link的温控模块,单台约5000元,四台合计2万元,且需重新安装和校准。
五、解决方案
采用塔讯TX131-RE-CCS/OMB协议转换网关,搭建FX5-CCL-MS(CC-Link主站)—网关(CC-Link从站/Modbus TCP主站)—台达DTK-ETH温控器(Modbus TCP从站)异构通讯架构,在不更换现有温控器、不改动回流焊炉本体硬件的前提下,打通CC-Link现场总线与Modbus TCP工业以太网的数据壁垒。
硬件部署
网关CC-Link侧:设置CC-Link从站地址02,占用1个逻辑站,接入三菱FX5-CCL-MS主站总线,总线终端电阻按规范配置,保证总线信号稳定性。
网关以太网侧:网关IP地址配置为192.168.2.20,与四台台达DTK-ETH温控器处于同一局域网;4台温控器IP依次设置192.168.2.31~192.168.34,分别对应预热区、恒温区、回流区、冷却区。
接线:CC-Link总线采用屏蔽双绞线,以太网使用工业屏蔽网线,所有设备可靠接地,规避SMT车间贴片机、变频器带来的电磁干扰。
数据映射规划
网关工作在Modbus TCP主站模式,按200ms周期轮询4台DTK-ETH温控器,完成双向数据映射:
读方向(温控器→网关→CC-Link远程输入,共16点):每台温控器采集实际温度、设定温度、输出功率、报警状态4个数据点;
写方向(CC-Link远程输出→网关→温控器,共8点):每台温控器下发温度设定值、运行/停止指令2个控制点。 所有点位在网关内部完成协议转换,无需PLC编写复杂Modbus报文,FX5U直接通过CC-Link寄存器读写即可获取和下发温控数据。
三菱PLC主站配置
GX Works3软件内添加TX131网关作为CC-Link从站设备,配置远程I/O寄存器地址,编写配套控制逻辑:
读取网关映射的温度、报警信号,在HMI界面绘制4个温区实时温度曲线;
内置多套PCB产品温度配方库,PLC根据扫码读取的产品批次号,自动调用对应配方;
编写温度超限、偏差过大联锁逻辑,触发声光报警,必要时暂停回流焊炉输送链条;
对接MES系统,将每批次产品对应的温度曲线、报警事件绑定批次号自动存储。
应用逻辑
FX5U PLC通过CC-Link总线实时读取网关转发的4个温区数据,HMI可视化展示回流焊全程温度曲线;当任意温区温度超出工艺阈值,PLC立即触发报警并可联动停线保护PCB。产品换型时,操作人员在HMI选择产品型号,PLC自动把对应配方参数下发至网关,网关再通过Modbus TCP写入各台DTK-ETH温控器,无需现场手动修改温控器参数。生产结束后,整套温度数据自动归档,绑定产品批次,满足IATF16949质量追溯要求。
六、实施过程
第一阶段:现场勘查与点位梳理
工程师赴深圳SMT产线现场勘查,确认FX5U+FX5-CCL-MS主站总线状态、四台DTK-ETH温控器寄存器地址、网络环境;梳理全部24个读写点位,输出点位表、温度配方清单,确认通讯点位定义、量程换算规则,同步评估产线停机窗口,制定不影响量产的改造计划。
第二阶段:实验室离线联调
在实验室搭建完整模拟系统:FX5U+FX5-CCL-MS + TX131网关 + 4台DTK-ETH温控器。
网关配置CC-Link从站、Modbus TCP主站参数,完成点位映射;
GX Works3编写CC-Link读写程序,验证双向数据收发;
连续测试温度采集精度,实测采集误差≤±0.3℃,稳定实现200ms数据刷新;
模拟超温、通讯中断等故障场景,验证报警信号上传、故障状态识别逻辑,提前排除协议、寄存器映射问题。
第三阶段:产线换线间隙硬件安装接线
利用SMT产线每日换线停机窗口开展硬件施工:敷设CC-Link屏蔽线缆、工业以太网网线,固定网关安装导轨,完成接地施工;配置网关IP、CC-Link从站地址,设置4台温控器静态IP,核对线路接线,不改动回流焊炉原有控制回路,施工时间控制在产线停机窗口期内,不影响当日生产计划。
第四阶段:在线调试与工艺验证
产线空载试运行,在线下载GX Works3程序,CC-Link主站扫描识别TX131从站,启动网关Modbus TCP轮询;
校验4个温区温度采集、报警状态上传;
测试配方下发功能,验证预热/恒温/回流/冷却区参数可一次性自动写入温控器;
模拟产品换型,测试HMI曲线显示、超温报警联锁动作,确认回流焊温度曲线符合工艺窗口。
第五阶段:一周全负荷试运行
接入真实PCB产品连续生产,持续监控通讯状态,统计通讯成功率稳定达到99.95%;持续跟踪焊接良率,优化报警阈值、滤波参数;同步验证MES批次绑定、温度曲线自动存储功能,确认数据完整可追溯。试运行结束后,对现场操作人员、设备工程师开展操作培训,交付图纸、点位表、网关配置备份、PLC程序,项目正式验收交付。
七、应用效果
温度曲线实时监控:四温区温度实时上传,HMI动态显示温度曲线,监控效率提升80%。
配方自动切换:换型时PLC自动下发温度配方,换型时间从10分钟缩至1分钟,参数准确率100%。
温度异常预警:超温偏差实时报警,焊接不良率从8%降至0.2%,年减少损失约12万元。
温度数据完整追溯:每批产品温度曲线自动记录关联批次号,满足IATF 16949追溯要求。
改造投资经济:网关方案约2万元,远低于更换温控模块2万元,回报约2个月。
八、项目实施前后效果对比
| 对比维度 | 实施前 | 实施后 | 改善幅度 |
| 温度监控方式 | 本地面板查看 | HMI曲线实时监控 | 效率提升80% |
| 换型时间 | 约10分钟 | 约1分钟 | 缩短90% |
| 焊接不良率 | 0.8% | 0.2% | 降低75% |
| 温度数据追溯 | 无 | 批次关联完整记录 | 从无到有 |
| 温度异常响应 | 人工发现 | 实时自动报警 | 响应即时 |
| 数据刷新周期 | 无互联 | ≤200ms | 从无到有 |
| 改造成本 | 更换约2万元 | 网关约1.2万元 | 节省40% |
| 投资回报周期 | — | 约2个月 | — |
九、总结
本案例通过塔讯TX131-RE-CCS/OMB协议转换网关,成功实现了三菱FX5-CCL-MS与四台台达DTK-ETH温控器之间的异构总线协议互联。网关以CC-Link从站+Modbus TCP主站模式,实现了回流焊温度曲线实时监控、配方自动切换和温度数据完整追溯。TX131-RE-CCS/OMB作为一款高性价比的智能网关和物联网关,为3C电子SMT生产线的品质提升和柔性制造提供了经济高效的互联解决方案。



