 芯耀
 与非AI




 119

一、应用场景
食品饮料灌装是快消品制造的后道核心工序,HMI人机界面是操作人员与生产线交互的关键窗口。某食品饮料企业在广东广州的生产基地中,其饮料灌装生产线采用了三菱(Mitsubishi)FX5U系列PLC作为主控制器,通过FX5-CCL-MS CC-Link主站模块构建CC-Link现场总线网络,负责灌装机、封箱机、码垛机、喷码机等核心设备的协调控制,灌装速度为24000瓶/小时。
然而,该灌装线的操作监控采用了威纶通(Weintek)MT8102iP人机界面(HMI),安装在操作工位,用于生产线的参数设定、状态监控和报警显示。MT8102iP支持Modbus TCP协议,通过工业以太网与控制器进行数据交互。三菱FX5U PLC运行在CC-Link网络,威纶通HMI运行在Modbus TCP网络,两套系统之间无法直接通讯,导致操作人员无法通过HMI实时监控和控制灌装线。
在食品饮料行业向智能化、柔性化转型的背景下,灌装线需要实现便捷的HMI操作监控和远程参数调整,以提升操作效率和减少停机时间。如何实现三菱FX5-CCL-MS的CC-Link网络与威纶通MT8102iP HMI的Modbus TCP网络之间的可靠数据互通,成为该灌装线升级的关键需求。
二、协议转换网关功能简介
塔讯TX131-RE-CCS/OMB配置为CC-Link从站+Modbus TCP从站双从站模式。FX5U(CC-Link主站)写入生产线数据至网关,威纶通HMI(Modbus TCP主站/客户端)主动连接网关读取数据并写入操作指令。
核心功能:CC-Link从站兼容、Modbus TCP从站(支持HMI连接)、大容量映射、双向透明传输、工业级可靠性。
三、系统结构拓扑图
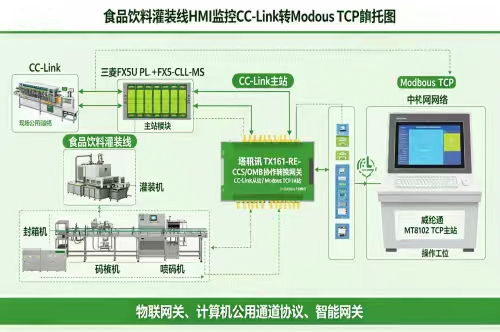
食品饮料灌装线HMI监控CC-Link转Modbus TCP拓扑图
系统拓扑:FX5U+FX5-CCL-MS(CC-Link主站)→ TX131网关(双从站)→ 威纶通MT8102iP HMI(Modbus TCP主站)。
四、项目痛点
无法HMI监控:威纶通HMI无法与FX5U通讯,操作人员只能通过PLC本地指示灯和按钮操作,无法查看详细工艺参数和设备状态。
参数调整不便:更换产品规格时需要使用编程电缆连接PLC修改参数,操作复杂、耗时长,换型时间约15分钟。
报警信息不可视:设备故障只能通过PLC指示灯判断,无法显示具体故障代码和处理建议,故障排查效率低。
生产数据无法展示:产量、合格率、运行时间等生产数据无法在HMI上展示,操作人员缺乏实时生产信息。
改造成本高:更换为支持CC-Link的HMI成本约5万元/台,且需重新组态画面。
五、解决方案
本项目选用塔讯TX131-RE-CCS/OMB协议转换网关,采用CC-Link从站+Modbus TCP从站双从站工作模式,无需更换原有三菱FX5U PLC、威纶通MT8102iP触摸屏,不改动灌装线原有控制回路,打通CC-Link现场总线与Modbus TCP工业以太网之间的数据双向传输通道,实现HMI与PLC的双向数据交互。
硬件部署
CC-Link侧配置:网关CC-Link从站地址设置为10,接入FX5U+FX5-CCL-MS主站总线,总线终端电阻按CC-Link规范配置,保障总线通讯稳定。
以太网侧配置:网关静态IP地址设置192.168.10.20,与威纶通MT8102iP HMI处于同一局域网内,网关直接安装于灌装线控制柜内部,节省现场安装空间。
接线规范:CC-Link总线使用屏蔽双绞线,以太网采用工业屏蔽网线,设备统一可靠接地,抵御灌装车间变频器、输送电机带来的电磁干扰。
数据映射规划
网关内部完成双向寄存器映射,实现PLC与HMI数据透明交互:
上行方向(FX5U→网关→威纶通HMI,共48个点位):灌装速度、封箱温度、码垛计数、产量、合格率、设备运行状态、故障代码等生产工艺数据映射至网关Modbus寄存器,供HMI读取展示。
下行方向(HMI→网关→FX5U,共16个点位):灌装速度设定值、温度设定、设备启停指令、产品配方选择等操作指令映射至CC-Link远程输入寄存器,下发至三菱FX5U PLC执行。 网关完成协议转换,PLC无需编写复杂以太网报文,HMI直接调用标准Modbus TCP驱动即可读写数据。
三菱PLC主站配置
GX Works3软件中添加TX131网关作为CC-Link从站设备,配置远程I/O寄存器地址,编写配套控制逻辑:
PLC周期性将灌装线采集的工艺、产量、设备状态、故障代码写入CC-Link远程输出区,转发至网关;
读取网关映射的CC-Link远程输入信号,解析HMI下发的配方、启停、参数设定指令,执行对应生产动作;
内置多套产品配方库,接收HMI配方选择指令,自动调用对应灌装工艺参数。
HMI组态与应用逻辑
在威纶通EasyBuilder Pro软件内,新建工程并选用Modbus TCP驱动,填写网关IP地址建立通讯连接;设计监控主画面、趋势曲线界面、故障报警弹窗。 生产运行时,FX5U持续把产线实时数据上传至网关,威纶通HMI主动轮询网关寄存器,可视化展示全线工艺参数、产量、设备状态;操作人员在HMI触摸屏上直接修改参数、启停设备、切换产品配方,操作指令经由网关协议转换,通过CC-Link总线下发至FX5U执行。当设备产生故障时,故障代码实时上传HMI,弹窗显示故障信息与处理指引,快速辅助现场人员排查。
六、实施过程
第一阶段:现场勘查与点位梳理
工程师赴广州食品饮料灌装产线现场勘查,核验FX5U+FX5-CCL-MS主站总线运行状态、威纶通MT8102iP HMI硬件及网络条件;梳理全部64个读写点位,输出点位对照表、HMI画面需求清单,明确各点位量程换算、数据类型;评估产线停机窗口,制定改造方案,最大限度降低对量产的影响。
第二阶段:实验室离线联调
实验室搭建完整模拟测试平台:FX5U+FX5-CCL-MS主站 + TX131网关 + 威纶通MT8102iP HMI。
网关配置CC-Link从站、Modbus TCP从站参数,完成双向点位映射;
GX Works3编写CC-Link读写程序,EasyBuilder Pro完成HMI画面组态;
验证双向数据传输,测试HMI画面数据刷新实时性;
模拟设备故障、通讯中断等场景,校验故障代码上传逻辑,提前排查寄存器映射、通讯参数问题。
第三阶段:产线换型间隙硬件安装接线
利用生产线产品换型的短暂停机窗口开展现场施工:敷设CC-Link屏蔽线缆、工业以太网网线,在控制柜导轨安装TX131网关,完成接地施工;设置网关CC-Link从站地址、静态IP,核对所有线路接线,全程不改动原有灌装设备控制回路,施工在停机窗口期内完成,不影响当日生产计划。
第四阶段:在线调试与工艺验证
产线空载试运行,下载GX Works3 PLC程序,CC-Link主站扫描识别TX131网关从站;威纶通HMI建立Modbus TCP连接,逐点校验64个通讯点位。
验证上行数据:灌装速度、产量、故障代码等参数实时上传HMI;
验证下行指令:HMI下发启停、配方切换、参数设定指令,PLC正常响应;
完善HMI监控画面、趋势图、报警弹窗,确认所有功能符合产线工艺需求。
第五阶段:一周全负荷试运行
接入真实饮料产品连续生产,持续监控网关通讯状态,实测通讯成功率稳定达到99.95%,HMI操作响应≤200ms。持续跟踪产线合格率、设备停机时长,优化报警阈值与数据滤波参数;同步培训现场操作工与设备维护人员,交付完整资料:电气图纸、点位表、网关配置备份、PLC程序、HMI工程文件,项目验收交付。
七、应用效果
HMI实时监控:48个生产线参数在HMI上实时展示,操作人员可直观掌握全线运行状态,操作效率提升60%。
换型效率提升:通过HMI一键切换配方,换型时间从15分钟缩至2分钟,设备利用率提升5%。
故障快速排查:HMI显示具体故障代码和处理建议,故障排查时间从平均20分钟缩至5分钟。
生产数据可视:产量、合格率等数据实时展示,操作人员可及时调整,产品合格率从96%提升至5%。
改造投资经济:网关方案约2万元,远低于更换CC-Link HMI方案(1.5万元+重新组态),回报约2个月。
八、项目实施前后效果对比
| 对比维度 | 实施前 | 实施后 | 改善幅度 |
| 操作监控方式 | PLC指示灯+按钮 | HMI触摸屏监控 | 效率提升60% |
| 换型时间 | 15分钟 | 2分钟 | 缩短87% |
| 故障排查时间 | 平均20分钟 | 平均5分钟 | 缩短75% |
| 产品合格率 | 96% | 98.5% | 提升2.5个百分点 |
| 设备利用率 | 90% | 95% | 提升5个百分点 |
| 参数调整方式 | 编程电缆连接PLC | HMI直接设定 | 操作便捷 |
| HMI响应时间 | 无 | ≤200ms | 从无到有 |
| 改造成本 | 更换HMI约1.5万元 | 网关约1.2万元 | 节省20%+免组态 |
| 投资回报周期 | — | 约2个月 | — |
九、总结
本案例通过塔讯TX131-RE-CCS/OMB协议转换网关,成功实现了三菱FX5-CCL-MS与威纶通MT8102iP HMI之间的异构总线协议互联。网关以双从站模式实现了灌装线数据的HMI实时监控和操作指令的反向下发。TX131-RE-CCS/OMB作为一款高性价比的智能网关和物联网关,为食品饮料灌装线的操作便捷化、换型高效化和故障快速处理提供了经济高效的互联解决方案。



