 芯耀
 与非AI




 38

2026年,中国工业节能降碳正站在一个前所未有的政策"交汇点"上。
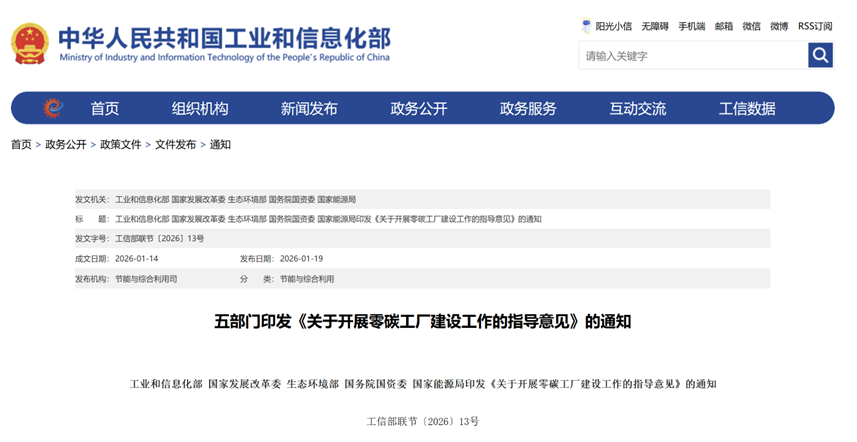
4月,《碳达峰碳中和综合评价考核办法》首次将碳排放总量和强度指标纳入省级党委和政府政绩考核,"能耗双控"全面转向"碳排放双控";同月,中办国办联合印发《关于更高水平更高质量做好节能降碳工作的意见》,成为当前节能降碳工作的纲领性文件;5月,《工信部关于组织开展2026年节能监察工作的通知》落地,十大高耗能行业节能监察进入常态化阶段;再往前追溯到1月,《关于开展零碳工厂建设工作的指导意见》发布,为零碳工厂建设划定了路线图和时间表。四重政策密集叠加,工业生产制造企业正在从"要我降碳"走向"我要降碳"——节能降碳,已不再是选择题,而是关乎企业生存与发展的必答题。
一、零碳工厂≠绿色工厂升级版:重新理解"净零排放"
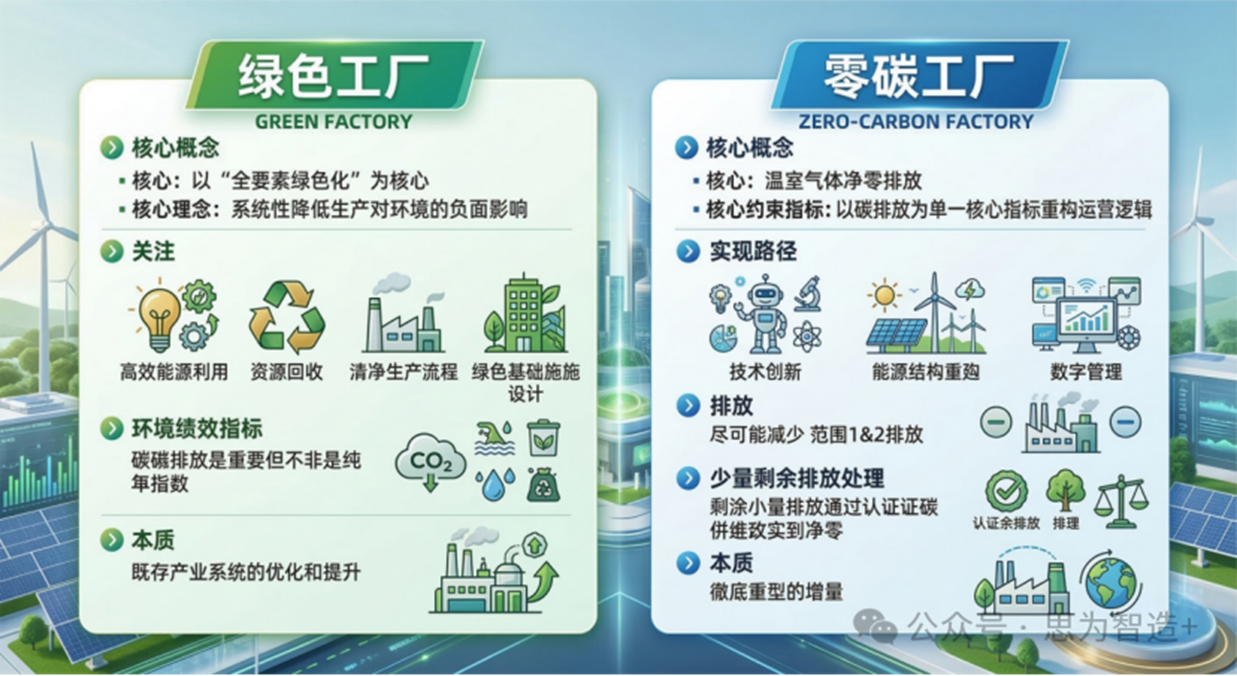
在政策高压下,"零碳工厂"成为一个高频热词。但一个普遍的误区是:将零碳工厂视为绿色工厂的"升级版"。两者的底层逻辑有着本质区别。
绿色工厂以"全要素绿色化"为核心,关注能源高效利用、资源循环再生、清洁生产工艺及绿色基础设施设计,碳排放是重要但并非唯一的环境绩效指标,本质上是对现有工业体系的优化改良。而零碳工厂以"温室气体净零排放"为单一核心约束,通过技术创新、能源结构重构及数字化管理,实现范围一、范围二排放应减尽减,少量剩余排放通过核证碳抵消实现净零——这是对增量的彻底重塑。
"零碳"不等于"零排放"。工厂在运营过程中几乎不可能完全不产生二氧化碳。真正的"零碳工厂",是指通过系统性的减排与抵消措施,使工厂在一定时期内产生的温室气体排放总量,与通过绿色能源、碳汇或碳信用等方式消除或抵消的总量达到平衡,即实现**"净零碳排放"**。不同类型的零碳工厂评价标准中对可再生能源电力比例的要求越来越高,甚至要求达到100%,碳排放总量须在抵消后实现净零。
与此同时,钢铁、电解铝行业2026年纳入全国碳市场,首次履约压力巨大;能效基准不达标的企业产能面临限产、停产、处罚,改造需求迫在眉睫——对于广大工业企业而言,零碳绿色工厂建设的时间窗口正在快速收窄。
二、CET中电技术工业能碳解决方案:源网荷储碳,一张图管到底
面对工业制造领域对能碳管理的迫切需求,深圳市中电电力技术股份有限公司(简称"CET中电技术")依托多年能源数字化技术积累,推出了覆盖源、网、荷、储、碳五大维度的一体化零碳工厂能碳数字化解决方案。
这套方案聚焦工业制造领域,主要面向生产制造企业与EPC工程总包单位,一站式提供融合工业能碳数字化软件平台、智能控制终端与智能网关、计量装置及传感器的软硬件集成式整体解决方案。业务场景全面覆盖能源精益化管控、组织与产品全维度碳管理、光储充系统智能调度、空压制冷等高耗能环节AI节能改造,以及全厂动力电力设备在线监控与智慧运维管理,支撑企业零碳工厂评级、绿色工厂认证以及常态化工业能碳管理。
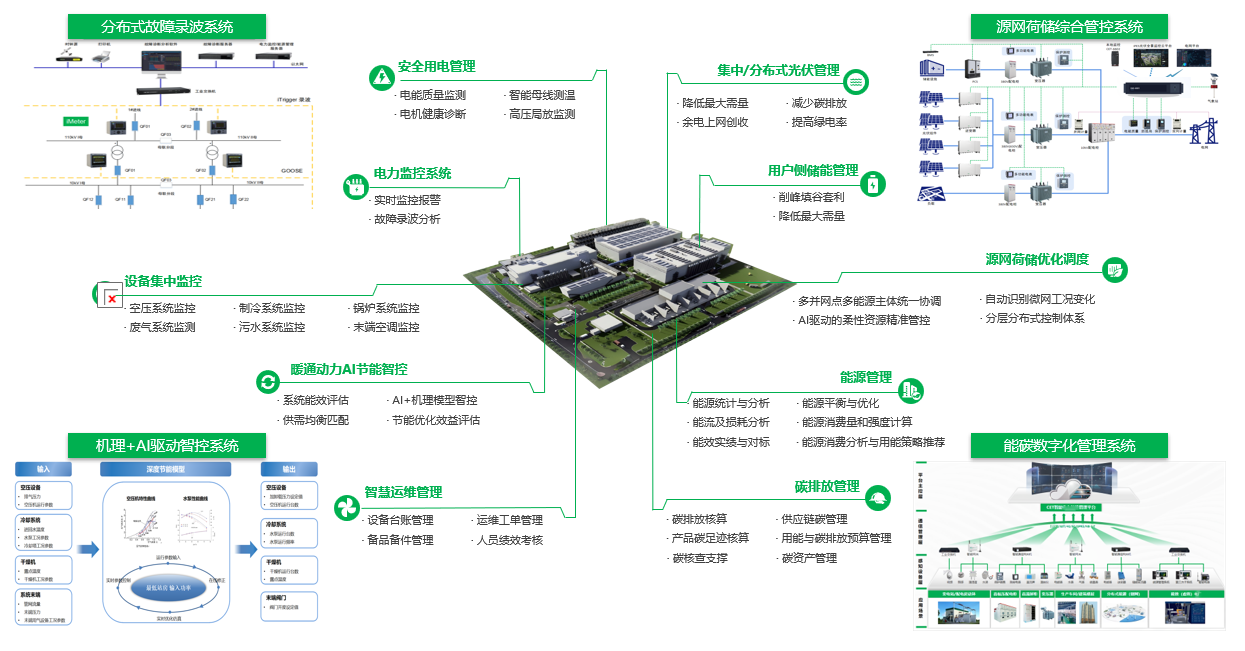
从架构上看,方案采用"设备层-边缘层-平台层-应用层"四层架构。在设备层,部署电力监控、动环监控、电能质量监测等感知终端,实现数据的"应采尽采";在边缘层,通过智能网关和边缘控制装置完成数据的本地处理与快速响应;在平台层,打通能源管理、碳排放管理、设备管理、运维管理等全业务模块;在应用层,以"全域控制调度大脑"为中枢,实现AI预测性控制、复杂微网适配、动态工况识别和分层分布式控制的统一调度。
三、从"管理节能"到"AI控制节能":三层节能体系层层递进
CET中电技术的工业能碳解决方案,不是单点节能工具的堆砌,而是构建了一套层层递进的三维节能体系。
第一层:运维管理节能。 基于能源可视、可管、可控等功能,帮助企业发现节能机会点,通过管理手段实现节能。能源流向分析让"跑冒滴漏"无所遁形,多维能耗统计为管理决策提供数据支撑,节能潜力挖掘让每一度电都有据可查。
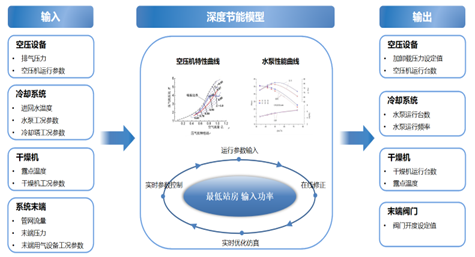
第二层:AI控制节能。 这是方案的核心亮点。基于大数据和AI算法,系统为高耗能设备提供最优控制策略,让设备运行在最优能效区间。以空压系统为例,方案基于窄带恒压与压力趋势控制技术,实现空压系统恒压节能;制冷系统则通过变频技术与智能算法,自动调节制冷机组运行频率。综合节能率可达15%~30%。
第三层:设备技改节能。 基于长期运行数据和能效评估结果,识别低效运行工况,为设备技改、管网改造提供量化依据,指导企业从根本上提升能效水平。
三层体系环环相扣:管理节能是基础,AI控制节能是核心驱动力,设备技改节能是长期方向。三者结合,构成了从"发现问题"到"自动优化"再到"彻底改造"的完整节能降碳闭环。
四、核心能力拆解:三大技术引擎驱动零碳工厂落地
CET中电技术工业能碳解决方案的技术底气,源于三大核心引擎。
引擎一:AI驱动的暖通动力智能控制。 空压系统、制冷系统、锅炉系统、末端空调系统——这些高耗能公辅设备是工厂节能的主战场。方案通过AI控制策略,结合负荷需求预测与系统节能诊断,实现从设备运行监控到智能调节的全链路覆盖。不只是"监测",更是"智控"。
引擎二:源网荷储协同优化调度。 对于配置了光伏、储能、充电桩的工厂,方案支持多并网点、多能源主体的统一协调控制,自动识别微网工况变化,基于AI驱动的柔性资源精准管控,构建分层分布式控制体系,保障微电网的安全、稳定与经济运行。源网荷储一体化,让新能源"发得出、用得好、存得住"。
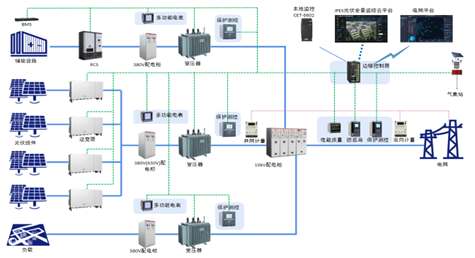
引擎三:全维度碳排放与碳资产管理。 方案内置完整的碳核算体系,覆盖组织碳排放、产品碳足迹、供应链碳管理等模块,支持碳排放数据的自动统计、精准核算与动态追踪。对于纳入碳市场的企业,平台支持碳交易账本和配额管理,让碳排放数据不再是"沉睡的报表",而是可以指导经营决策的"活资产"。
五、实战验证:从铝业精密制造到豪华汽车工厂的标杆实践
方案的价值,最终要靠实践来检验。CET中电技术工业能碳解决方案已在多个行业落地,形成了可复制、可推广的标杆案例。
在某铝业精密制造厂站中,拥有模具、压铸、熔化、机加等工艺车间及动力综合站房,能源介质涵盖电、水、冷热量、天然气、压缩空气五种,动力子系统接入空压、余热回收、制冷、自来水、污水处理、循环水、光伏七类。企业目标是2025年碳达峰、2030年碳减半、2040年范围一二碳中和。引入CET方案后,厂区实现了生产工艺设备系统、辅助设施、电力系统的一体化监控管理和全面能效监测,同时完成了组织碳排放和碳足迹核算,为碳目标推进提供了数据支撑。
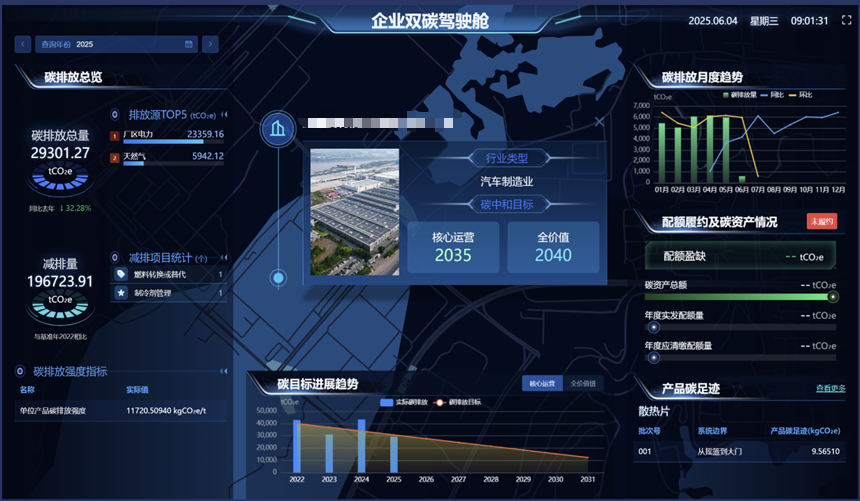
在某全球样板工厂的"双碳"节能。 其生产基地年产20万辆整车,以"2039净零碳排放"为全球目标。基地接入电、水、天然气、蒸汽、冷量、压缩空气等六种能源介质及多种动力子系统。CET方案打破传统能源管理的信息孤岛,实现生产、辅助、电力系统的一体化监控与统筹调度,同时构建覆盖数据自动统计、精准核算、动态追踪的全周期碳管理闭环,为基地"2030年运营排放较2019年减46%"等阶段性目标提供了坚实的数据底座。
从汽车整车制造(到铝业精密加工再到新能源材料,CET方案已覆盖多个高价值行业,形成了可复制、可推广的案例矩阵。标杆项目的示范效应,正在加速向同行业客户渗透。
2026年,中国工业能碳管理正从政策发酵期进入落地爆发期。碳排放双控考核、工业节能监察、零碳工厂建设、碳市场扩容——每一个政策节点都在倒逼企业加速行动。CET中电技术以"源网荷储碳"协同一体化方案为蓝图,以AI智控为核心竞争力,以全栈自研为底层保障,帮助工业企业算清碳家底、管好碳资产、优化碳决策,在零碳绿色工厂建设的赛道上,成为企业"穿越双碳大考"的可靠伙伴。



