 芯耀
 与非AI




 111

一、项目痛点
在粮油深加工防爆生产车间改造项目中,车间油脂精炼工段大量压力、温度、液位变送器均采用 Profibus PA 总线仪表,核心压力测量设备选用 E+H PMP71 型压力变送器,仪表具备粉尘防爆本安特性,适配车间 21 区粉尘防爆区域,依靠单根 PA 总线同时实现仪表供电与工艺数据传输。但车间选用的小型一体化 PLC 控制系统仅支持 Modbus‑RTU 串口主站通讯,无 Profibus DP 总线接口。Profibus PA 采用 MBP 曼彻斯特总线供电物理层,与 Modbus‑RTU RS485 串口协议体系完全不兼容,Profibus PA 设备没法直接和 Modbus RTU 主站设备通讯。
项目前期评估两套备选方案,一是全部替换现场 PA 防爆仪表,采购成本高,防爆区域拆装需要专项安全审批,长时间停产会直接造成粮油原料变质损耗;二是更换高性能带 DP 接口的大型 PLC,硬件投资翻倍,原有控制逻辑需要重新编写调试。项目最终选用远创智控 YC‑PA‑DP DP/PA 耦合器搭配 YC‑DPM‑RTU Profibus DP 转 Modbus‑RTU 协议网关两级协议转换方案,实现 Profibus PA 仪表数据透明接入 Modbus‑RTU 小型 PLC,保留全部原有现场 PA 仪表,最大程度压缩停产改造时长。
二、项目现场概况
该粮油深加工企业主要生产食用精炼植物油,油脂精炼车间共有 4 套完整的精炼反应罐生产单元,整套工段包含预脱酸、脱色、脱臭等多道工艺工序,现场配套 21 台 Profibus PA 仪表,以 E+H PMP71 型压力变送器作为罐内及管路压力采集核心设备,搭配多台温度变送器、储罐液位计以及 PA 总线调节阀定位器。全部仪表部署在粉尘防爆区域,PA 总线采用本安蓝色专用电缆,总线速率固定 31.25kbps。
车间生产连续性极强,一旦长时间停机,罐内油脂容易发生氧化变质,会造成较大的原料经济损失。本次改造目标采集精炼罐温度、罐内压力、管路压力、储罐液位工艺参数,同时读取调节阀定位器实际开度、阀门故障代码以及 PA 仪表完整故障诊断字,将全部工艺数据送入 Modbus‑RTU 主站小型 PLC。PLC 承担整个精炼工段的设备联锁逻辑运算、本地声光报警输出,同时驱动现场触摸屏完成全部工艺数据本地展示。原有 PA 总线已经连续稳定运行接近两年,全部仪表硬件状态完好,企业明确要求保留全部 PA 仪表,防爆区域原有布线不得改动,改造作业窗口必须控制在单次 8 小时以内,最大限度缩短生产停机时间。项目前期现场勘查确认,现有控制柜内部安装空间有限,不具备新增大型 PLC 硬件的安装条件,因此不考虑升级控制器的改造路径。
三、系统网络架构
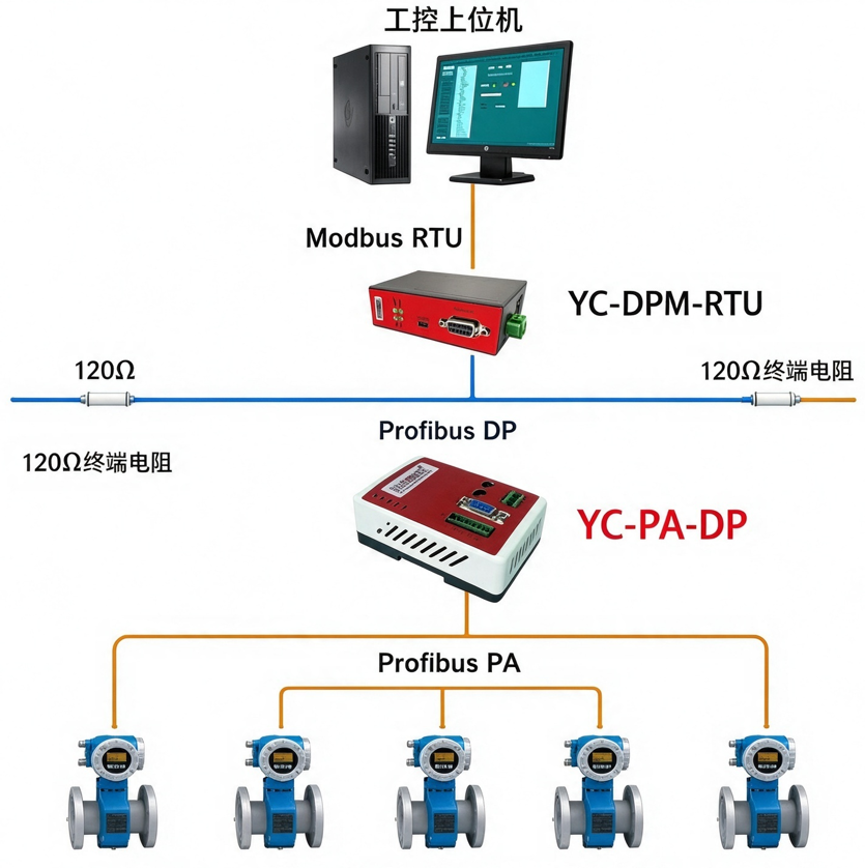
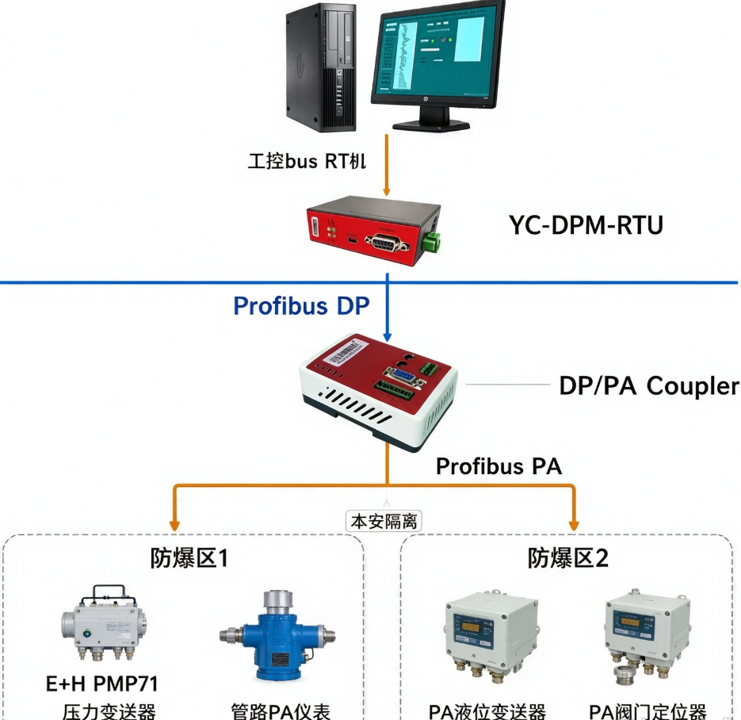
整套系统分为三层网络结构,底层为 Profibus PA 现场总线网段,PA 压力(E+H PMP71)、温度、液位仪表与调节阀定位器全部作为 PA 从站接入 YC‑PA‑DP 耦合器 PA 端口;YC‑PA‑DP 作为 DP/PA 耦合器,完成 PA 总线 MBP 物理信号向 Profibus DP RS485 信号转换,将 PA 网段全部仪表映射为 Profibus DP 从站;YC‑DPM‑RTU 网关作为 Profibus DP 主站,通过 DP 总线连接 YC‑PA‑DP 耦合器,循环轮询读取耦合器转发的 PA 仪表全部过程数据;网关内部完成协议解析、寄存器映射,串口侧作为 Modbus‑RTU 从站,通过屏蔽 RS485 串口线缆接入原有小型 PLC,PLC 作为 Modbus‑RTU 主站轮询网关读取全部工艺与诊断数据。整套转换设备全部采用 DIN 导轨标准安装,统一布置在防爆区外电气控制柜内,不需要额外新增 PLC 控制器,完全不修改原有 PLC 内部成熟的联锁控制逻辑,仅通过寄存器读取的方式获取 PA 仪表的工艺参数。网络链路层级清晰,PA 网段负责防爆区仪表采集,DP 网段完成协议中转,Modbus‑RTU 串口实现和现有控制系统对接,各个网络之间具备电气隔离,规避不同总线之间的地环路干扰问题。
四、设备组态与调试
完成远创智控 YC‑PA‑DP 耦合器硬件接线,PA 总线接入本安 PA 电缆,总线两端配置 120Ω 终端电阻,DP 总线连接 YC‑DPM‑RTU 网关 DP 接口,设备接入 DC24V 工业电源。YC‑PA‑DP 配套组态软件导入包含 E+H PMP71 在内各 PA 仪表 GSD 文件,分配 PA 设备站地址,耦合器自动扫描 PA 网段全部从站,校验总线通讯质量,识别仪表测量值、设备状态字,把 PA 仪表数据映射至 DP 过程数据区。接着配置 YC‑DPM‑RTU 网关,导入 YC‑PA‑DP 耦合器 GSD 文件,网关以 DP 主站模式扫描 DP 网段,读取 DP 过程数据;网关配置界面完成寄存器映射,温度、E+H PMP71 压力、液位、阀门开度、故障代码分别映射 Modbus‑RTU 保持寄存器、输入寄存器,支持 16 位、32 位浮点数字节序调整,匹配 PLC 解析规则。参数下载至网关,开启总线诊断,网关调试端口可以查看 Profibus PA、Profibus DP 总线报文、错误计数,快速定位总线断线、信号干扰、仪表故障等问题。现场调试阶段,技术人员分批上线各个 PA 从站设备,逐一核对 PLC 内部寄存器数值和现场仪表本地显示读数,保证每一路模拟量、开关量状态一一对应;同时模拟仪表掉线、总线短路等异常工况,确认故障状态字可以正常上传 PLC,并且能够正确触发预先编写好的联锁报警逻辑。整个调试工作充分利用生产间隙开展,最大限度压缩停机时长。
五、应用效果与价值
整体调试耗时两天半,车间仅短暂停机完成仪表校验,对比更换全部现场仪表方案,项目投入降低 68%。系统投运之后,Modbus‑RTU 主站 PLC 可以稳定读取 21 台 PA 仪表工艺数据,E+H PMP71 压力变送器输出的罐压、管路压力数据刷新稳定,通讯响应时延可以满足油脂精炼工段联锁控制的实时性要求。YC‑PA‑DP 耦合器具备 PA 总线本安隔离,保障粉尘防爆区域设备安全;YC‑DPM‑RTU 网关串口、DP、电源三端电气隔离,能够有效抵抗车间榨油机、大功率搅拌电机启停带来的电磁干扰。运维人员借助网关调试接口就可以读取 PA 总线完整诊断信息,不用频繁进入粉尘防爆生产区域开展巡检工作,降低人员现场作业风险。后期精炼车间扩容新增 PA 仪表,仅需在 YC‑PA‑DP 软件添加对应设备 GSD 文件,YC‑DPM‑RTU 更新寄存器映射即可完成点位扩展,不需要改动 PLC 程序。整套方案充分复用现有小型 Modbus‑RTU PLC,不用改写原有成熟联锁程序,大幅降低运维人员学习成本。系统连续 7 个月稳定运行,总线无通讯中断、数据丢包现象,切实解决粮油防爆车间 Profibus PA 仪表对接 Modbus‑RTU PLC 的现实难题,为粮油加工老车间防爆工段数字化改造提供一套高性价比、低风险的落地路径。



