 芯耀
 与非AI




 57

一、应用场景
橡塑挤出是塑料加工、管材型材、线缆及轮胎制造等行业的共性关键工艺,挤出机的温度控制精度与牵引同步性能直接决定产品壁厚均匀性与合格率。本案例位于山东某管材制造企业的PE/PVC管材挤出车间,车间内配置高速单螺杆挤出机8台、双螺杆挤出机4台及配套牵引、切割、收卷设备,主要生产供水管、燃气管与市政用管,年产能约6万吨。
产线采用"主线控制+挤出专机控制"的架构:车间整线联动与调度采用西门子S7-1200 PLC作为ProfiNet主站统一管控;而每台挤出机则采用汇川H5U系列PLC作为CANopen主站,管理机筒多区温控模块、挤出螺杆变频、牵引伺服与远程I/O,实现挤出温度、螺杆转速与牵引速度的闭环控制。挤出机作为典型的存量专机设备,其CANopen网络与车间主线ProfiNet网络相互隔离,工艺参数无法共享,开机调参、联动生产与能耗管理均受到影响。挤出车间现场温度高、粉尘较大、电磁干扰源集中,多台挤出机同时运行时设备密集,对工业网关的散热、防护与抗干扰能力提出了较高要求,也决定了改造方案必须采用成熟的工业级产品并预留充分的散热与检修空间。
二、协议转换网关功能简介
要让挤出机各温区温度、螺杆转速、牵引速度、产量等数据与车间主线实时互通,需要在汇川H5U的CANopen网络与西门子S7-1200的ProfiNet网络之间部署协议转换网关。塔讯TX131-RE-COS/PNS协议转换网关在ProfiNet侧作为从站接入S7-1200主站,在CANopen侧以从站身份接入汇川H5U主站,实现ProfiNet与CANopen两种总线协议的双向解析与透明传输,为橡塑产线提供稳定可靠的跨总线数据通道。
该智能网关在橡塑挤出场景具备突出优势:
一是支持大批量温控数据映射,可覆盖多区温度、电流、转速、故障码等参数的集中采集与下发;
二是组态便捷、免编程,通过图形化界面配合西门子博途与汇川InoProShop即可完成配置,降低实施门槛;
三是工业级可靠性,具备看门狗、断线诊断与报文统计功能,适应挤出车间高温、粉尘、电磁干扰的现场环境;
四是兼具数据采集器功能,可将挤出机运行参数、产量与能耗统一汇聚,作为工业物联网的数据采集节点,支撑工艺参数优化、能耗管理与设备健康监测,是橡塑行业跨总线整合的优选智能网关。
三、项目痛点
橡塑挤出线改造前存在以下痛点,直接影响产品合格率与生产效率。
第一,工艺参数孤岛。挤出机各温区温度、螺杆转速、牵引速度等工艺参数仅保存在H5U本地,与主线及工艺管理系统隔离,工艺人员无法集中查看与调优,不同班次操作差异大,影响产品一致性。
第二,开机调参耗时。换规格或开机时,工艺参数需人工在每台挤出机HMI上逐项设置,平均单台开机调参耗时约40分钟,8台设备同时开机时严重影响有效产出。
第三,联动生产受限。主线希望根据上游来料与下游需求动态调节挤出速度与牵引同步,但因两网隔离只能固定参数运行,线间平衡差,存在待料与堆料并存现象。
第四,能耗与质量追溯缺失。挤出机能耗、产量、报警数据无法自动统计,能耗考核与质量追溯缺乏数据支撑,与行业节能降耗、数字化管理要求存在差距。
此外,管材类产品对批次追溯要求较高,一旦出现壁厚、环刚度等质量波动,缺乏数据支撑的排查往往耗时费力,影响订单交付。
四、解决方案
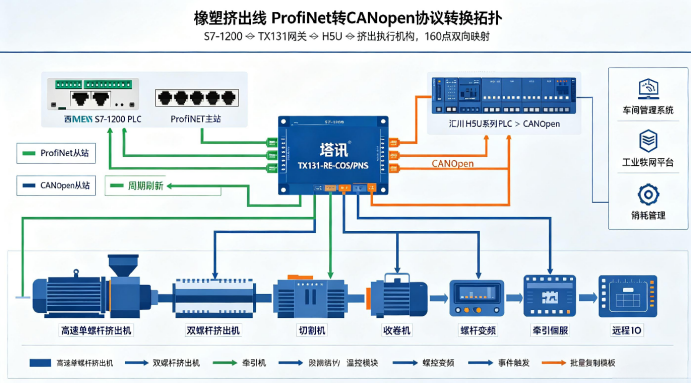
项目采用塔讯TX131-RE-COS/PNS协议转换网关打通挤出机段与车间主线网络。总体架构为:西门子S7-1200作为ProfiNet主站,通过工业以太网连接网关的ProfiNet从站接口;网关的CANopen从站接口接入汇川H5U所在CANopen网络;H5U作为CANopen主站继续管理挤出机温控模块、螺杆变频与牵引伺服。由此形成"S7-1200 ⇄ TX131网关 ⇄ H5U ⇄ 挤出执行机构"的完整链路,主线可实时读写挤出机的工艺参数与运行状态,系统拓扑如图所示。
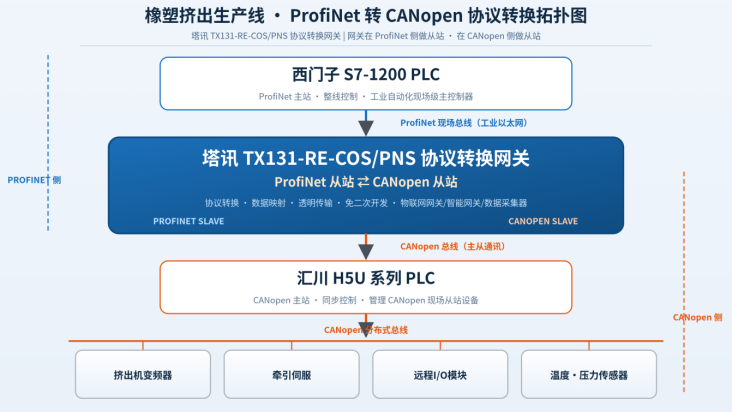
橡塑挤出生产线ProfiNet转CANopen协议转换拓扑图
方案要点:
一是将各温区温度、螺杆转速、牵引速度、产量、故障码等约160个数据点纳入映射,采用周期刷新与事件触发相结合,保障工艺参数的实时共享;
二是打通配方下发通道,实现开机、换规格时工艺参数的集中自动下发,缩短调参时间;
三是借助网关的数据采集器能力,将挤出机能耗、产量与报警数据统一汇聚到车间管理系统与工业物联网平台,支撑能耗考核、质量追溯与设备健康管理。得益于统一的映射模板,后续新增挤出机只需复制既有配置即可快速接入车间网络。
五、实施过程
项目在车间淡季停机窗口实施,总工期10个工作日,分批次完成8台挤出机的接入。
第一阶段:点位梳理与试点选择。与工艺团队核对汇川H5U的CANopen节点表,梳理各温区温度、转速、产量等数据,共确定数据点160个;选择1台挤出机作为试点,验证方案可行性。
第二阶段:网关组态与试点安装。在塔讯配置软件中完成ProfiNet从站与CANopen从站配置,建立160个数据点的映射;在试点挤出机安装网关并完成两侧组态,打通试点链路。
第三阶段:批量实施与联调。试点验证通过后,利用停机窗口批量完成其余7台挤出机的网关安装与组态;随后开展整线联调,验证工艺参数共享、配方下发与联动调节的实时性与准确性,针对多台设备同时上报的带宽占用进行优化。为保证批量实施质量,项目组制定了统一的接线规范与组态模板,逐台完成检查清单确认,确保8台设备的配置一致、可维护、可复制。
第四阶段:试运行与验收。完成72小时试运行,统计通讯稳定性与数据完整性,验证通过后正式投用,并完成车间工艺与设备人员培训及文档移交。
六、应用效果
网关投运后,橡塑挤出线实现了工艺参数共享与集中管控,效果显著。
一是开机调参时间大幅缩短。配方集中下发后,单台挤出机开机调参时间由40分钟缩短至5分钟以内,8台设备整体开机准备时间由原来的近2小时压缩至20分钟,年增加有效生产时间约300小时。开机环节的提速也让车间能够更快响应订单变化,增强了排产的灵活性。
二是产品一致性提升。工艺参数集中管控后,不同班次操作差异明显缩小,产品合格率由改造前的97.5%提升至99.0%,按年产6万吨计算,年减少废品损失约135万元。稳定的温度控制也改善了管材壁厚均匀性与环刚度表现,客户质量投诉明显减少。
三是联动生产落地。主线可根据来料与需求动态调节挤出速度与牵引同步,线间平衡显著改善,待料与堆料现象基本消除,整线产能利用率提升约8%。
四是能耗与质量可追溯。挤出机能耗、产量、报警数据自动统计后,能耗考核精准落地,通过优化温控与螺杆运行策略,单位产品电耗下降约7%,年节省电费约45万元。网关及配套投入约9.6万元(含8台网关),综合年收益超200万元,投资回收期不足1个月。
本次改造形成的"主机+辅机"统一数据网络,也为车间后续接入挤出在线测厚、质量在线检测等智能装备提供了标准化的数据接口,为打造数字化挤出车间打下了扎实基础。
七、项目实施前后效果对比
| 对比项 | 改造前 | 改造后 |
| 单台开机调参时间 | 约40分钟 | ≤5分钟 |
| 产品合格率 | 97.5% | 99.0% |
| 联动生产 | 固定参数,线间失衡 | 动态调节,线间平衡 |
| 产能利用率 | 基准 | 提升约8% |
| 单位产品电耗 | 基准 | 下降约7% |
| 年废品损失 | 基准 | 减少约135万元 |
| 网关投入/回收期 | — | 约9.6万元,回收期<1个月 |
八、总结
本案例以塔讯TX131-RE-COS/PNS协议转换网关为桥梁,成功将汇川H5U所在的CANopen挤出机专机融入西门子S7-1200主导的ProfiNet车间主线,实现了工艺参数共享、配方集中下发与联动生产,显著提升了橡塑挤出线的调参效率、产品一致性与能耗管理水平,是工业自动化与工业物联网在橡塑加工领域的典型应用。方案以一台智能网关打通总线协议壁垒,用协议转换加数据采集的方式构建了车间统一的工艺数据底座,为管材型材、塑料加工、线缆及轮胎等行业存量挤出产线的数字化升级提供了高性价比、可复制的实施路径,也为其进一步迈向"黑灯工厂"积累了宝贵的数据基础。



