 芯耀
 与非AI




 246

一、应用场景
在光伏制造环节,电池片经串焊、叠层铺设后进入层压固化工序,层压质量直接决定组件的长期可靠性与发电效率,是组件车间中工艺曲线最复杂、节拍要求最严格的工段之一。随着PERC、TOPCon等高效电池片价格占比提高,客户对组件气泡、隐裂、分层等缺陷的容忍度持续下降,层压曲线的可记录与可追溯成为组件厂质量体系的硬要求。某光伏组件工厂新建一条5GW组件车间,本次改造对象为其中一条层压固化线。该线采用一台全自动层压机,按抽真空—加压—保温固化—泄压的工艺曲线运行:先由真空泵把腔体内空气抽出,使EVA胶膜与电池片、玻璃、背板充分贴合;随后硅胶板加压、加热板按设定温度保温,完成EVA交联固化;最后泄压出料。温度均匀性与真空曲线直接影响EVA交联度,曲线失控会产生气泡、分层与隐裂等缺陷,直接拉低组件一次合格率。
组件车间整线主站为西门子S7-400 PLC(CPU414-2DP),Profibus DP总线负责与前后EL检测、装框、装接线盒等工段的远程I/O和传动设备通信,节拍由主站统一调度,整线节拍约每40秒出一片组件。层压机本体需要接入的底层设备为:4台欧姆龙E5CC-RX2ASM-800温控器,分别控制层压机上加热板与下加热板的四个温区,要求各区温度均匀性偏差控制在工艺窗口内;2台施耐德ATV312变频器,分别驱动真空泵与出料输送电机,真空度不足会延长抽真空时间、影响节拍;2台威卡S-10-RS485压力变送器,分别测量真空腔体真空度与硅胶板腔体压力,是层压曲线中最关键的两个过程量。这些设备原生通信口均为RS-485 Modbus RTU,与S7-400主站的Profibus DP接口异构,且层压节拍需要与前后EL检测线、装框线联动,工艺数据还需上传车间SCADA与MES做质量追溯,原有就地方案已无法满足要求。
二、协议转换网关功能简介
本项目采用塔讯TX60-DPS/RS协议转换网关,该产品面向工业自动化现场,属于工业级工业网关与智能网关类产品。网关采用35mm标准导轨式安装、金属外壳、宽范围直流电源供电,DP口与RS-485口电气隔离,具备端口浪涌与静电防护和较强的工业电磁兼容抗干扰能力,可直接安装于层压机旁的控制柜内长期运行。在Profibus DP侧,网关作为标准DP从站工作,随产品提供GSD设备描述文件,S7-400主站导入GSD后即可像组态普通远程I/O一样组态网关,周期性与其交换过程数据;在Modbus RTU侧,网关作为Modbus RTU主站,通过RS-485接口按用户配置的站号、波特率、校验方式和轮询周期,依次轮询下挂的多台RTU从站,支持01H、02H、03H、04H、05H、06H、0FH、10H等标准功能码,波特率1200~115200bps可设,支持一条总线下温控器、变频器、压力变送器等不同类型从站混挂。配套图形化配置软件以表格方式完成DP输入/输出数据区与Modbus线圈、离散量、输入寄存器、保持寄存器区之间的双向数据映射,并可设置数据类型、字节序与工程量缩放,全程无需修改PLC通信程序、无需编写定制代码、免二次开发。该网关同时充当现场总线协议之间的桥梁与边缘数据采集器:下行把分散的RTU仪表与传动设备纳入统一总线协议网络,上行把过程数据透明送入DP主站,再由主站转发至SCADA与工业物联网平台,是层压这类多设备混挂工段设备互联中高性价比的物联网网关选型。
三、系统结构拓扑图
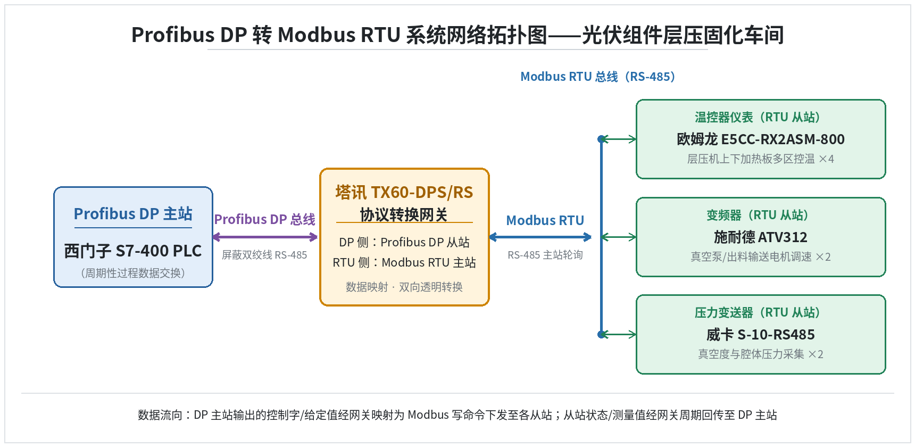
图1 光伏组件层压固化车间Profibus DP转Modbus RTU网络拓扑结构图
四、项目痛点
改造前,层压固化工段在数据贯通与节拍联动方面存在以下问题。
第一,协议异构。S7-400主站只挂Profibus DP总线,而E5CC温控器、ATV312变频器、S-10压力变送器都只提供RS-485 Modbus RTU接口,主站无法直接读取加热板温度、真空度与变频器运行状态,原方案只能把少量关键信号经模拟量模块接入,信息维度远不能满足曲线记录要求。
第二,老主控扩展受限。S7-400组件车间主站承担整线节拍调度,程序与I/O点表已经定型,工厂不愿为层压机单独增加通信处理器,而新增模拟量点既贵又占槽位,温度均匀性、真空曲线这类需要连续曲线的参数根本无法完整保留,只能靠本机触摸屏短时显示。
第三,温度与真空曲线缺乏记录。层压机加热板上下四区温度、真空腔体真空度和硅胶板压力此前只在本机触摸屏上显示,换班即清,一旦组件出现气泡或隐裂,工艺工程师无法回溯当次层压曲线,只能凭经验推断,质量争议时拿不出数据。
第四,变频器就地操作。真空泵与出料输送电机原本由本机按钮和电位器控制,启停与调速无法纳入整线节拍,出料电机速度与前后装框线不匹配时只能人工调节,真空泵运行频率、电流也无法被主站监测,真空泵抽气能力下降往往要到真空度不达标时才被发现。
第五,压力信号接入粗糙。威卡S-10压力变送器输出的4~20mA信号若改接模拟量模块,要重新放线、重新组态,且工程量换算在PLC侧实现,故障点多;而其原生RS-485接口一直闲置,等于多花钱买了用不上的功能。
第六,数据不进追溯系统。层压温度、真空度、压力与节拍数据不进入MES,组件出厂后无法关联当次层压曲线,客户投诉时缺少工艺数据支撑,质量部门要求尽快把层压段纳入车间数据采集器体系。
第七,节拍靠人工联锁。层压机出料与前后EL检测、装框线之间原本靠光电开关和人工观察衔接,一旦某段速度变化,容易出现层压工位堆积或断料,主站希望直接读到出料电机转速并按整线节拍调速。
五、解决方案
总体架构上,在层压机控制柜内安装一台塔讯TX60-DPS/RS网关。DP侧网关串入S7-400的Profibus DP总线,站地址设为7,与总线其他工段从站共享同一网段;RTU侧网关引出一条RS-485总线,按手拉手方式挂接4台E5CC、2台ATV312与2台S-10,站号编为1~8,统一采用9600bps、8位数据、偶校验、1位停止位,总线两端加120Ω终端电阻。网关主轮询周期设为100ms,DP主站侧组态输入过程数据区IB0~IB31、输出过程数据区QB0~QB31,共32字节,S7-400按本地过程映像直接读写,不区分字节来自哪一台RTU从站。
数据回传链路方面,网关以03H功能码读取各从站保持寄存器:4台E5CC分别读取PV测量值与SV给定值,按0.1℃缩放后依次放入DP输入字IW0~IW7;2台ATV312分别读取运行频率、输出电流与运行状态字,放入IW8~IW13;2台S-10压力变送器读取两字节压力原值,经网关工程量缩放为kPa工程量后放入IW14~IW17,其中真空腔体按负压显示。控制下发链路方面,S7-400把各区SV写入输出区,网关用10H下发给对应E5CC,温度曲线调整无需到现场按键;把启停与频率给定写入输出区,网关用06H/10H下发给ATV312,真空泵与出料输送电机由此纳入整线节拍控制,主站还可通过读取状态字判断变频器是否就绪、是否故障,异常时立即联锁停线。
以真空回路为例:S-10真空度变送器站号5,DP输入区IW14对应其压力寄存器原值,网关按量程0~-100kPa做线性缩放,负值以补码形式送入主站;硅胶板压力变送器站号6,IW15对应其0~100kPa量程的原值,网关按工程量缩放后直接以kPa形式上传。ATV312真空泵站号3,DP输入IW8为频率、IW9为电流、IW10为状态字,DP输出QW8为控制字、QW9为频率给定,06H写控制字、10H写频率给定;出料输送电机站号4同理映射到IW11~IW13与QW11~QW12。层压工艺曲线在S7-400中按步序执行:抽真空步启动真空泵、读取真空度到位后再进入加压步,加热板各区SV按曲线表由主站写入,硅胶板压力到位后进入保温固化,固化时间到再泄压出料。整个过程PLC侧不感知Modbus帧细节,总线协议之间的协议转换由网关透明完成。轮询表把温控器与压力变送器排在前列,保证曲线采样密度,变频器排在其后,兼顾实时性与总线负载。
六、实施过程
项目实施按以下步骤推进。
第一步,硬件检查与导轨安装:核对网关与配套电源,在层压机控制柜DIN导轨上就位,DP线与RS-485线分别走线槽,并与真空泵动力线保持间距,避免变频器干扰。
第二步,两侧接线:DP侧把网关串入S7-400总线;RTU侧按手拉手连接8台从站,注意RS-485的A/B方向不得接反,两端加120Ω终端电阻,屏蔽层单端在控制柜侧接地。
第三步,DP主站组态:在STEP7中导入GSD文件,组态从站地址7、输入32字节输出32字节,下载硬件组态,确认无诊断报警、总线无错误帧。
第四步,网关串口设置:RTU侧设为主站,9600bps、8E1,主周期100ms,超时300ms、重发3次。
第五步,双向映射:在配置软件中逐行填写站号、寄存器、功能码、数据类型、字节序与缩放,压力变送器按kPa工程量配置线性换算,温度按0.1℃整数处理,下装并归档工程文件。
第六步,联机调试:先单站验证通信,再核对E5CC的PV与温控器面板显示一致、S-10压力值与标准表比对、ATV312频率回传与给定一致。
第七步,曲线联动调试:在空载层压盘上跑一遍完整抽真空—加压—固化—泄压曲线,核对S7-400中读到的真空度、温度与本机触摸屏显示一致,验证真空泵启停与节拍联锁、出料电机随线速度调整。
第八步,带料试运行与培训:用实际组件连续跑200片,统计气泡与隐裂率,确认MES数据点表全部接入、无丢点后交付,对操作工与维修人员进行报警处理、曲线调取培训,并把映射表和GSD文件移交工艺与设备部门长期归档备查。
七、应用效果
投运后,网关连续运行稳定,DP通信无中断,Modbus轮询成功率99.9%以上,温度、压力、变频器数据采集周期约100ms,层压四段工艺曲线完整进入SCADA并上传MES。质量部门可按组件序列号回溯当次层压温度、真空度与压力曲线,气泡与隐裂缺陷率较改造前下降约15%,客户投诉时可直接调出曲线佐证,来料批次争议的判定效率明显提高。真空泵与出料输送电机由主站按节拍自动控制,出料速度与前后EL检测、装框线匹配,人工调节量明显减少,层压工位每班节省操作工时约1小时,层压与前后工段之间的堆积、断料现象基本消除。因真空泵状态与真空度实时可见,真空泵维护从定期拆修改为按电流曲线趋势维护,备件更换更有依据。压力变送器不再占用模拟量模块,温度曲线也不再换班即失,工艺人员据此优化了固化温度与真空保持时间,组件EVA交联度一致性提升,层压节拍还略有加快。网关把层压段从一个孤立工位变成车间数据链路上的一环,为后续接入更高层工业物联网应用、实现按件追溯提供了标准接口,后续新增传感器只需在网关映射表中增加条目即可,无需再次停线改造。
八、项目实施前后效果对比
| 对比维度 | 改造前 | 改造后 |
| 现场通讯方式 | 少量模拟量硬接线,温度/压力只进本机触摸屏 | DP主站经网关与RS-485总线双向数字通信 |
| 设备接入方式 | 温控器/变频器/压力变送器就地操作 | 8台RTU设备统一挂网,周期轮询采集 |
| 布线工作量 | 压力信号另拉4~20mA线至模拟量模块 | RS-485手拉手一条总线,新增设备并入即可 |
| 工程调试周期 | 需单独组态模拟量与整定工程量,约2周 | 配置软件表格化映射,约2天联调完成 |
| 数据采集点数/周期 | 仅数点模拟量,无连续曲线 | 32字节过程数据区,100ms全量采集 |
| 工艺曲线记录 | 换班即清,无法回溯 | 层压四段曲线完整存SCADA/MES,可按件追溯 |
| 节拍联动 | 出料电机人工调速,与前后线靠经验匹配 | 真空泵/出料由主站按节拍自动联锁 |
| 岗位人工 | 现场操作变频器与抄记温度 | 取消人工调速与抄记,每班省约1工时 |
| 质量指标 | 气泡/隐裂原因难追溯 | 缺陷率下降约15%,投诉可凭曲线佐证 |
| 可扩展性 | 新增设备需加模拟量点与槽位 | 映射表加行即可,支持同总线混挂 |
从上表可见,改造不仅是接口对接,更把层压段从孤立工位变为可记录、可联动、可追溯的数据节点,质量与节拍收益直接体现在缺陷率下降、人工节省和客户投诉响应速度提升上,投资在一个季度内即收回。
九、总结
本项目在保留S7-400组件车间主站的前提下,通过一台塔讯TX60-DPS/RS网关解决了层压固化工段Profibus DP与Modbus RTU的异构互联,把上下加热板温控、真空与硅胶板压力、真空泵及出料传动全部纳入统一总线协议网络,实现了层压曲线的完整记录、节拍联锁与质量追溯。方案以配置代替编程,工程周期短、对生产影响小,证明工业网关类产品在光伏组件制造这类多设备混挂、曲线型工序中具有很高的性价比,既保护了既有S7-400投资,又满足了MES按件追溯的要求。这一做法同样适用于层压、串焊、装框等其他以S7系列PLC为主站、现场以Modbus RTU设备为主的工段改造,具有较强的推广价值,也为组件车间后续整线数据贯通积累了工程经验。



