 芯耀
 与非AI




 89

一、应用场景
数码印花是纺织行业的新兴技术,通过数字喷印技术直接在织物上打印图案,无需制版,具有小批量、多品种、快交付的优势。某纺织数码印花企业在浙江绍兴的生产基地中,其高速数码印花生产线采用了一台工业控制计算机(工控机)作为ProfiNet主站,负责印花机喷头控制、导带传动、烘燥温度调节、水洗过程控制等核心功能。工控机基于ProfiNet工业以太网总线协议,通过安装ProfiNet通讯卡和软PLC软件,实现对印花线各执行机构的实时控制,印花速度可达400m²/h。
然而,该印花线的温度控制由五台宇电AI-708系列智能温控器独立完成,分别控制印花机预热区、烘燥机三个温区和水洗机温度。AI-708温控器具备0.1℃显示精度和先进的PID控制算法,但其通讯接口仅支持Modbus RTU协议,通过RS485与上位系统进行数据交互。工控机运行在ProfiNet网络,宇电AI-708温控器运行在Modbus RTU网络,两套系统之间无法直接通讯,导致印花线温度数据无法纳入ProfiNet主站的统一监控和配方管理。
在纺织行业向绿色化、智能化转型和数码印花品质要求不断提高的背景下,印花线需要实现五温区温度的集中监控、配方自动切换和温度曲线追溯,确保不同面料和花型的印花工艺一致。如何实现工控机的ProfiNet网络与宇电AI-708温控器的Modbus RTU网络之间的可靠数据互通,成为该印花线智能化升级的关键需求。
二、协议转换网关功能简介
塔讯TX131-RE-RS/PNS是一款专为ProfiNet网络与Modbus RTU网络互联设计的协议转换网关,集成了智能网关和数据采集器的核心功能。该网关在ProfiNet侧作为从站接入工控机的ProfiNet主站网络,在Modbus RTU侧作为主站主动轮询五台宇电AI-708温控器的温度数据和运行状态,实现两种总线协议之间的透明数据映射。
针对纺织数码印花线的应用需求,TX131-RE-RS/PNS的关键功能特性包括:
ProfiNet从站功能:支持标准ProfiNet IO Device协议,可被工控机上的ProfiNet主站软件识别和配置,支持GSDML文件导入和周期性过程数据通讯。
Modbus RTU主站轮询:网关作为Modbus RTU主站,按配置周期轮询五台AI-708温控器,读取过程值(PV)、设定值(SV)、运行状态和报警状态,同时写入温度设定值和运行指令。
大容量数据映射:ProfiNet输入/输出各512字节过程数据区,可满足五台温控器的PV、SV、状态、报警等数十个点位的实时交换。
温控数据专用处理:支持温度数据的工程单位转换和报警状态解析,减轻工控机的数据处理负担。
工业级可靠性:DIN导轨安装,宽温设计,适应纺织车间的高温、高湿和纤维粉尘环境。
作为一款专业的工业网关,TX131-RE-RS/PNS为印花线中Modbus RTU温控器接入ProfiNet控制网络提供了可靠的协议转换通道,是工业物联网架构中连接异构总线协议的关键物联网关设备。
三、系统结构拓扑图
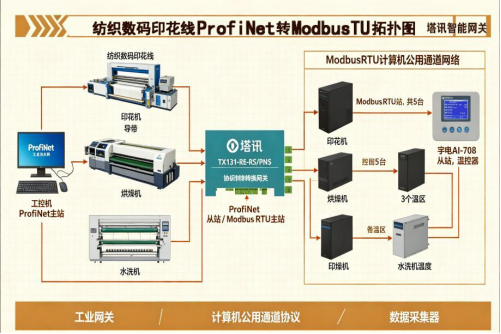
纺织数码印花线ProfiNet转Modbus RTU拓扑图
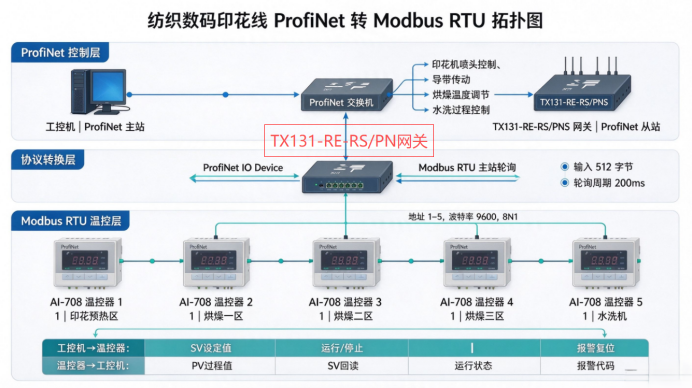
系统拓扑分为三个层次:
ProfiNet控制层:工控机作为ProfiNet主站,通过ProfiNet工业以太网连接印花机、导带传动、烘燥机、水洗机等设备,TX131-RE-RS/PNS作为ProfiNet从站接入。
协议转换层:TX131-RE-RS/PNS网关居中部署,ProfiNet网口接ProfiNet网络,RS485串口接Modbus RTU总线,网关作为Modbus RTU主站轮询五台温控器。
Modbus RTU温控层:五台宇电AI-708温控器作为Modbus RTU从站,通过RS485总线串联,分别控制印花预热区、烘燥三温区和水洗机温度。
四、项目痛点
温度监控分散:五台AI-708温控器独立运行,温度数据只能在各温控器面板查看,操作人员需要逐台巡检,无法在中央监控画面集中查看五温区实时温度。
配方切换繁琐:更换不同面料或花型时,需要逐台手动修改五台温控器的温度设定值,配方切换时间长(约10分钟/次),且容易出现人为设置错误导致印花色差。
温度曲线追溯困难:印花温度曲线是影响印花质量的关键参数,但温控器数据无法自动上传和存储,质量追溯缺少温度记录,不符合纺织行业品质管理要求。
报警响应滞后:温控器超温或传感器故障时,仅在本地面板报警,中央控制系统无法获取报警信息,存在温度异常导致整批面料报废的质量风险。
改造成本高:若将五台AI-708更换为支持ProfiNet的温控模块,改造成本约2万元,且需重新布线和调试,停产时间超过1天。
五、解决方案
采用塔讯TX131-RE-RS/PNS协议转换网关,构建”工控机(ProfiNet主站)—TX131网关(ProfiNet从站/Modbus RTU主站)—宇电AI-708温控器(Modbus RTU从站)“的异构通讯架构。
硬件部署
在印花线控制柜中安装TX131-RE-RS/PNS网关。ProfiNet网口接入ProfiNet交换机;RS485接口连接五台AI-708温控器的通讯口,温控器从站地址设为1-5,波特率9600,8数据位,1停止位,无校验。
数据映射配置
工控机→温控器方向(控制指令):五温区温度设定值(SV)、运行/停止命令、报警复位等,每台温控器3个点位,共15个点位,映射到ProfiNet输出区。
温控器→工控机方向(状态反馈):五温区过程值(PV)、设定值回读、运行状态、报警代码等,每台温控器5个点位,共25个点位,映射到ProfiNet输入区。
网关按200ms周期轮询五台温控器。
主站配置
在工控机的ProfiNet主站配置软件中导入TX131网关的GSDML文件,将网关添加为ProfiNet IO Device。在软PLC程序中编写温度配方管理逻辑,将不同面料和花型的五温区温度参数存储为配方,通过网关一键下发至五台温控器。
应用逻辑
工控机根据生产工单自动调用对应温度配方,通过网关将五温区设定值下发至AI-708温控器。温控器实时温度数据通过网关上传,在监控画面上以趋势图展示,并自动记录温度曲线至质量数据库。超温报警实时上传,触发声光报警和印花暂停。
六、实施过程
第一阶段:现场勘查与点位梳理 工程师到绍兴数码印花车间勘查,核对工控机ProfiNet组态、软PLC信息,采集5台宇电AI-708温控器通讯参数、寄存器地址。联合设备、工艺、质量人员梳理交互信号,确定双向共40个通讯点位:下发控制点位15个、上传状态点位25个,同时核查控制柜安装空间、线路走向,敲定利用周末停产窗口施工,减少产线停机损失。
第二阶段:网关配置与实验室联调 搭建等同现场的仿真测试平台,导入TX131网关GSDML文件完成ProfiNet从站组态;设置Modbus RTU主站参数,从站地址1–5、波特率9600、8N1,轮询周期200ms,配置双向点位映射、温度工程值换算。提前验证SV下发、PV采集、报警上传、复位等功能,预调试写指令超时参数,备份配置文件,提前规避现场风险。
第三阶段:现场安装接线 停机后进场施工,TX131网关导轨安装于控制柜内;ProfiNet屏蔽网线接入原有交换机,RS485屏蔽双绞线手拉手串联5台AI-708,总线末端加装终端电阻抑制干扰。接线完成后核查线序、接地,核对温控器通讯参数,通电自检,确认电源、链路指示灯正常。
第四阶段:在线调试 导入预验证好的网关配置、PLC配方程序。先打通ProfiNet链路,确认网关被主站正常识别;再启动Modbus轮询,逐点位比对温控面板与工控机画面数值,校验精度。针对AI-708写入响应慢问题,延长网关写超时、增加重试机制,解决设定值下发不稳问题,同步完成HMI监控、趋势曲线、报警弹窗画面制作。
第五阶段:试产验证与验收 选取5种常用面料开展带料试产,循环切换工艺配方,校验一键下发、温度自动存储、工单绑定、超温联锁停机功能。模拟传感器故障、超温工况,验证报警实时上传、联锁保护可靠。成品抽检色差指标达标,5个批次全部验证合格,同步完成操作工与运维培训,项目通过验收。
第六阶段:试运行值守与资料归档 72小时试运行远程盯防通讯稳定性,跟踪多次换产场景,无断连、错数问题。整理全套交付资料:接线图、网关配置备份、PLC程序、点位映射表、调试记录、运维手册,交付甲方归档,方便后期维护。
七、应用效果
温度集中监控:五温区实时温度在统一监控画面展示,操作人员无需逐台巡检,监控效率提升70%,温度异常发现时间从平均10分钟缩短至实时。
配方自动切换:五温区温度参数通过配方一键下发,配方切换时间从10分钟缩短至1分钟,消除了人为设置错误,印花色差不良率降低50%。
温度曲线自动追溯:印花温度曲线自动记录并关联生产工单,质量追溯数据完整率从60%提升至100%,满足纺织行业品质管理要求。
报警实时联锁:超温报警实时上传并触发印花暂停,消除了温度异常导致的整批面料报废风险,预计年减少质量损失约15万元。
改造投资经济:单台网关加调试费用约2万元,远低于更换ProfiNet温控模块方案(约2万元),投资回报周期约3个月。
八、项目实施前后效果对比
| 对比维度 | 实施前 | 实施后 | 改善幅度 |
| 温度监控方式 | 逐台面板巡检 | 统一画面监控 | 效率提升70% |
| 配方切换时间 | 10分钟/次 | 1分钟/次 | 缩短90% |
| 温度记录完整性 | 约60%(人工) | 100%(自动) | 提升40个百分点 |
| 超温报警响应 | 本地报警,≥10分钟 | 实时联锁,≤1秒 | 缩短99.8% |
| 印花色差不良率 | 基准值 | 降低50% | 显著改善 |
| 年质量损失 | 约15万元 | 趋近于0 | 基本消除 |
| 人为设置错误 | 月均1-2次 | 0次 | 完全消除 |
| 改造成本 | 更换模块约2万元 | 网关方案约1.2万元 | 节省40% |
| 质量追溯效率 | 人工查询,≥15分钟 | 自动关联,≤1分钟 | 提升15倍 |
| 投资回报周期 | — | 约3个月 | — |
九、总结
本案例通过塔讯TX131-RE-RS/PNS协议转换网关,成功实现了工控机(ProfiNet主站)与五台宇电AI-708温控器(Modbus RTU从站)之间的异构总线协议互联。网关以ProfiNet从站+Modbus RTU主站模式,主动轮询温控器数据并映射到ProfiNet过程数据区,实现了五温区温度的集中监控、配方自动切换和温度曲线自动追溯。
该项目充分体现了工业网关在纺织数码印花行业智能化升级中的核心价值:以协议转换打破ProfiNet与Modbus RTU之间的总线协议壁垒,以数据采集器的精度实现温控器级别的点位级数据互通,为工业物联网平台提供完整、可追溯的质量数据底座。TX131-RE-RS/PNS作为一款可靠的智能网关和物联网关,为纺织企业的品质提升、配方管理和质量追溯提供了经济高效的互联解决方案。



