 芯耀
 与非AI




 146

一、应用场景
硫化是轮胎制造后段决定产品质量与生产效率的关键工序,多台硫化机按相同工艺曲线并行运行,车间普遍要求集中群控、工艺配方统一管理与硫化记录可追溯。本项目位于某子午胎工厂硫化车间,现场集中布置多台机械式与液压式双模硫化机,承担半钢子午胎的硫化成型任务。
单台硫化机按“合模—充内压—恒温恒压硫化曲线—泄压开模”的固定节拍运行:模具由蒸汽与过热水加热至设定温度,胶囊内通入氮气与水完成内压定型,温度与内压随时间曲线共同决定硫化均匀性与轮胎动平衡性能。
车间主控系统采用欧姆龙 CS 系列大型 PLC,通过机架上的 CS1W-DRM21-V1 DeviceNet 主站单元下挂现场远程 I/O 与既有总线设备,DeviceNet 主干速率 250kbps,承担多台硫化机的集中群控与联锁。现场仪表与传动设备分布在每台硫化机本体上:模具多区温度闭环采用宇电 AI-516 温控器,按上模、下模、左右侧模分区独立控温;胶囊内压与蒸汽主管压力检测采用威卡 S-10-RS485 压力变送器;开模机构与机台通风电机驱动采用施耐德 ATV312 变频器。
上述设备均以 Modbus RTU 通讯口出厂,未接入主干 DeviceNet 网络,长期依靠温控器本地按键设定、变频器本地电位器运行。车间按产品规格分为多组硫化机并行生产,每组承担相近规格轮胎的连续硫化任务,蒸汽、氮气与过热水主管集中供给,机台间在合模、泄压与开模阶段存在电气与工艺联锁要求。
二、协议转换网关功能简介
塔讯 TX60-DN-RS/DNS 是一款面向工业自动化现场的 DeviceNet 从站转 Modbus RTU 主站协议转换网关,属于工业级工业网关/智能网关类产品。网关采用 35mm 标准导轨式安装、金属外壳、宽范围直流电源供电,DeviceNet 口与 RS-485 口电气隔离,具备端口浪涌与静电防护和较强的工业电磁兼容抗干扰能力,可直接安装于控制柜内长期运行。
在 DeviceNet 侧,网关作为标准 DeviceNet 从站设备工作,随产品提供 EDS 设备描述文件,DeviceNet 主站(PLC 扫描器模块)导入 EDS 后,在网络配置软件中将网关登记进扫描器扫描列表,定义其输入/输出 I/O 数据长度,此后主站即按轮询或状态改变方式周期性与网关交换过程数据,通信速率 125/250/500kbps 可与现场网络一致;在 Modbus RTU 侧,网关作为 Modbus RTU 主站,通过 RS-485 接口按照用户配置的站号、波特率、校验方式和轮询周期,依次轮询下挂的多台 RTU 从站,支持 01H、02H、03H、04H、05H、06H、0FH、10H 等标准 Modbus 功能码,波特率 1200~115200bps 可设,支持一条总线多类从站混挂。
配套图形化配置软件以表格方式完成 DeviceNet 输入/输出数据区与 Modbus 线圈/离散量/输入寄存器/保持寄存器区之间的双向数据映射,可设置数据类型、字节序与工程量缩放,全程无需修改 PLC 程序、无需编写定制代码、免二次开发。该网关同时充当现场总线协议之间的桥梁与边缘数据采集器:下行把分散的 RTU 仪表、传动设备纳入统一总线协议网络,上行把过程数据透明送入 DeviceNet 主站乃至 SCADA、MES 与工业物联网平台,是老旧产线改造与新产线设备互联中高性价比的物联网网关选型。
三、系统结构拓扑图
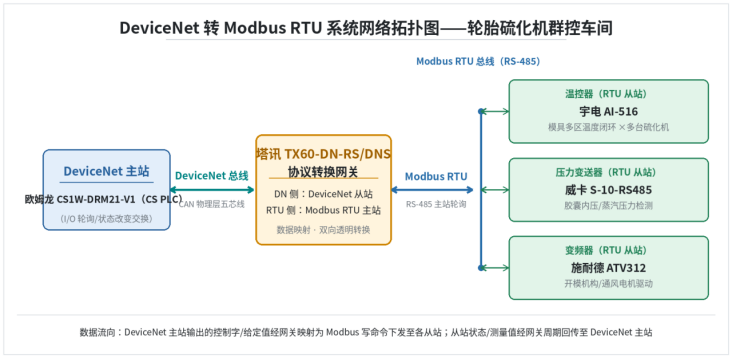
图1 轮胎硫化机群控车间 DeviceNet 转 Modbus RTU 网络拓扑结构图
四、项目痛点
在硫化机群控改造前,车间主要面临以下问题。
第一,工艺参数分散、统一管理难:AI-516 温控器分布在每台硫化机上,SV 设定值需操作工逐台按键录入,不同班次、不同机台之间温度设定容易出现偏差,一旦某台机设定错误,即可能造成一批轮胎欠硫或过硫。
第二,温度与内压曲线无法集中记录:AI-516 实测 PV、威卡 S-10 内压与蒸汽压力仅在本机表头显示,工艺人员无法调取每台机的完整硫化曲线,质量追溯只能依靠纸质记录与人工抽查,难以满足轮胎行业对批次可追溯的要求。
第三,协议异构与扫描列表资源紧张:CS1W-DRM21-V1 主站只扫描 DeviceNet 从站,AI-516、S-10 与 ATV312 均为 Modbus RTU 从站,不引入协议转换网关则只能继续保留本地控制方式,新增加测点又要占用远程 I/O 与本地仪表点位,施工窗口与停线成本都较高。
第四,开模与通风电机依赖硬接线:ATV312 变频器原以多芯控制线与本机按钮盒连接,启停指令与运行状态无法上传群控系统,机台间联锁只能靠硬接点串联,扩展新联锁逻辑困难。
第五,人工巡检与抄表负担重:硫化车间高温高湿,每班需人工逐台抄写各温区 PV、内压与蒸汽压力,记录滞后且易出错,设备异常(如蒸汽压力突降、某温区超差)发现不及时,容易影响整批产品质量。
第六,车间高温高湿且存在蒸汽泄漏风险,长期以多芯控制电缆把变频器信号拉到本机按钮盒,线缆老化与受潮带来的接触不良时有发生,进一步增加了维护工作量与非计划停机率。
五、解决方案
总体方案在 CS 系列 PLC 主干程序不大改的前提下,按硫化机分组在分组控制柜内各布置一台塔讯 TX60-DN-RS/DNS 网关。DeviceNet 侧通过五芯干线把每台网关作为标准从站挂入 CS1W-DRM21-V1 扫描列表,主站为每台网关定义输入区 40 字节、输出区 16 字节;RS-485 侧以手拉手方式串联本分组内各硫化机的 AI-516 温控器、S-10 压力变送器与 ATV312 变频器,总线波特率 9600bps、8 位数据、偶校验,网关对 RTU 侧总轮询周期约 250ms。
在输入区(RTU经网关读PLC),以单台硫化机为单位组织数据块:某机AI-516占8字节,其中PV实测温度2字节、SV设定温度2字节、当前段程序号与运行状态各2字节(03H读AI-516保持寄存器0010H~0013H,PV/SV 按0.1℃分辨率折算,PLC内除以10还原为 ℃);同一机S-10压力变送器占4字节,胶囊内压与蒸汽主管压力各2字节(03H读3000H、3001H,量程0~4.00MPa按0.001MPa缩放,寄存器值除以1000得到MPa);ATV312变频器状态字与实际输出频率占4字节(03H读4000H、4001H,频率0.01Hz分辨率)。
在输出区(PLC经网关写RTU),按工艺配方向本机AI-516下发新SV与程序段号(功能码10H写4002H~4003H),向本机ATV312下发开模/通风启停控制字与频率给定(06H写4001H、10H写4002H~4003H)。字节序统一在网关配置软件中按各从站手册设置,工程量缩放系数与偏移量一次标定、长期复用。
控制下发链路为:CS PLC 根据轮胎规格与工艺配方表,把对应 SV、程序段号与开模/通风速度经 DeviceNet 输出区下发至网关,网关映射为 10H/06H Modbus 写命令分别送至 AI-516 与 ATV312,实现配方统一下发与开模机构、通风电机的群控联动。数据回传链路为:各温区 PV、胶囊内压与蒸汽压力、变频器频率由网关以 03H 周期读入并映射到 DeviceNet 输入区,PLC 据此绘制并存储每台硫化机的温度—时间、压力—时间曲线,越限时触发 ANDON 报警;全部硫化记录经 PLC 上传车间 MES,按轮胎规格、模具号、批次号归档,满足质量追溯要求。
网关对任一从站设置单条报文超时与失败重试策略,当某台 AI-516 或 S-10 通讯丢失时,网关在对应输入字节置错误标志,PLC 据此在群控画面上单独标红该机并触发 ANDON,不影响同分组其它硫化机继续按曲线运行,避免单点故障扩大为整组停机。
六、实施过程
实施按以下步骤推进:
第一步,硬件检查与分组安装,核对网关、24V 电源与端子,按硫化机分组把网关安装于分组控制柜 35mm 导轨;
第二步,DeviceNet 侧沿既有五芯干线就近 T 接各台网关,RS-485 侧以屏蔽双绞线手拉手连接本组 AI-516、S-10 与 ATV312,总线末端接入 120Ω 终端电阻,通过各从站本机按键与拨码设置站号与串口参数;
第三步,在欧姆龙网络配置软件中导入 TX60-DN-RS/DNS 的 EDS 文件,把各网关加入 CS1W-DRM21-V1 扫描列表,定义输入 40 字节、输出 16 字节,与主干 250kbps 一致;
第四步,在网关图形化配置软件中设置 RTU 串口参数(9600bps、8E1)与分组轮询表,逐站定义 03H/06H/10H 读写寄存器;
第五步,建立 DeviceNet 输入/输出区与 Modbus 寄存器之间的双向映射表,配置 PV/SV 与压力的工程量缩放、字节序与重试策略,下装网关;
第六步,单机调试:在检修状态下核对某台硫化机 AI-516 PV 与实际温度、S-10 内压与标准压力表读数、ATV312 启停与频率反馈一致;
第七步,分组联机带料试运行:先按既有配方试跑 1~2 台机,核对曲线与历史手工记录一致后再分批推广到全部分组;
第八步,正式投运并完成 MES 归档联调,对工艺、设备与操作岗位进行群控画面与报警处置培训。
七、应用效果
改造投运后,硫化车间群控与质量追溯能力明显增强。工艺配方由 CS PLC 统一下发至每台硫化机的 AI-516,SV 设定一致性显著提高,跨班次、跨机台温度偏差控制在工艺允许范围内,因人工误设定造成的欠硫、过硫批次基本消除。各温区 PV、胶囊内压与蒸汽压力、ATV312 运行频率按约 250ms 周期进入 PLC 并上传 MES,完整硫化曲线按批次自动归档,质量追溯由纸质抽查升级为全批次电子记录。
硫化车间高温高湿环境下的人工巡检抄表由每班逐台约 2.5 小时缩短为中控室集中监视,蒸汽压力突降、温区超差、变频器故障等异常可在数十秒内触发 ANDON 并定位到具体机台与测点,设备响应时间明显缩短。后续新增轮胎规格或调整硫化机分组时,仅需在网关配置软件中追加轮询表项并在 PLC 配方表中新增条目,无需重新敷设硬接线,群控扩展效率大幅提高。
由于网关两侧电气隔离并具备端口浪涌与静电防护,硫化车间蒸汽与电磁干扰未再引起通讯异常,机台非计划停机次数较改造前明显下降,轮胎一次合格率与蒸汽利用率同步改善。
八、项目实施前后效果对比
| 对比维度 | 改造前 | 改造后 |
| 通讯方式 | 温控器/变频器本地按键与电位器,无数字通讯 | DeviceNet 主干经网关转 Modbus RTU 全数字群控 |
| 设备接入 | AI-516、S-10、ATV312 各自独立运行 | 按硫化机分组统一入网,集中群控 |
| 工艺配方管理 | SV 逐台人工按键录入,易出现班次偏差 | PLC 统一下发 SV 与程序段号,配方一致 |
| 布线工作量 | 逐机多芯控制线与信号线,施工周期长 | 五芯 DeviceNet 干线+分组屏蔽 RS-485 手拉手 |
| 数据采集 | 表头人工抄表,无连续曲线 | PV/内压/频率按约 250ms 周期连续采集 |
| 质量追溯 | 纸质记录抽查,批次追溯困难 | 硫化曲线按批次自动上传 MES 全归档 |
| 上位/MES 贯通 | 不进 MES,仅在本机表头显示 | 温度/压力/频率实时上传 MES 与 ANDON |
| 故障诊断 | 现场逐台巡检,平均 30 分钟以上 | 超差/故障集中报警,数十秒定位机台 |
| 岗位人工 | 每班人工抄表约 2.5 小时 | 中控室集中监视,人工巡检大幅减少 |
| 可扩展性 | 新增规格/分组需重新硬接线 | 网关追加轮询表项+PLC 配方表新增即可 |
从上表可以看出,改造的核心收益在于:以工业网关把分散在各台硫化机上的温度、压力与变频设备统一到 DeviceNet 群控主干,把原本依赖人工按键与纸质记录的工艺管理升级为配方统一下发、曲线自动归档与异常集中报警,既提升了轮胎硫化均匀性与质量一致性,也为后续排产优化与能耗分析预留了标准化数据通道。
九、总结
本案例以欧姆龙 CS1W-DRM21-V1 DeviceNet 主站为核心,通过塔讯 TX60-DN-RS/DNS 协议转换网关,将宇电 AI-516 温控器、威卡 S-10-RS485 压力变送器与施耐德 ATV312 变频器按硫化机分组统一接入车间群控主干,在不大改 CS PLC 主干程序、免二次开发的前提下实现了 DeviceNet 转 Modbus RTU 的双向透明数据交换。
方案贴合轮胎硫化“合模—充内压—恒温恒压—泄压开模”的工艺特点,兼顾了配方统一、曲线追溯与群控联锁的实际需求,为橡胶轮胎行业硫化车间多机集中群控改造提供了一种可复制、易维护的物联网网关落地路径,也为后续接入车间能源管理与质量大数据平台预留了标准化数据接口。



