 芯耀
 与非AI




 155

一、应用场景
定型机是纺织印染后整理工序的核心设备,织物经浸轧、预烘后进入热风烘箱定型,其多区烘箱温度、上下超喂量与主链链速直接决定成品幅宽、克重、布面手感与缩水率,车间空气温湿度则影响织物回潮率与静电积累。某浙江针织印染厂一条定型后整理线配置一台八烘箱区定型机,主机原采用欧姆龙CP1H可编程序控制器,扩展一块CP1W-DRM21 DeviceNet主站单元接入车间既有DeviceNet干线,承担整机联锁、链速与超喂同步控制,总线速率250kbps。本次改造需要接入的现场设备均为RS-485 Modbus RTU接口:8台宇电AI-708温控器分别对应8个烘箱温区,承担各区实际温度测量与蒸汽/燃烧阀调节;3台汇川MD310变频器分别驱动主链传动电机、上超喂电机与下超喂电机;2台拓普瑞TP-RTU-TH温湿度变送器安装于定型机进、出料侧车间立柱,监测车间空气温度与相对湿度。上述RTU设备沿定型机左右两侧分散布置,距离主控柜较远。该定型机加工织物以针织汗布、棉毛布与少量化纤混纺为主,门幅1800mm,设计链速15~40m/min,八区烘箱独立控温,上下超喂量按品种在-3%~+5%之间调整。近年来下游品牌客户对印染面料克重偏差、幅宽公差与批次一致性提出了明确要求,工厂也在推进数字化车间建设,要求工艺参数可追溯、能耗可考核。厂方要求把各温区PV/SV、变频器速度与输出电流、车间温湿度全部接入PLC,并按批次把工艺参数与单位面积能耗上传MES系统归档,为质量追溯与工艺优化提供数据,同时为后续车间级能耗考核与品种成本核算打基础。
二、协议转换网关功能简介
塔讯TX60-DN-RS/DNS是一款面向工业自动化现场的DeviceNet从站转Modbus RTU主站协议转换网关,属于工业级工业网关与智能网关类产品。网关采用35mm标准导轨式安装、金属外壳、宽范围直流电源供电,DeviceNet口与RS-485口电气隔离,具备端口浪涌与静电防护和较强的工业电磁兼容抗干扰能力,可直接安装于控制柜内长期运行。在DeviceNet侧,网关作为标准DeviceNet从站设备工作,随产品提供EDS设备描述文件,DeviceNet主站(PLC扫描器模块)导入EDS后,在网络配置软件中将网关登记进扫描器扫描列表,定义其输入/输出I/O数据长度,此后主站即按轮询或状态改变方式周期性与网关交换过程数据,通信速率125/250/500kbps可与现场网络一致;在Modbus RTU侧,网关作为Modbus RTU主站,通过RS-485接口按照用户配置的站号、波特率、校验方式和轮询周期,依次轮询下挂的多台RTU从站,支持01H、02H、03H、04H、05H、06H、0FH、10H等标准Modbus功能码,波特率1200~115200bps可设,支持一条总线多类从站混挂。配套图形化配置软件以表格方式完成DeviceNet输入/输出数据区与Modbus线圈、离散量、输入寄存器、保持寄存器区之间的双向数据映射,可设置数据类型、字节序与工程量缩放,全程无需修改PLC程序、无需编写定制代码、免二次开发。该网关同时充当现场总线协议之间的桥梁与边缘数据采集器:下行把分散的RTU仪表、传动设备纳入统一总线协议网络,上行把过程数据透明送入DeviceNet主站乃至SCADA、MES与工业物联网平台,是老旧产线改造与新产线设备互联中高性价比的物联网网关选型。
三、系统结构拓扑图
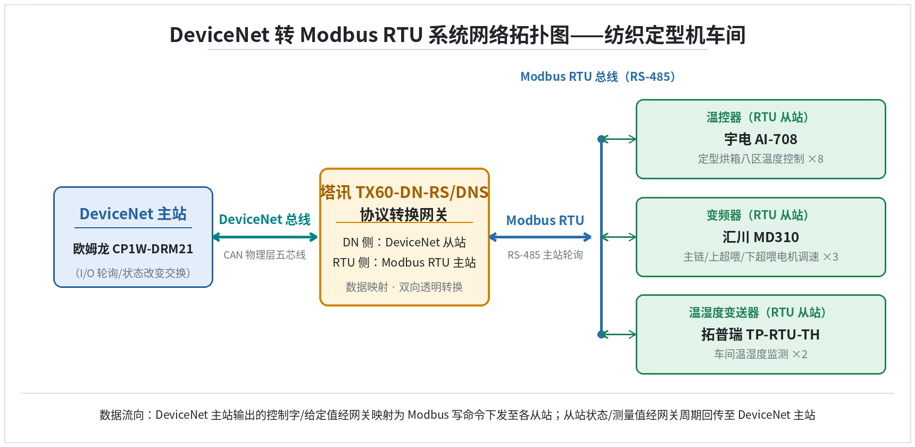
图1 纺织定型机车间DeviceNet转Modbus RTU网络拓扑结构图
四、项目痛点
项目改造前主要存在以下痛点。
其一,协议异构:CP1W-DRM21作为DeviceNet主站只能扫描DeviceNet从站设备,而AI-708温控器、MD310变频器与TP-RTU-TH温湿度变送器均为RS-485 Modbus RTU接口,二者分属两种总线协议,无法直接进入CP1的扫描列表。
其二,小型PLC资源紧张:CP1系列本体串口与扩展槽位有限,CP1W-DRM21扫描列表中原有机台I/O设备已经占用相当一部分输入输出映射地址,再要并入8台温控器、3台变频器与2台温湿度变送器,I/O点位规划困难,临时加装多块模拟量模块并不经济。
其三,硬接线代价大:若逐台变频器与仪表通过硬接点、模拟量信号回控制柜,8路温控、3台变频的频率给定与电流反馈、2路温湿度合计占用数十个IO点,且定型机两侧设备距柜数十米,桥架与布线施工周期长。
其四,数据孤岛与人工抄表:原温控器靠操作工就地看表、手写工艺卡,温区偏差与超喂波动无法实时记录,批次追溯缺少连续数据;夏季梅雨季与冬季干燥季布面回潮差异大,操作工仅凭手感调整,布面条影、破洞与静电吸毛等偶发质量问题难以定位到具体温区与超喂参数。车间温湿度依靠手持仪器每天两次人工抄录,回潮率与静电影响布面质量却无闭环依据。
此外,定型机工艺窗口窄,不同织物品种切换时需要重新设定各区温度与超喂量,原有HMI上只能看到少量机台信号,工艺员无法同时观察八区温度曲线与三台变频的速度电流,调机高度依赖老师傅经验。
其五,MES对接成本高:若另配上位采集计算机再开发Modbus驱动,不仅增加硬件与定制编程费用,而且调试周期长、后期维护责任不清。
五、解决方案
总体方案是在不改动既有CP1控制程序与DeviceNet干线的前提下,在定型机控制柜DIN导轨上安装一台塔讯TX60-DN-RS/DNS网关,DeviceNet侧作为从站追加到CP1W-DRM21扫描列表节点地址20,RS-485侧用一条屏蔽双绞总线把13台RTU从站手拉手串接,网关充当主站轮询。其中AI-708站号1~8,MD310站号11~13,TP-RTU-TH站号21~22,总线统一9600bps、8N2。考虑到定型机现场存在加热燃烧器、变频器与车间大功率风机,控制柜内电磁干扰较强,网关两侧电气隔离与端口防护对长期稳定运行尤为重要。主站侧在配置软件中定义网关输入I/O区64字节、输出I/O区16字节,采用Poll方式交换。数据回传方向(RTU到DN主站)字节自0起排布:站1~8的AI-708以功能码03H读保持寄存器,PV实际温度位于0x1000、SV设定值位于0x1001,按int16有符号解析、网关内工程量缩放×0.1℃,每台占4字节共32字节;站11~13的MD310以03H读运行频率0x2001、输出电流0x2002、运行状态字0x2100,每台6字节共18字节;站21~22的TP-RTU-TH以03H读温度0x0000、湿度0x0001,每台4字节共8字节;合计约58字节按64字节对齐。控制下发方向(DN主站到RTU)占16字节:8个温区SV设定经功能码06H写入AI-708保持寄存器0x1001共8字节;3台MD310的速度给定与启停命令字经06H写入0x2000共约8字节。字节序按各仪表出厂约定在网关配置软件中逐项设定,AI-708与MD310轮询周期200ms,TP-RTU-TH为2s。网关轮询表按从站号顺序依次发出03H/04H/06H请求,超时未应答时自动跳过并在下一轮重试,在网关监视页可实时查看每台从站的最近一次响应时间与错误计数,一旦某台仪表掉线,CP1在网关输入区对应状态字置位,便于操作工快速定位是哪一台仪表或哪一段总线。控制下发链路为:操作工或上位机在HMI修改温区SV或超喂速度,CP1写入网关输出I/O区,网关按映射表转换为对应Modbus写命令下发;数据回传链路为:网关周期轮询各从站,完成工程量换算后填入输入I/O区,CP1按扫描周期读到并转发MES,全过程无需改动原PLC逻辑。
六、实施过程
实施按八步推进。
第一步开箱检查并把网关卡装到定型机控制柜DIN导轨,确认供电电源与接地。
第二步接线:DeviceNet五芯电缆按红V+、黑V−、白CAN_H、蓝CAN_L、屏蔽层并入既有干线,支线长度不超过4m,干线末端121Ω终端电阻;RS-485总线手拉手串接13台从站,A/B极性逐点核对,总线末端接330Ω偏置电阻并屏蔽层单端接地;同时按规划拨码各从站站号。
第三步在CP1侧用欧姆龙网络配置软件导入TX60-DN-RS/DNS的EDS文件,把网关节点加入CP1W-DRM21扫描列表,定义输入64字节、输出16字节并下载。
第四步打开网关配套图形化配置软件,设置RTU串口9600、8N2,按第五节映射表建立轮询表与双向数据映射,配置int16数据类型、字节序与温度×0.1缩放。
第五步下装配置后单机点测,用网关监视页核对8台AI-708 PV值与仪表面板显示一致。
第六步联机调试,CP1在线监视网关I/O区,逐温区修改SV验证温控阀动作,逐台MD310给定频率验证主链与上下超喂电机。
第七步带载试运行3个班次,抽检定型幅宽与克重,核对车间温湿度连续记录,修正个别寄存器字节序,并对异常报警阈值做一轮现场标定。试运行期间每日由工艺人员导出八区温度曲线与主链速度曲线,与同期成品抽检结果比对,确认工艺窗口稳定。
第八步正式投运,对工艺与保全班组培训日常点检、换批改参与故障复位操作。
七、应用效果
投运一个月后现场效果显著。8个温区温度采集周期缩短到200ms,温度偏差超过±3℃即在HMI与MES同时报警,调温响应由原来操作工跑表15分钟缩短到2秒级;主链与上、下超喂速度同步误差由改造前的约3%收敛到0.5%以内,定型幅宽一致性明显提升,克重批次CV值下降,布面手感稳定。车间温湿度实现连续记录,回潮率与静电管控从凭经验转为有数据依据。工艺参数与单位面积能耗自动按批次进入MES,原先每班2人两次手写工艺卡与抄表的工时降为零,单次批次质量追溯由翻阅纸质记录约20分钟缩短到系统查询10秒以内。整次改造仅利用一个周末8小时停机窗口完成,未影响正常排产,改造投入在两个季度内即通过减少调机废布与能耗下降收回。更为关键的是,工艺数据沉淀为历史曲线后,工艺工程师得以按面料品种建立标准化工艺包,换批时直接调用SV与超喂速度配方,新产品调试周期明显缩短。
八、项目实施前后效果对比
| 对比维度 | 改造前 | 改造后 |
| 通讯方式 | DeviceNet主站与RTU仪表无法互通,硬接点点对点 | DeviceNet主站经网关与RTU总线透明双向转换 |
| 设备接入 | 8台温控、3台变频、2台温湿度无法进扫描列表 | 13台RTU从站一条总线全部纳入CP1扫描列表 |
| 布线工作量 | 数十根模拟量/开关量电缆,桥架扩容 | 一条RS-485手拉手,新增布线不足百米 |
| 调试周期 | 预计2周以上并需改PLC程序 | 8小时周末停机一次投运,免改PLC程序 |
| 采集周期 | 人工15~30min一次,无连续记录 | 温控/变频200ms、温湿度2s自动采集 |
| MES贯通 | 纸质工艺卡,人工录入 | 工艺与能耗按批次自动上传MES |
| 故障诊断 | 就地看表排查,定位慢 | 网关监视页+主站I/O区在线定位 |
| 岗位人工 | 每班2人看表抄表 | 抄表工时降为零,仅巡检 |
| 可扩展性 | 加表需重新拉硬线 | 总线追加从站仅改映射表 |
由上表可见,改造前后最大的变化在于把分散在定型机两侧的多类RTU设备收敛到一条总线,再由一台网关透明映射进既有DeviceNet系统,既保护了原有CP1W-DRM21投资,又避免了二次开发,是典型的低门槛产线数据化升级路径。
九、总结
本案例表明,在保留既有欧姆龙CP1W-DRM21 DeviceNet主站与控制程序的前提下,通过塔讯TX60-DN-RS/DNS把8台宇电AI-708温控器、3台汇川MD310变频器与2台拓普瑞TP-RTU-TH温湿度变送器以Modbus RTU方式统一接入,即可在不增加PLC槽位、不动原逻辑的条件下完成定型机工艺数据采集与MES贯通。改造过程中,现场工程师仅需按照网关配置软件的表格逐项填写站号、寄存器地址与缩放系数,无需深入掌握两种总线协议的报文细节,这也是该方案能够快速交付的重要原因。该方案投资省、工期短、可扩展性好,可为同类印染、染整后整理设备的数字化改造提供参考。后续车间若再增加含油率检测、轧余率测定或新型变频传动设备,只需在同一条RS-485总线追加从站并在网关配置软件中增加映射行,无需再改动CP1程序与DeviceNet主站配置,保护了既有投资。



