 芯耀
 与非AI




 145

一、应用场景
饮料与包装行业中,PET瓶是碳酸饮料、饮用水、液态奶与调味品最主要的包装形式,两步法注拉吹工艺因其模具更换灵活、瓶型适应性强而被中小型饮料灌装线广泛采用。在两步法工艺中,注塑机先制成管坯(型坯),型坯经输送链进入环形红外烘箱均匀加热到玻璃化温度以上,再进入吹塑模腔经拉伸杆纵向拉伸、压缩空气横向吹胀成型。烘箱各温区的加热一致性,直接决定瓶坯受热均匀程度,进而影响瓶壁厚分布、垂直度与耐压合格率。本项目为某饮料厂包装车间的两台高速吹瓶机技改,要求在不改动单机精简控制架构的前提下,把分散的输送、加热与抽检设备数据接入产线级监控。
单机主控制系统选用罗克韦尔Allen-Bradley Micro850小型PLC,通过2080-DNET20 DeviceNet主站插件构成一条DeviceNet网络,负责吹瓶机本体的时序与安全联锁。现场与工艺相关的辅助设备则多为通用Modbus RTU/RS-485仪表:型坯输送链与出瓶输送由2台信捷V5变频器调速驱动;红外烘箱的多区加热由奥托尼克斯TX4S-14S温控器集中控温;瓶坯与成品抽检称重由1台柯力 XK3101(N) 称重仪表完成。这些设备沿吹瓶机机架与烘箱排布,数量不多但型号各异、接口统一为RS-485,距Micro850控制柜不远却分散在设备不同侧。
型坯在环形烘箱内沿轨道自转前进,红外灯管按瓶颈、瓶身、瓶底分区加热,各区温度与停留时间共同决定型坯是否进入最佳拉伸温度区间;温度过高瓶坯发黄降解,过低则拉伸不足、瓶壁偏薄。型坯进入模腔后,拉伸杆先轴向拉伸定位,随即开启高压压缩空气横向吹胀贴模,经保压定型后模腔冷却、开模取出成品,整个过程节拍以毫秒计。加热不均、拉伸杆位置偏差或吹气时序错开,都会造成瓶壁偏薄、底部冷斑、垂直度与耐压超差,因此烘箱各温区与输送链速必须被统一、稳定地监控。
二、协议转换网关功能简介
塔讯TX60-DN-RS/DNS是一款面向工业自动化现场的DeviceNet从站转Modbus RTU主站协议转换网关,属于工业级工业网关/智能网关类产品。网关采用35mm标准导轨式安装、金属外壳、宽范围直流电源供电,DeviceNet口与RS-485口电气隔离,具备端口浪涌与静电防护和较强的工业电磁兼容抗干扰能力,可直接安装于控制柜内长期运行。在DeviceNet侧,网关作为标准 DeviceNet从站设备工作,随产品提供EDS设备描述文件,DeviceNet主站(PLC扫描器模块)导入EDS后,在网络配置软件中将网关登记进扫描器扫描列表,定义其输入/输出I/O数据长度,此后主站即按轮询或状态改变方式周期性与网关交换过程数据,通信速率 125/250/500kbps可与现场网络一致;在Modbus RTU侧,网关作为Modbus RTU主站,通过RS-485接口按照用户配置的站号、波特率、校验方式和轮询周期,依次轮询下挂的多台RTU从站,支持01H、02H、03H、04H、05H、06H、0FH、10H等标准 Modbus功能码,波特率1200~115200bps可设,支持一条总线多类从站混挂。配套图形化配置软件以表格方式完成DeviceNet输入/输出数据区与Modbus线圈/离散量/输入寄存器/保持寄存器区之间的双向数据映射,可设置数据类型、字节序与工程量缩放,全程无需修改PLC程序、无需编写定制代码、免二次开发。该网关同时充当现场总线协议之间的桥梁与边缘数据采集器:下行把分散的 RTU仪表、传动设备纳入统一总线协议网络,上行把过程数据透明送入DeviceNet主站乃至SCADA、MES与工业物联网平台,是老旧产线改造与新产线设备互联中高性价比的物联网网关选型。
三、系统结构拓扑图
本项目以一台塔讯TX60-DN-RS/DNS网关把上述RS-485辅助设备统一接入2080-DNET20所在的DeviceNet网络,实现单机控制精简、数据可对接产线SCADA,系统结构如图2所示。
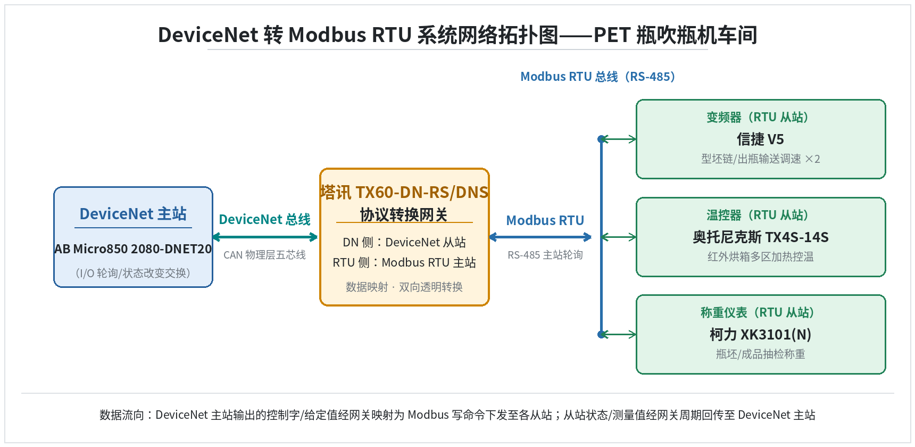
图2 PET瓶吹瓶机车间DeviceNet转Modbus RTU网络拓扑结构图
四、项目痛点
吹瓶机作为单机设备,其控制向来追求精简、可靠与低成本,技改中若为每台辅助设备单独加装专用通讯模块或另起一套采集系统,会与这种精简定位冲突。
其一,协议异构。Micro850经2080-DNET20扫描的是DeviceNet,而信捷V5变频器、奥托尼克斯TX4S-14S温控器、柯力 XK3101(N) 称重仪表出厂都是Modbus RTU/RS-485接口,两种总线协议无法直接对接,烘箱温区与输送速度、抽检重量数据进不了Micro850的统一监控。
其二,单机控制不宜臃肿。吹瓶机本体已由Micro850承担时序与安全联锁,若再为辅助设备逐一编写专用驱动、逐一占用PLC端口,既增加程序复杂度,也提高后续维护与备件成本。
其三,烘箱温区一致性难以在线掌握。红外烘箱沿型坯圆周布置多个加热温区,温区之间的温差会造成瓶坯受热不均、瓶壁厚薄偏差,改造前温控器只能本地看,工艺员无法在主控侧比较各温区PV/SV。
其四,数据未贯通产线。输送速度、烘箱温度、抽检重量此前互不相连,既无法汇入产线SCADA做质量追溯,也不利于统计瓶坯加热能耗与设备稼动。
其五,抽检称重依赖人工记录,柯力称重数据靠操作工手抄到记录表,事后录入滞后且易出错。
其六,设备分散、故障判断靠经验,烘箱某温区不加热或输送链速不稳时,需到各设备本地面板逐一确认,占用调试与换产时间。
五、解决方案
总体架构上,本项目以一台塔讯TX60-DN-RS/DNS网关作为DeviceNet从站挂入2080-DNET20的扫描列表,网关RS-485口作为Modbus RTU主站,用一条屏蔽双绞线把2台V5变频器、TX4S-14S温控器与XK3101(N) 称重仪表串接在同一条总线上。DeviceNet侧,工程师在Connected Components Workbench中导入网关EDS,把网关登记进2080-DNET20扫描列表并定义输入/输出I/O长度,速率取250kbps;RTU侧网关按各设备站号、19200bps、8N1依次轮询。
网关 DeviceNet输入区(现场上传主站)共48字节、输出区(主站下发现场)共24字节,在图形化配置软件中以表格方式完成双向映射,典型映射关系如下表所示。
| 数据方向 | 现场设备/信号 | RTU站号 | Modbus地址·功能码 | 网关I/O偏移 | 数据类型/缩放 |
| 上传IN | V5 输送链速度/运行状态 | 1–2 | 保持寄存器40001/40002 / 03H | IN 0–7 | Int16,速度×0.01m/min |
| 上传IN | TX4S-14S 各温区 PV 实际值 | 5 | 保持寄存器40100–40107 / 03H | IN 8–23 | Int16,×0.1℃ |
| 上传IN | XK3101(N) 净重/毛重 | 9 | 保持寄存器40001/40002 / 03H | IN 24–31 | Int16,×0.001kg |
| 下发OUT | TX4S-14S 各温区 SV 给定 | 5 | 保持寄存器40200–40207 / 10H | OUT 0–15 | Int16,×0.1℃ |
| 下发OUT | V5 输送速度给定 | 1–2 | 保持寄存器40001 / 06H | OUT 16–23 | Int16,0.01m/min |
控制下发链路为:Micro850把各烘箱温区的SV给定与输送速度写入网关输出I/O,网关解析后对TX4S-14S用10H多寄存器写、对 V5用06H单寄存器写,分别下发到对应从站;数据回传链路为:网关以150ms轮询周期经03H读回链速、各温区PV与称重值,按大端字节序与工程量缩放填入输入I/O区,由2080-DNET20周期读入Micro850,再经以太网上行至产线SCADA。整个过程不改动吹瓶机本体时序程序,也无需为辅助设备编写定制代码。网关轮询表按重要性排序,优先周期读取烘箱各温区PV与输送链速,称重数据按500ms节拍采集;任一从站超时后按可配置次数重试,仍无响应则置位故障标志上传主站,不影响其余从站继续采集。
六、实施过程
硬件检查阶段,核对网关、EDS文件与接线端子齐全,将网关安装在吹瓶机电气柜内靠近Micro850的35mm导轨上,接入24V直流电源。接线阶段,DeviceNet侧按五芯电缆规范接好V+、V−、CAN_H、CAN_L与屏蔽,总线末端保留终端电阻;RS-485侧以手拉手方式串接2台V5变频器、TX4S-14S温控器与XK3101(N) 称重仪表,末端接120Ω终端电阻,并按规划拨定各设备站号。
主站组态阶段,在Connected Components Workbench中导入网关EDS,将网关作为标准DeviceNet从站加入2080-DNET20扫描列表,定义其48字节输入、24字节输出的I/O长度。网关配置软件侧设置RTU串口为19200bps、8N1,按上表逐条建立 DeviceNet数据区与Modbus寄存器之间的双向映射,设定数据类型、字节序与工程量缩放后下装。
调试先单机后联机:先确认各从站站号、波特率与网关轮询表一致,单台设备可被正常读写;再联调Micro850,核对输入区烘箱PV、链速与重量显示与现场一致,输出区温区SV下发后温控器实际设定随之改变。带料试运行阶段,随换产瓶型调整烘箱温区与链速,连续观察温区一致性与瓶坯成型质量,先空模低速确认拉伸杆动作与高压吹气时序同设备本体联锁一致,再逐步提速到生产节拍,连续观察烘箱各温区在长时间连续加热下的实际控温精度,确认无丢包后正式投运,并对设备操作与维护人员完成网关状态灯、轮询表与常见故障排查的简短培训。
七、应用效果
投运后,吹瓶机辅助设备的监控面貌明显改善。烘箱各温区PV全部以150ms周期上传,工艺人员在产线SCADA上即可并排比较各温区实际值与给定,温区偏差一目了然,瓶坯圆周受热更均匀,瓶壁厚分布与垂直度的批次一致性提高,因加热不均造成的吹破、偏壁与瓶重超差减少。
型坯链与出瓶链速度、烘箱温度、抽检重量统一汇入产线SCADA,抽检称重由人工手抄改为自动上传并记录时间戳,换产调试时核对温区与链速更快。烘箱各区温差异常可在秒级被发现并报警,避免型坯成批加热不合格。设备稼动与烘箱加热能耗可按机台统计,为后续节能与质量追溯提供了数据基础。故障判断从逐台到现场看面板,变为在主控侧根据上传状态快速定位是温区不加热还是链速异常,换产与排故时间缩短。以抽检数据回看,成品瓶重标准差由改造前的约±0.3g收敛到±0.15g以内,因加热不足或过热造成的吹破、偏壁废品下降,换产时烘箱温区整定更快,设备稼动率与红外灯管寿命也因温度受控而改善。SCADA各画面数据刷新与网关采集周期保持一致,操作人员无需再切换到各设备本地面板即可掌握全线状态。整体改造保持了单机控制的精简架构,未改动吹瓶机本体时序程序,施工窗口短、投资省。
八、项目实施前后效果对比
| 对比维度 | 实施前 | 实施后 |
| 通讯方式 | DeviceNet与RS-485各自独立,设备本地操作 | DeviceNet经网关统一接入辅助设备 |
| 设备接入 | 变频/温控/称重各成孤岛,靠本地面板 | 一台网关混挂变频、温控、称重三类从站 |
| 单机控制 | 为每台设备加专用模块,程序臃肿 | 辅助设备经网关接入,本体程序不变 |
| 布线工作量 | 多台设备信号分别引到PLC远程点 | 一条屏蔽RS-485总线手拉手串接 |
| 温区监控 | 温控器本地看,无法在线比较PV/SV | 各温区PV/SV在SCADA并排显示 |
| 称重记录 | 操作工手抄到记录表,事后录入 | 重量自动上传并带时间戳留存 |
| 上位贯通 | 数据互不相连,无质量追溯 | 链速/温度/重量统一汇入产线 SCADA |
| 故障诊断 | 到各设备面板逐一确认 | 主控侧按状态字快速定位 |
| 能耗统计 | 烘箱加热能耗无按机台计量 | 温区与能耗数据在线可统计 |
| 可扩展性 | 增加辅助设备需加模块改程序 | 总线末端追加从站即可扩展 |
对比可见,网关的价值在于以最小改动把吹瓶机上原本型号各异、却同为RS-485接口的辅助设备,收拢进与Micro850同一套 DeviceNet体系,在保持单机精简控制的同时获得了数据可追溯、可上SCADA的能力。
九、总结
本案例表明,对于以小型PLC加DeviceNet为主站、现场却大量使用通用Modbus RTU仪表与变频器的单机设备,塔讯TX60-DN-RS/DNS以网关式协议转换,在不改动本体控制程序、不增加专用通讯模块的前提下,把输送、烘箱控温与抽检称重数据统一接入主站与产线SCADA。它既稳住了PET瓶吹瓶的烘箱温区一致性,又为质量追溯与能耗统计提供了实时数据源。对后续新建机台,业主可直接复用同一套EDS与映射表快速部署,对饮料、日化等行业同类单机设备的联网改造具有参考价值。



