 芯耀
 与非AI




 301

一、应用场景
近年来,国内新能源动力电池产能持续扩张,磷酸铁锂与三元体系对极片制造精度提出更高要求。涂布作为前段制造的核心工序,其面密度一致性、烘箱温度均匀性与走带张力稳定性直接决定电池容量、循环寿命与批次一致性,也是前段工序中能耗最高、工艺参数最密集的环节。某动力电池新建工厂涂布车间规划了三条双面涂布产线,本次改造对象为其中一条速度等级较高的产线,工艺车速在30~60m/min之间连续可调,完整工艺流程为:原料浆料由供料系统输送至涂布头,在箔材表面完成正面或反面涂膜后,依次经过五段独立控温烘箱进行NMP溶剂烘干,再经冷却段、纠偏、张力控制后完成收卷。该产线要求放卷、涂布牵引、收卷三台电机按统一线速度联动,极片张力由闭环维持,烘箱各温区按设定曲线升温,NMP残留须控制在工艺指标以内。
整线控制系统以西门子S7-300 PLC(CPU315-2DP)为主站,Profibus DP总线负责与远程I/O、主传动及安全模块通信,是工厂已投运多年的成熟主控平台,硬件与程序均运行稳定,工厂明确要求保留该主站、不做更换。现场需要接入的底层设备中,3台汇川MD380变频器分别驱动放卷、涂布牵引与收卷电机,承担张力同步调速,涂布过程中箔材张力波动直接影响极片厚度一致性;5台宇电AI-516温控仪分别对应五段烘箱的加热闭环,要求各温区控温偏差不超过±1℃,温区均匀性差会造成NMP残留超标与极片表面开裂;1台安科瑞ACR120E电力仪表安装在涂布机总进线柜,用于电能计量与按批次能耗考核。上述设备出厂通信接口均为RS-485 Modbus RTU,与S7-300主站所使用的Profibus DP总线协议不一致,需要在两套总线协议之间完成稳定、透明的数据交换,并把过程数据统一上传到车间SCADA与MES系统。
二、协议转换网关功能简介
本项目采用塔讯TX60-DPS/RS协议转换网关,该产品面向工业自动化现场,属于工业级工业网关与智能网关类产品。网关采用35mm标准导轨式安装、金属外壳、宽范围直流电源供电,DP口与RS-485口电气隔离,具备端口浪涌与静电防护和较强的工业电磁兼容抗干扰能力,可直接安装于涂布机旁的控制柜内长期运行。在Profibus DP侧,网关作为标准DP从站工作,随产品提供GSD设备描述文件,S7-300主站导入GSD后即可像组态普通远程I/O一样组态网关,周期性与其交换过程数据;在Modbus RTU侧,网关作为Modbus RTU主站,通过RS-485接口按用户配置的站号、波特率、校验方式和轮询周期,依次轮询下挂的多台RTU从站,支持01H、02H、03H、04H、05H、06H、0FH、10H等标准功能码,波特率1200~115200bps可设,支持一条总线下变频器、温控仪、电力仪表等不同类型从站混挂。配套图形化配置软件以表格方式完成DP输入/输出数据区与Modbus线圈、离散量、输入寄存器、保持寄存器区之间的双向数据映射,并可设置数据类型、字节序与工程量缩放,全程无需修改PLC通信程序、无需编写定制代码、免二次开发。该网关同时充当现场总线协议之间的桥梁与边缘数据采集器:下行把分散的RTU设备纳入统一总线协议网络,上行把过程数据透明送入DP主站,再由主站转发至车间SCADA与MES,是老旧DP产线改造与新产线设备互联中高性价比的物联网网关选型。
三、系统结构拓扑图
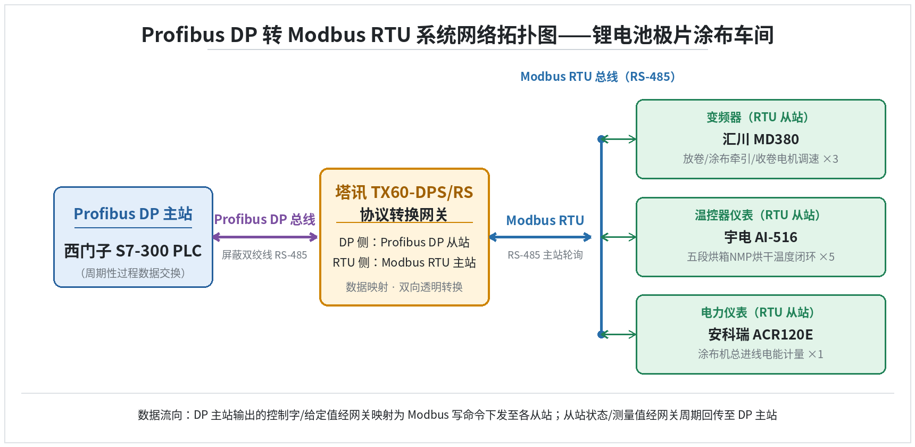
图1 锂电池极片涂布车间Profibus DP转Modbus RTU网络拓扑结构图
四、项目痛点
改造前,该产线在数据贯通与设备接入方面存在以下突出问题。
第一,协议异构无法直接互通。S7-300主站只有Profibus DP接口,而MD380变频器、AI-516温控仪、ACR120E电力仪表均只提供Modbus RTU接口,两种总线协议物理层与数据帧完全不同,主站无法直接读取变频器频率、烘箱温度和电能数据,原方案只能靠硬接线把关键信号接到远程I/O点,信息维度严重不足。
第二,老DP系统扩展困难。工厂不愿为此更换运行稳定的S7-300主控,但若在PLC侧额外加装多串口通信模块,不仅订货周期长,还要为每台从站编写专用通信程序,调试工作量大且后续维护依赖原编程人员。
第三,RS-485设备物理位置分散。3台变频器分布在放卷座、涂布机头与收卷座三处,5台温控仪沿约25米长的五段烘箱依次安装,电力仪表位于车间进线柜,手拉手RS-485链路较长,布线与终端电阻配置必须统一规划。
第四,数据孤岛制约管理。烘箱五区温度、变频器运行频率与电流、涂布机总用电量此前均未进入上位系统,SCADA只能看到少量硬接线信号,MES无法按批次统计涂布能耗,工艺工程师只能凭经验判断烘箱状态。
第五,人工抄表与巡检成本高。当班操作工每两小时到现场抄录各温区实际温度和电表读数,填写纸质台账,夜间巡检劳动强度大,抄录数据易出错,且无法形成连续曲线。
第六,故障定位慢。变频器报警只能就地查看面板代码,张力波动时要在放卷、牵引、收卷三处来回排查;烘箱温区超温也无法及时在主控屏幕上区分是哪一区异常,夜间出现报警往往要操作人员沿烘箱逐段巡检,停机损失较大。
此外,厂内正在推行智能制造升级,后续还要把涂布段能耗、温度曲线接入车间能源管理系统和MES质量追溯,原有硬接线方案在点位数量和扩展能力上都无法满足要求,必须引入具备协议转换能力的设备统一解决。
五、解决方案
总体架构上,在涂布机控制柜内增设一台塔讯TX60-DPS/RS网关。DP侧网关串入S7-300现有Profibus DP总线,站地址设为4,与总线其他从站共享同一网段;RTU侧网关引出一条RS-485总线,按手拉手方式依次挂接3台MD380、5台AI-516与1台ACR120E,站号分别编为1~9,统一采用19200bps、8位数据、无校验、1位停止位,总线两端接入120Ω终端电阻。网关在配置软件中按200ms主周期完成全部从站轮询,DP主站侧组态为输入过程数据区IB0~IB39、输出过程数据区QB0~QB39,共40字节,S7-300把这40字节当作本地过程映像直接读写即可。
数据回传链路方面,网关以03H功能码读取各从站保持寄存器:3台MD380分别读取运行频率与输出电流,寄存器按其手册映射,频率以0.01Hz为单位、电流以0.1A为单位,经缩放后依次放入DP输入字IW0~IW10;5台AI-516分别读取PV测量值与SV给定值,按0.1℃整数缩放后放入IW12~IW21;ACR120E读取三相电压、三相电流、有功功率与正向有功累计电能,放入IW22~IW39。控制下发链路方面,S7-300把控制字与频率给定写入输出区,网关用06H单寄存器写入或10H多寄存器写入把对应值下发给MD380,实现启停、正反转与速度给定;用10H把各温区SV写入AI-516,温度曲线调整无需到现场按键。
以MD380放卷变频器为例:DP输入区IW0对应Modbus站1、03H读取的频率寄存器,IW2对应电流寄存器;DP输出区QW0对应06H写入的控制字,QW2对应10H写入的频率给定,字节序按网关默认高字在前配置,与S7-300过程映像一致。AI-516第3温区PV对应DP输入IW16,SV写入对应DP输出QW16。ACR120E的三相电压寄存器经10倍缩放还原为伏特、累计电能寄存器经网关工程量缩放后直接以kWh工程量上传,S7-300按批次号累加即可得到单批次涂布能耗。轮询表按从站类型分组:3台变频器优先排列,保证速度给定与状态回传的实时性;5台温控仪按温区顺序排列;电力仪表放在末位,其刷新周期不影响闭环。整个过程PLC侧只按标准DP过程数据读写,不感知Modbus报文细节,总线协议之间的协议转换由网关自动完成,调试人员无需在PLC中编写任何通信块。
六、实施过程
项目实施按以下步骤推进。
第一步,硬件检查与导轨安装:核对网关型号、电源电压与DP接头数量,在控制柜DIN导轨上固定网关,预留DP线与RS-485线走线槽,并确认网关供电与PLC控制电源同组,避免共用照明回路引入干扰。
第二步,两侧接线:DP侧用屏蔽双绞线把网关串入现有总线,注意进出线方向;RTU侧按手拉手方式连接9台从站,严禁星型分叉,首末两端接入120Ω终端电阻,屏蔽层单端在控制柜侧接地,与动力电缆分槽走线。
第三步,DP主站组态:在STEP7中导入TX60-DPS/RS的GSD文件,组态从站地址4,配置输入40字节、输出40字节,分配到S7-300过程映像区并下载硬件组态,确认主站诊断缓冲区无从站丢失报警。
第四步,网关串口参数设置:通过配置软件将RTU侧设为主站,波特率19200、8N1,主轮询周期200ms,设置站号1~9的超时500ms与重发3次。
第五步,建立双向映射表:在图形化软件中按上节所述逐行填写Modbus站号、寄存器地址、功能码、数据类型、字节序与缩放系数,保存并下装到网关,同时把工程文件归档备查。
第六步,单机与联机调试:先用网关自带诊断界面单独验证每台从站通信正常、无超时报警,再与S7-300联机核对DP输入字与现场仪表显示值是否一致,偏差修正后联调变频器启停与调速、温控仪SV下发。
第七步,带载试运行:在低速跑带工况下连续观察24小时,核对温度曲线、张力联动与电能累计值,抽查不同车速下的频率与电流回传是否同步。
第八步,正式投运与培训:把SCADA画面按新数据点表接入,对设备操作工与维修电工进行取消抄表、报警处理等培训后交付,并把网关映射表与GSD文件移交设备科存档。
七、应用效果
投运半年来,网关运行稳定,DP总线周期通信无中断报警,Modbus轮询成功率保持在99.9%以上,单台从站数据采集周期约200ms,烘箱五区温度、三台变频器频率电流与进线电能全部进入SCADA并转发MES。工艺工程师可在调度室直接查看各温区实时曲线与批次能耗,按批次统计的涂布能耗报表自动生成,班操作工不再需要两小时一次的现场抄表,单条产线每班节省抄表与巡检人工约1.5小时,夜间值班强度明显下降。变频器报警与烘箱温区超温均在主控屏幕上按站名与位号直接显示,故障定位时间由原来平均20分钟缩短至3分钟以内,因张力波动和温区异常导致的非计划停机下降约三成。烘箱温度均匀性数据连续可追溯后,NMP烘干工艺参数得到优化,涂布面密度返工率随之下降。按批次自动生成的能耗数据还为工艺部门比较不同车速、不同面密度下的单位能耗提供了依据,产线综合能耗较改造初期下降约8%。网关的引入使这条原本以硬接线为主的产线具备了向工业物联网平台扩展的标准通道,后续新增传感器或仪表只需在网关映射表中增加条目即可,无需再次停线改造。
八、项目实施前后效果对比
| 对比维度 | 改造前 | 改造后 |
| 现场通讯方式 | DP主站与RTU设备之间靠硬接线传递少量开关量/模拟量 | DP主站经网关与RS-485总线双向数字通信 |
| 设备接入方式 | 变频器/温控仪/电表就地面板操作,数据不上传 | 9台RTU设备统一挂网,周期轮询采集 |
| 布线工作量 | 每台设备独立拉线至远程I/O,走线长、接线点多 | RS-485手拉手一条总线,新增设备只需并入总线 |
| 工程调试周期 | 需为每台设备编写串口通信程序,约3周 | 配置软件表格化映射,约3天完成联调 |
| 数据采集点数/周期 | 仅十余个硬接线信号,无周期采集 | 40字节过程数据区,200ms全量采集 |
| 上位机/MES贯通 | 数据孤岛,无法按批次统计能耗 | SCADA/MES直接读取,批次能耗自动生成 |
| 故障诊断方式 | 到现场看变频器面板与烘箱仪表 | 主控屏幕按站名/位号显示报警与曲线 |
| 岗位人工 | 每班两次现场抄表与夜间巡检 | 取消人工抄表,每班节省约1.5工时 |
| 非计划停机 | 张力/温区异常平均20分钟定位 | 3分钟内定位,停机下降约30% |
| 可扩展性 | 新增设备需加I/O点与接线 | 映射表加行即可,支持同总线混挂 |
由上表可见,改造的核心价值不只是把接口对接起来,而是把原本分散在就地设备上的过程数据变成可被主站、SCADA与MES统一使用的数字量,同时把现场工程师从重复抄表中解放出来,为后续能耗分析与工艺优化打下数据基础。
九、总结
本项目在不更换S7-300主站、不修改PLC通信程序的前提下,通过一台塔讯TX60-DPS/RS网关解决了锂电池涂布产线Profibus DP与Modbus RTU两种总线协议的异构互联问题,把分散的变频器、温控仪与电力仪表纳入统一数据网络,实现了温度、张力与电能数据的透明采集与批次能耗管理。方案证明,面向工业自动化现场的协议转换改造,不必以推倒重来为代价;选择合适的物联网网关,以配置代替编程,即可在较短周期内完成老产线的数据贯通与智能化升级,既保护了既有S7-300投资,又满足了MES追溯与能源管理对数据密度的要求。这一思路同样适用于其他以S7系列PLC为主站、现场设备以Modbus RTU为主的存量产线改造场景,具有较强的推广价值。



