 芯耀
 与非AI




 169

一、应用场景
汽车白车身焊装是汽车制造四大工艺之一,其自动化程度和控制精度直接影响车身质量和生产节拍。某合资汽车制造企业在广东佛山的乘用车生产基地中,其白车身焊装主线采用了罗克韦尔自动化(AB)ControlLogix系列PLC作为EtherNet/IP主站控制器。ControlLogix作为高端PLC平台,通过EtherNet/IP工业以太网总线协议连接数十台焊接机器人、夹具控制台、输送线和安全PLC,实现毫秒级的实时协同控制,满足60JPH(每小时60台)的生产节拍要求。
然而,该焊装车间的部分老款焊接电源和安全门模块由巴赫曼(Bachmann)PLC进行控制。巴赫曼PLC在风电和工业控制领域应用广泛,其控制系统通过Modbus RTU协议与焊接电源、安全门限位开关等设备进行通讯。由于ControlLogix运行在EtherNet/IP网络,巴赫曼PLC运行在Modbus RTU网络,两套系统之间无法直接交换数据,导致焊装主线无法获取老款焊接电源的电流电压参数和安全门的实时状态。
随着汽车制造向工业4.0和智能制造转型,企业需要实现焊装全流程的数据采集和设备健康管理。老款焊接电源的焊接参数是车身质量追溯的关键数据,安全门状态是安全生产的核心指标。如何在不更换巴赫曼PLC和老款焊接电源的前提下,实现ControlLogix的EtherNet/IP网络与巴赫曼PLC的Modbus RTU网络之间的数据互通,成为该焊装车间智能化改造的核心需求。
二、协议转换网关功能简介
塔讯TX131-RE-RS-EIS是一款专为工业自动化现场异构网络互联设计的协议转换网关,集成了智能网关和数据采集器的核心功能。该网关在EtherNet/IP侧作为从站(Adapter)接入ControlLogix的EtherNet/IP扫描器网络,在Modbus RTU侧作为从站接入巴赫曼PLC的RS485总线,两侧均以从站身份响应主站的读写请求,实现两种总线协议之间的透明数据映射。
针对汽车焊装线的应用特点,TX131-RE-RS-EIS的关键功能包括:
双从站架构:EtherNet/IP侧作为ControlLogix的IO从站,Modbus RTU侧作为巴赫曼PLC的从站设备,两个主站可独立读写网关中的共享数据区,实现数据的双向流动。
高速数据交换:EtherNet/IP侧支持RPI(请求数据包间隔)低至1ms,Modbus RTU侧支持最高115200bps波特率,端到端数据延迟可控制在50ms以内,满足焊装线的实时性要求。
大容量映射区:输入/输出各512字节的过程数据区,可满足焊接电流、电压、焊接时间、安全门状态、故障代码等数百个点位的同时交换。
工业级可靠性:金属外壳,DIN导轨安装,宽温设计,电源和通讯接口均带隔离保护,适应焊装车间的强电磁干扰环境。
丰富诊断功能:提供通讯状态指示灯、配置软件在线监控、通讯计数器和错误日志,便于现场快速排查故障。
作为一款专业的工业网关,TX131-RE-RS-EIS为汽车焊装线新旧系统的融合提供了可靠的协议转换通道,是工业物联网架构中连接异构总线协议的关键物联网关设备。
三、系统结构拓扑图
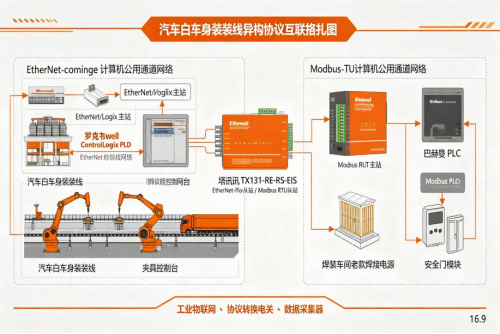
汽车白车身焊装线异构协议互联拓扑图
系统拓扑结构:
EtherNet/IP焊装主线层:ControlLogix PLC作为EtherNet/IP主站(扫描器),通过工业以太网连接焊接机器人、夹具控制台、输送线等,TX131-RE-RS-EIS作为EtherNet/IP从站接入。
协议转换层:TX131-RE-RS-EIS网关居中部署,以太网口接EtherNet/IP网络,RS485串口接Modbus RTU网络。
Modbus RTU老设备层:巴赫曼PLC作为Modbus RTU主站,通过RS485总线连接老款焊接电源、安全门模块等,TX131-RE-RS-EIS作为Modbus RTU从站接入。
四、项目痛点
焊接参数无法追溯:老款焊接电源的电流、电压、焊接时间等关键参数由巴赫曼PLC采集,但无法上传至ControlLogix和MES系统,车身焊接质量追溯存在盲区。
安全门状态不可视:安全门的开闭状态由巴赫曼PLC控制,但ControlLogix无法实时获取,存在安全门未关闭时主线仍运行的安全隐患。
设备改造受限:老款焊接电源仍在使用寿命内,更换为支持EtherNet/IP的新型焊接电源需投入数百万元,且需停机改造,经济上不可行。
总线协议壁垒:EtherNet/IP与Modbus RTU协议不兼容,ControlLogix无法直接访问巴赫曼PLC的数据,常规的串口服务器无法完成应用层协议转换。
电磁环境恶劣:焊装车间存在大量焊接变频器和机器人,电磁干扰严重,对通讯设备的抗干扰能力要求极高。
五、解决方案
采用塔讯TX131-RE-RS-EIS协议转换网关,构建”ControlLogix(EtherNet/IP主站)—TX131-RE-RS-EIS网关(双从站)—巴赫曼PLC(Modbus RTU主站)“的异构通讯架构。
硬件部署
在焊装主线电气柜中安装TX131-RE-RS-EIS网关。以太网口通过屏蔽网线接入EtherNet/IP主干交换机,与ControlLogix同网段;RS485接口通过屏蔽双绞线缆接入巴赫曼PLC的Modbus RTU总线,网关从站地址设为7,波特率38400,8数据位,1停止位,偶校验。RS485线缆远离焊接动力线缆布线,减少电磁干扰。
数据映射规划
巴赫曼→ControlLogix方向(焊接参数+安全状态):焊接电流、电压、焊接时间、焊点计数、安全门状态、急停状态、故障代码等78个点位,由巴赫曼PLC写入网关Modbus保持寄存器40001~40078,映射到EtherNet/IP输入区供ControlLogix读取。
ControlLogix→巴赫曼方向(控制指令):焊接启动/停止命令、焊接程序号选择、复位命令等16个点位,由ControlLogix写入EtherNet/IP输出区,映射到网关Modbus输入寄存器30001~30016供巴赫曼PLC读取。
主站程序配置
ControlLogix侧:在Studio 5000中添加TX131为EtherNet/IP IO从站,配置输入/输出Assembly和数据长度,建立对应的Controller标签,并在主程序中编写焊接参数采集和安全门联锁逻辑。
巴赫曼PLC侧:在巴赫曼编程环境中编写Modbus RTU主站通讯程序,周期性读写网关从站的寄存器,将焊接电源数据上传至网关并接收ControlLogix的控制指令。
安全联锁设计
在ControlLogix程序中增加安全门联锁逻辑:当网关上传的安全门状态为”打开”时,立即暂停对应工位的焊接机器人和输送线,并触发声光报警,确保安全生产。
六、实施过程
第一阶段:现场勘查与点位确认
现场确认ControlLogix的IP地址、EtherNet/IP网络拓扑、巴赫曼PLC的Modbus RTU端口参数、老款焊接电源的通讯协议和数据地址、安全门模块的IO点位。共梳理出需要交互的点位94个:读取方向78个,写入方向16个。
第二阶段:实验室联调
在实验室搭建模拟环境,使用ControlLogix样机和巴赫曼PLC样机进行联调。完成TX131-RE-RS-EIS网关配置和94个点位的映射表,验证数据读写正确性和实时性。重点测试了焊接电流数据的刷新周期(约50ms)和安全门状态的响应时间(约30ms),均满足要求。
第三阶段:现场安装与接线
网关安装在焊装主线电气柜的DIN导轨上,接入24VDC冗余电源。以太网接线和RS485接线同步完成,RS485线缆采用屏蔽双绞线缆并单独穿管,远离焊接动力线。总线两端加装120Ω终端电阻。通电自检正常。
第四阶段:在线调试
利用周末停产窗口进行在线调试。在ControlLogix中下载添加了网关从站的程序,在巴赫曼PLC中下载Modbus主站通讯程序。逐点验证94个点位的数据一致性,重点测试安全门联锁功能:手动打开安全门,ControlLogix在50ms内检测到状态变化并触发暂停,联锁功能正常。调试中发现一处RS485接地不良导致偶发通讯错误,改善接地后恢复正常。
第五阶段:试运行与验收
系统投入72小时连续试运行。监测网关通讯状态、数据丢包率、安全联锁响应时间等指标。试运行期间通讯成功率99.99%,无丢包,安全联锁功能可靠。用户方组织验收,确认所有功能指标达标,项目正式交付。
七、应用效果
焊接质量全追溯:老款焊接电源的焊接参数实现实时采集和上传,MES系统可追溯每个焊点的电流、电压和焊接时间,焊接质量追溯覆盖率从65%提升至100%。
安全生产增强:安全门状态实时上传至ControlLogix,实现安全联锁功能,消除了安全门未关闭时主线运行的安全隐患,安全联锁响应时间≤50ms。
设备健康管理:焊接电源的运行参数和故障代码实现远程监控,设备维护从定期保养转向预测性维护,焊接电源故障率降低30%。
改造成本可控:仅投入一台网关设备和调试费用,总费用约5万元,远低于更换焊接电源方案(约200万元),且利用周末窗口调试,零生产损失。
抗干扰能力强:TX131网关在焊装车间强电磁干扰环境下运行稳定,通讯成功率99%,验证了其工业级可靠性。
八、项目实施前后效果对比
| 对比维度 | 实施前 | 实施后 | 改善幅度 |
| 焊接参数追溯覆盖率 | 65%(新设备) | 100%(含老设备) | 提升35个百分点 |
| 安全门联锁响应 | 无联锁,依赖人工 | 自动联锁,≤50ms | 从无到有 |
| 焊接电源故障率 | 月均4.2次 | 月均2.9次 | 降低30% |
| 质量追溯查询时间 | 约30分钟/台(含人工) | 实时查询,≤5秒 | 效率提升360倍 |
| 改造成本 | 更换方案约200万元 | 网关方案约2.5万元 | 节省98.75% |
| 改造停机时间 | 更换方案≥7天 | 周末窗口,0生产损失 | 零停机 |
| 通讯成功率 | 无互联 | 99.99% | 从无到有 |
| 设备数据采集点数 | 仅新设备约200点 | 新增94点老设备数据 | 扩展47% |
| 安全隐患 | 安全门无联锁 | 实时联锁 | 隐患消除 |
| 投资回报周期 | — | 约1个月 | — |
九、总结
本案例通过塔讯TX131-RE-RS-EIS协议转换网关,成功实现了罗克韦尔ControlLogix(EtherNet/IP主站)与巴赫曼PLC(Modbus RTU主站)之间的异构总线协议互联。网关以双从站模式同时接入焊装主线的EtherNet/IP网络和老设备控制层的Modbus RTU网络,在不更换原有设备的前提下,完成了焊接参数、安全状态和控制指令的双向透明传输。
该项目充分体现了工业网关在汽车制造智能化改造中的核心价值:以极低的改造成本打破新旧系统之间的总线协议壁垒,以数据采集器的精度实现老款设备的点位级数据采集,为工业物联网平台提供完整的设备数据底座。TX131-RE-RS-EIS作为一款高性能的智能网关和物联网关,其双从站架构、高速数据交换和强抗干扰能力,使其成为汽车焊装等恶劣工业环境下异构系统互联的理想选择。



