 芯耀
 与非AI




 342

一、应用场景
在3C消费电子领域,手机、平板金属中框的CNC精雕与倒角加工已从单机作业走向多机联线、桁架上下料的规模化自动线生产。某精密结构件厂新建一条金属中框CNC加工与检测自动线,线体由8台高速加工中心、桁架机械手、上下料输送线和在线检测工位组成,工件从毛坯上料到成品下料全程不落地,并要求每件工件绑定二维码进行质量追溯,加工产能与良率数据实时上传MES。线体主控采用基恩士KV-8000系列PLC,夹具电磁阀、安全门与拣选信号等离散量沿用原有DeviceNet网络,并通过KV-DN20作为DeviceNet 主站单元接入。
为降低改造成本,线体动力与识别设备继续选用成熟的RS-485接口产品:桁架横移、上下料输送线共配置四台台达MH300变频器做调速;上料与下料工位各布置一台海康机器人MV-IDH7010-485读码器,读取工件二维码;另在加工车间布置两台建大仁科RS-WS-NO1温湿度变送器,监控切削液雾化环境下的温湿度变化。上述设备均为Modbus RTU从站,需要一台协议转换网关把它们统一纳入KV-DN20主导的总线协议体系,并与MES、SCADA实现数据贯通。
该线体设计节拍约45秒一件,毛坯料框由AGV送上料站,桁架机械手依次完成取料、上CNC加工、下料、中转清洗与检测工位流转,成品料框满框后自动呼叫AGV转出。加工过程中,主轴转速、进给与冷却液由CNC自身控制,线体PLC只负责桁架与输送节拍联锁、工件二维码绑定和异常呼叫。因此,四台MH300变频器的速度给定与状态反馈、两台读码器的二维码结果、两台温湿度变送器的环境值,都必须以稳定、可预测的周期进入KV系列PLC的数据区,线体节拍才能连续不停。
二、协议转换网关功能简介
塔讯TX60-DN-RS/DNS是一款面向工业自动化现场的DeviceNet从站转Modbus RTU主站协议转换网关,属于工业级工业网关、智能网关类产品。网关采用35mm标准导轨式安装、金属外壳、宽范围直流电源供电,DeviceNet口与RS-485口电气隔离,具备端口浪涌与静电防护和较强的工业电磁兼容抗干扰能力,可直接安装于控制柜内长期运行。在DeviceNet侧,网关作为标准 DeviceNet从站设备工作,随产品提供EDS设备描述文件,DeviceNet主站(PLC扫描器模块)导入EDS后,在网络配置软件中将网关登记进扫描器扫描列表,定义其输入/输出I/O数据长度,此后主站即按轮询或状态改变方式周期性与网关交换过程数据,通信速率 125/250/500kbps可与现场网络一致;在Modbus RTU侧,网关作为Modbus RTU主站,通过RS-485接口按照用户配置的站号、波特率、校验方式和轮询周期,依次轮询下挂的多台RTU从站,支持01H、02H、03H、04H、05H、06H、0FH、10H等标准 Modbus功能码,波特率1200~115200bps可设,支持一条总线多类从站混挂。配套图形化配置软件以表格方式完成DeviceNet 输入/输出数据区与Modbus线圈、离散量、输入寄存器、保持寄存器区之间的双向数据映射,可设置数据类型、字节序与工程量缩放,全程无需修改PLC程序、无需编写定制代码、免二次开发。该网关同时充当现场总线协议之间的桥梁与边缘数据采集器:下行把分散的RTU仪表、传动设备纳入统一总线协议网络,上行把过程数据透明送入DeviceNet主站乃至SCADA、MES与工业物联网平台,是老旧产线改造与新产线设备互联中高性价比的物联网网关选型。
三、系统结构拓扑图
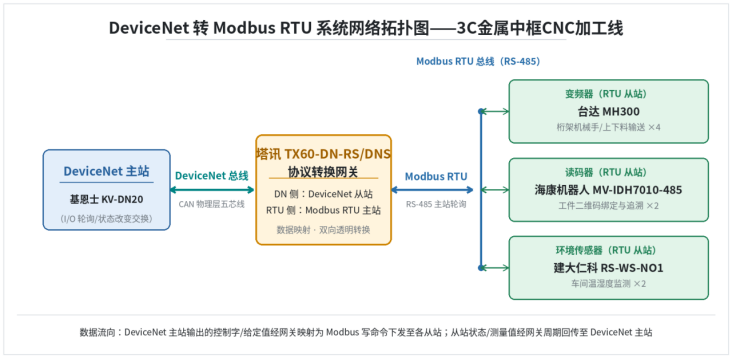
3C金属中框CNC加工线DeviceNet转Modbus RTU网络拓扑结构图
四、项目痛点
项目实施前,现场自动化团队梳理出六个突出问题。
第一是协议异构:KV-DN20一侧是DeviceNet,MH300变频器、读码器与温湿度变送器一侧是Modbus RTU,二者物理层与报文格式都不同,无法直接通讯。
第二是主站组态资源受限:原有DeviceNet网段已挂接夹具I/O与安全回路,KV-DN20扫描列表剩余空间有限,若为四台变频器逐台加装DeviceNet通讯选件,不仅硬件成本高,还要停机逐台下电改造。
第三是雾化环境可靠性要求高:CNC区域切削液气雾弥漫,RS-485走线分散且靠近动力电缆,需要网关具备电气隔离与较强抗扰能力,才能保证变频器节拍联锁不掉线。
第四是追溯断链:读码器二维码结果若只存在本机缓存,一旦工件流走就无法与加工记录绑定,MES追溯链断裂。
第五是数据孤岛:产能、良率与温湿度数据原先依靠班长手工统计和定时抄表,刀具寿命与环境相关性无法量化分析。
第六是人工干预多:变频器频率、电流与故障码需到面板查看,换产调整节拍时停线等待机修,影响OEE。
五、解决方案
方案在线体控制柜内安装一台塔讯TX60-DN-RS/DNS网关,DeviceNet侧以从站身份(站号5)接入KV-DN20网段,扫描列表中定义输入数据区40字节、输出数据区16字节,周期100ms交换;RS-485侧网关作为RTU主站,以38400bps、8N1参数手拉手串接八台从站:站1–4为四台MH300变频器,站5、6为两台MV-IDH7010读码器,站7、8为两台RS-WS-NO1温湿度变送器,轮询周期 100ms。
控制下发链路:KV系列PLC按桁架节拍把变频器控制字与速度给定写入网关输出区,网关以功能码06H、10H写入各MH300的控制寄存器。数据回传链路:网关以功能码03H周期读取各变频器状态字与实际频率、读码器的二维码字符结果、温湿度值,按字节序整理进输入区,由KV-DN20扫描列表透明带入PLC数据寄存器,供线体联锁、工件追溯与MES上传使用。主要映射关系如下表。
| 方向 | 网关数据区偏移 | 对应 Modbus 从站/寄存器 | 功能码 | 数据含义 |
| 主站→RTU | 输出区 0–1 字节 | 站1 MH300 保持寄存器 40001 | 06H | 变频器1 控制字 |
| 主站→RTU | 输出区 2–3 字节 | 站1 MH300 保持寄存器 40002 | 10H | 变频器1 速度给定 |
| 主站→RTU | 输出区 4–9 字节 | 站2–4 MH300 寄存器 40001/40002 | 10H | 变频器2–4 控制字与速度给定 |
| RTU→主站 | 输入区 0–15 字节 | 站1–4 MH300 保持寄存器 40004–40005 | 03H | 各变频器状态字/实际频率 |
| RTU→主站 | 输入区 16–31 字节 | 站5、6 读码器结果寄存器 | 03H | 上/下料工位二维码字符 |
| RTU→主站 | 输入区 32–39 字节 | 站7、8 RS-WS-NO1 寄存器 40001–40002 | 03H | 车间温度/湿度 |
二维码字符按ASCII顺序拼接入字寄存器,PLC侧截取后直接作为工件ID写入MES;温度按0.1℃/LSB、湿度按0.1%RH/LSB缩放。整个协议转换过程对KV-DN20透明,PLC程序只需读写一段连续数据区。
轮询表按实时性分级安排:四台MH300的控制字、速度给定与状态反馈放在每轮最前端,保证桁架与输送节拍联锁优先;两台MV-IDH7010读码器紧随其后,工件到位触发光照后读码结果在下一周期内进入PLC;两台RS-WS-NO1温湿度变送器变化缓慢,放在轮询表末位。这样安排既避免了非实时数据挤占总线带宽,又保证了关键联锁信号的刷新周期。网关对每台从站独立设置超时与重试,单台设备掉电或断线时在输入区置位对应错误字,PLC可据此把线体切到安全状态并呼叫维修,不影响其他从站继续通讯。
六、实施过程
实施按八个步骤推进:
第一步硬件检查,核对网关型号、电源端子与通讯口,在控制柜导轨上安装就位;
第二步接线,DeviceNet五芯线按标准颜色并入主干分支并加终端电阻,RS-485侧手拉手串接八台从站,屏蔽层单端接地;
第三步在基恩士网络配置软件中导入网关EDS文件,把网关加入KV-DN20扫描列表,按输入40字节、输出16字节组态I/O长度,速率与网段统一为250kbps;
第四步在网关配置软件中设置RTU串口参数与八台从站的站号、轮询表;
第五步建立双向映射表并下装,设置数据类型与字节序;
第六步单机调试,逐台核对MH300启停与频率、读码器二维码内容、温湿度读数;
第七步联机联调,桁架机械手按节拍自动上下料,验证读码结果与工件ID绑定;
第八步带料试运行并将产能、良率、温湿度数据接入MES,确认稳定后正式投运并培训操作与维修人员。
调试过程中重点核对了两处:
一是读码器结果与工件实际二维码的一致性,上下料工位各抽样比对500件,网关上传的字符与读码器现场显示完全一致,未出现字节错位或丢字符;
二是MH300速度给定与变频器面板显示频率的对应关系,验证了缩放系数与字节序配置正确。
车间温湿度数据则与标定过的手持温湿度计在同一测点比对,偏差在仪表允许范围内。上述核对全部通过后,才进入带料连续试运行阶段。
七、应用效果
投运后,线体四台MH300的调速由PLC经网关统一下发,桁架与输送节拍联锁稳定,未再出现因通讯中断导致的停线等待;上下料工位二维码经网关实时进入PLC并绑定工件ID,加工记录与追溯数据完整上传MES,追溯覆盖率达到100%。车间温湿度由两台RS-WS-NO1连续采集,切削液雾化环境对刀具寿命的影响首次实现了量化记录。OEE与良率不再由班长手工统计,系统按班自动生成报表,管理人员可在SCADA上实时查看线体状态。由于全程免二次开发,PLC程序未做改动,整体改造在两周内完成,后续新增检测工位只需在总线上增加站号即可。
从生产数据看,联线自动上下料后单线班产量较此前单机人工上下料明显提升,换产时变频器节拍参数由PLC配方直接下发,不再由机修逐台面板调整,单次换产时间缩短约三分之一。读码结果与加工记录、检测结果在MES中按工件ID串联,客户审厂时可按批次正反向追溯;温湿度曲线与刀具寿命、表面不良率叠加分析后,车间据此微调了切削液浓度与送风参数,雾化环境下的设备运行稳定性进一步提高。
八、项目实施前后效果对比
| 对比维度 | 实施前 | 实施后 |
| 通讯方式 | RTU 设备孤立,与 DeviceNet 不互通 | 经网关透明接入 KV-DN20 扫描列表 |
| 设备接入 | 变频器需逐台加 DeviceNet 选件 | 一条 RS-485 总线混挂八台从站 |
| 布线工作量 | 设备分散走线,单独接控制线 | 手拉手总线,屏蔽双绞线统一 |
| 调试周期 | 约三周,含 PLC 程序改造 | 两周完成,免二次开发 |
| 追溯能力 | 二维码结果存读码器本地 | 工件 ID 实时入 MES,覆盖 100% |
| 数据采集 | 产能/良率人工统计 | 系统按班自动采集上传 |
| 环境监控 | 温湿度无连续记录 | 温湿度 100ms 周期连续采集 |
| 故障诊断 | 变频器故障靠面板查看 | 故障字上送,远程报警 |
| 岗位人工 | 班长抄表、机修现场调参 | 远程监控,人工干预减少 |
| 可扩展性 | 新增工位需重新规划主站 | 总线增站号即可扩展 |
对比可见,改造把分散在CNC线体上的动力、识别与环境设备统一到同一总线协议下,既解决了多协议互通问题,又让工件追溯与 MES数据贯通不再依赖人工,为3C精密加工线的少人化与数字化运行提供了可靠的现场层基础。
九、总结
本案例以3C金属中框CNC加工与检测自动线为对象,说明塔讯TX60-DN-RS/DNS网关如何在基恩士KV-DN20 DeviceNet主站与台达MH300变频器、海康机器人读码器、建大仁科温湿度变送器之间完成双向协议转换。网关免改PLC程序、免写定制代码,即可实现节拍联锁、二维码追溯与环境数据上传,是3C行业多机联线改造中成本低、上线快的物联网网关方案。
对正在规划新线或改造既有CNC联线的用户而言,本案例的做法具有可复制性:先以KV-DN20等DeviceNet主站稳定承载原有离散量与安全回路,再用一台TX60-DN网关把调速、识别、环境类RS-485设备收拢到一条总线上,PLC侧不改动既有程序,MES与 SCADA侧按工件ID与时间轴组织数据,即可在不中断生产的前提下完成现场层数字化。后续若新增在线检测工位或视觉设备,只需在 RS-485总线增加站号并补充映射表条目,网络拓扑无需重构,也不必停产改造,这正是该方案在3C行业快速换产、多品种混线生产环境下的主要价值。



